HITTA cung cấp đầy đủ các giải pháp băng keo che sơn ô tô của tesa, đáp ứng nhiều yêu cầu khác nhau từ dây chuyền sản xuất OEM đến các xưởng sơn sửa chữa. Tùy theo từng công đoạn, nhiệt độ sấy, hình dạng bề mặt và yêu cầu về chất lượng hoàn thiện, chúng tôi sẽ tư vấn giải pháp phù hợp giúp tạo đường sơn sắc nét, bảo vệ bề mặt hiệu quả và tháo gỡ sạch sau khi sơn.
2 mã băng keo che sơn tĩnh điện đề xuất:

tesa® 50600 và tesa® 50620 là bộ đôi giải pháp che chắn chuyên dụng cho quy trình sơn tĩnh điện nhờ lớp nền PET và hệ thống keo silicone chịu nhiệt vượt trội. Trong khi tesa® 50600 có khả năng chịu nhiệt lên đến 220°C với độ dày 80 µm, thì tesa® 50620 đáp ứng tốt các ứng dụng ở mức 200°C với độ dày 70 µm. Cả hai sản phẩm đều đảm bảo tạo ra đường viền sắc nét, độ bám sơn tuyệt vời và đặc biệt là khả năng tháo gỡ sạch sẽ, không để lại cặn keo, giúp tối ưu hóa hiệu suất và chất lượng thẩm mỹ cho thành phẩm.
Vai trò của đơn vị gia công và chuyển đổi băng keo (Tape Converter)
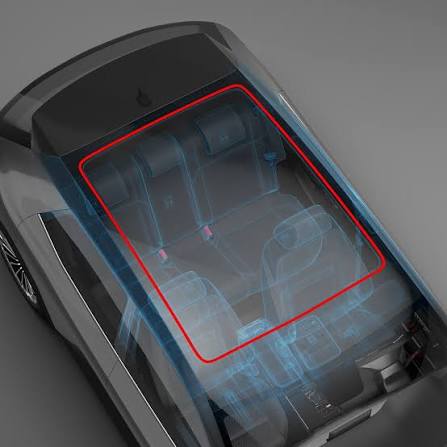
Ngoài việc cung cấp cuộn băng keo tiêu chuẩn, nhiều doanh nghiệp còn cần băng keo được gia công theo yêu cầu để phù hợp với từng dây chuyền sản xuất.
Các đơn vị chuyển đổi băng keo (Tape Converter) như HITTA có thể chia cuộn theo kích thước mong muốn, gia công băng keo cắt sẵn (die-cut), tạo finger-lift hoặc đóng gói theo dạng spool phục vụ hệ thống tự động.
Giải pháp này giúp doanh nghiệp giảm thao tác thủ công, tiết kiệm vật tư và nâng cao tính đồng nhất trong quá trình sản xuất.
Tại thị trường Việt Nam và thế giới, vai trò của các đối tác như HITTA JSC là cực kỳ quan trọng. Chúng tôi không chỉ cung cấp cuộn băng keo thô mà còn mang đến các giải pháp tối ưu hóa quy trình.
Băng keo cắt sẵn (Die-cut Solutions)
Đối với các lỗ thoát nước hoặc các hình dạng hình học phức tạp trên thân xe, việc sử dụng các miếng dán cắt sẵn theo kích thước thực tế giúp tăng tốc độ làm việc gấp nhiều lần và đảm bảo tính lặp lại của chất lượng.
Tối ưu hóa định dạng cung cấp
Các đối tác này có thể chia cuộn (slitting) thành bất kỳ độ rộng nào từ các dải siêu hẹp cho đến cuộn khổ lớn, hoặc quấn cuộn xuyên tâm (spooling) phục vụ tự động hóa. Việc này giúp nhà máy giảm thiểu hao phí vật tư và tối ưu hóa không gian lưu kho.
Hướng Dẫn Lựa Chọn Giải Pháp Che Sơn Theo Thông Số Kỹ Thuật
Khi thiết kế quy trình che sơn, các quản lý xưởng sơn cần đánh giá dựa trên ba thông số chính:
- Nhiệt độ tối đa và thời gian chu kỳ: Profile nhiệt của lò sấy quyết định hệ keo. Dưới 120°C có thể dùng giấy crepe thường; lên đến 160°C cần giấy crepe chịu nhiệt hoặc PVC; trên 180°C phải dùng PET/Silicone hoặc Polyamide.
- Năng lượng bề mặt và rủi ro nhiễm bẩn: Nếu quy trình có công đoạn dán keo cấu trúc (structural bonding) ngay sau đó, phải loại bỏ hoàn toàn silicone để tránh lỗi bong liên kết.
- Phương pháp ứng dụng: Đối với dây chuyền sản lượng cao, hãy chuyển từ dán thủ công sang sử dụng die-cuts có tai cầm (finger-lift) hoặc hệ thống robot tự động với cuộn spool để giảm lỗi do con người.
HITTA JSC là một trong những đơn vị cung cấp các giải pháp chuyển đổi băng keo công nghiệp theo yêu cầu tại Việt Nam. Vui lòng liên hệ để được tư vấn:
Thông tin liên hệ
Hitta hiện là đơn vị cung cấp đa dạng giải pháp keo dán và băng keo lắp ráp từ các thương hiệu hàng đầu thế giới, hiện tại đang phân phối tất cả các dòng băng keo tesa chính hãng tại thị trường Việt Nam.
Với đội ngũ kỹ thuật giàu kinh nghiệm thực chiến trong nhiều lĩnh vực ứng dụng, chúng tôi không chỉ cung cấp sản phẩm mà còn tư vấn các giải pháp tối ưu quy trình hiện có, phù hợp với từng yêu cầu cụ thể và thách thức của khách hàng.
Nếu bạn đang tìm kiếm một giải pháp kết dính hiệu quả, bền vững và đáng tin cậy — hãy để HITTA đồng hành cùng bạn từ bước tư vấn đến triển khai.
Liên hệ với Hitta ngay hôm nay để được hỗ trợ giải pháp phù hợp nhất.
- ☎️ Hotline: 0565.336.879
- ✉️ Email: hittajsc@hitta.vn
Tổng Quan Về Ngành Băng Keo Che Sơn Trong Công Nghiệp Ô Tô
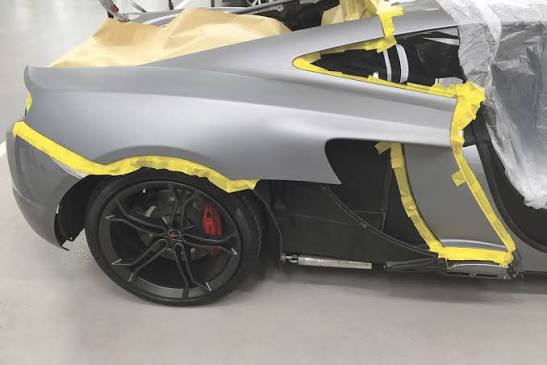
Hiện nay, nhiều mẫu xe sử dụng thiết kế hai tông màu (two-tone), sơn nóc khác màu, cản xe hoặc các chi tiết trang trí có màu riêng. Những thiết kế này giúp chiếc xe nổi bật hơn nhưng cũng khiến công đoạn che sơn trở nên phức tạp hơn.
Để tạo được ranh giới màu sắc sắc nét trên các bề mặt cong của thân xe, băng keo phải bám chắc trong suốt quá trình sơn, chịu được nhiệt độ sấy và tháo ra sạch mà không làm ảnh hưởng đến lớp sơn.
Đối với các nhà máy sản xuất ô tô hoặc xưởng sơn có sản lượng lớn, thời gian thi công ảnh hưởng trực tiếp đến năng suất. Nếu phải dán từng dải băng keo bằng tay hoặc xử lý lại các lỗi sau khi sơn, chi phí sản xuất sẽ tăng đáng kể.
Vì vậy, nhiều doanh nghiệp đã chuyển sang sử dụng băng keo cắt sẵn theo hình dạng, hệ thống che phủ diện rộng hoặc kết hợp robot tự động để rút ngắn thời gian thao tác và giảm sai sót.
Hiểu rõ giải pháp băng keo che sơn ô tô
Để hiểu rõ giải pháp, trước hết cần phân tích cấu trúc của băng keo che sơn, bao gồm hệ thống chất kết dính và lớp lưng (backing).
Lớp kết dính
Lớp keo phải đạt được sự cân bằng đàn hồi (viscoelastic balance), cho phép keo chảy nhẹ dưới áp lực để lấp đầy các vân bề mặt nhưng vẫn đủ độ bền liên kết để gỡ bỏ sạch sẽ mà không để lại vết.
Chất kết dính Silicone: Đây là “vua” của khả năng chịu nhiệt, thường được dùng trong quy trình sơn tĩnh điện (powder coating) với nhiệt độ lên tới 220°C. Tuy nhiên, silicone cực kỳ nhạy cảm trong các xưởng sơn ô tô vì phân tử silicone rất linh động; nếu chúng bay hơi hoặc bám vào bề mặt cần sơn, sẽ gây ra lỗi “mắt cá” (fish-eye) – những hố lõm tròn khiến sơn không thể bám dính.
Chất kết dính Cao su tự nhiên (Natural Rubber): Cung cấp độ bám dính ban đầu cao, rất phổ biến cho các dòng băng keo giấy crepe và PVC truyền thống. Tuy nhiên, ở nhiệt độ sấy cao, các thành phần trong cao su có thể tương tác với lớp sơn bóng (clear coat) gây ra hiện tượng “bóng ma” (ghosting) hoặc đổi màu.
Chất kết dính Acrylic: Có độ ổn định hóa học cao hơn, chống tia UV tốt và đặc biệt là không gây hiện tượng ghosting. Các dòng như tesa® 50777 sử dụng keo acrylic trên nền PVC để đảm bảo khả năng chịu nhiệt 160°C mà vẫn an toàn cho lớp sơn bóng.
Lớp kết dính đóng vai trò quyết định trong việc định hình hiệu suất của băng keo che sơn, chịu trách nhiệm cho cả sự bám dính chắc chắn trên bề mặt và khả năng gỡ bỏ sạch sẽ sau quy trình nhiệt khắc nghiệt. Chất kết dính cao su tự nhiên (Natural Rubber) là loại phổ biến nhất nhờ độ bám dính ban đầu (initial tack) cực cao, giúp băng keo bám chắc tức thì trên nhiều loại bề mặt từ kim loại, kính đến nhựa và cao su. Tuy nhiên, một nhược điểm lớn của hệ keo cao su là khi gặp nhiệt độ cao trong lò sấy, các thành phần hóa học có thể di chuyển và tương tác với lớp sơn bóng (clear coat), gây ra hiện tượng “bóng ma” (ghosting) hoặc làm mờ bề mặt sơn. Ngoài ra, nếu vượt quá giới hạn nhiệt độ cho phép, keo cao su sẽ bị phân hủy nhiệt (pyrolysis), để lại cặn carbon bám cứng trên bề mặt kim loại mà rất khó để làm sạch.
Để giải quyết các rủi ro về bề mặt, các hệ thống keo Acrylic tiên tiến được sử dụng nhờ độ ổn định hóa học cao hơn, chống tia UV tốt và cam kết không gây hiện tượng ghosting hay biến màu sơn bóng. Đặc biệt, đối với các quy trình yêu cầu che chắn lâu dài hoặc tiếp xúc với môi trường ngoài trời, keo acrylic trên nền giấy Washi (như tesa® 4334) cho phép gỡ bỏ sạch sẽ sau nhiều tháng mà không để lại vết. Tuy nhiên, các loại keo acrylic tiêu chuẩn thường có xu hướng bị cứng hóa (bake-on) và bám vĩnh viễn vào bề mặt nếu nhiệt độ sấy vượt quá 149°C, đòi hỏi phải sử dụng các dòng acrylic liên kết chéo chuyên dụng cho nhiệt độ cao.
Trong môi trường nhiệt độ cực hạn như sơn tĩnh điện (180°C – 260°C), keo Silicone là lựa chọn tiêu chuẩn duy nhất nhờ cấu trúc xương sống siloxane (Si-O-Si) có năng lượng liên kết cao hơn nhiều so với liên kết carbon trong cao su hay acrylic. Mặc dù keo silicone có độ bám dính ban đầu thấp hơn, nhưng đặc tính này là một chủ đích thiết kế để đảm bảo băng keo có thể được gỡ bỏ nguyên khối, sạch sẽ khỏi các bề mặt giá trị cao như nhôm hay thép không gỉ sau khi nung. Dẫu vậy, silicone là một chất gây nhiễm bẩn cực kỳ nhạy cảm trong xưởng sơn; chỉ một lượng nhỏ phân tử silicone bay hơi cũng có thể gây ra lỗi “mắt cá” (fish-eye), khiến sơn không thể bám dính và tạo thành các hố lõm trên bề mặt xe. Vì vậy, tại các khu vực nghiêm ngặt về silicone, giải pháp thay thế tối ưu là các loại băng keo hữu cơ 100% không chứa silicone như tesa® 4831, sử dụng hệ keo acrylic đặc biệt chịu được 180°C.
Về mặt vật lý, hiệu quả của lớp kết dính còn dựa trên khả năng “thấm ướt” (wet-out), tức là cách keo chảy và bao phủ hoàn hảo các lỗ hổng vi mô trên bề mặt nền. Sự cân bằng đàn hồi (viscoelastic balance) của lớp keo cho phép nó vừa đủ mềm để lấp đầy các rãnh nhỏ nhất—ngăn chặn hiện tượng mao dẫn làm sơn thấm qua mép (paint bleed-through)—vừa đủ bền để không bị rách hoặc để lại mảnh vụn khi bị kéo bỏ dưới áp lực. Do đó, việc lựa chọn đúng hệ keo không chỉ dựa trên khả năng chịu nhiệt mà còn phải tính đến năng lượng bề mặt của chất nền (như nhựa LSE khó dán) để đảm bảo đường sơn ranh giới luôn sắc nét và hoàn hảo.
Lớp lưng (backing)
Lớp lưng quyết định độ bền kéo, khả năng bo cua và độ sắc nét của cạnh sơn.
- Giấy Crepe: Phổ biến nhất vì tính kinh tế và khả năng định hình tốt quanh các đường cong.
- Màng PVC: Cực kỳ linh hoạt, lý tưởng cho các đường cong gắt và bề mặt 3D.
- Màng PET (Polyester): Có độ bền kéo cao, chống rách và chịu nhiệt tốt, thường dùng cho các bề mặt phẳng trong sơn tĩnh điện.
- Giấy Washi: Loại giấy mỏng, phẳng đặc trưng cho phép tạo ra các cạnh sơn siêu sắc nét và có khả năng chịu UV lâu dài khi sử dụng ngoài trời.
Lớp lưng (backing) đóng vai trò là khung xương kỹ thuật của băng keo che sơn, quyết định trực tiếp đến độ bền kéo, khả năng định hình và độ sắc nét của đường ranh giới màu sắc trong các môi trường sản xuất khắc nghiệt. Trong các quy trình sơn ô tô thông dụng, giấy Crepe là vật liệu phổ biến nhất nhờ đặc tính dễ xé bằng tay và tính kinh tế; trong đó loại giấy crepe có độ nhăn cao (highly-creped) được thiết kế để bo các góc cua gắt, còn loại ít nhăn (slightly-creped) lại ưu tiên sự cân bằng giữa tính linh hoạt và độ chính xác cho các đường thẳng. Đối với những yêu cầu khắt khe về độ mỏng và cạnh sơn siêu sắc nét, giấy Washi với cấu trúc sợi dài và phẳng là giải pháp tối ưu, đồng thời cung cấp khả năng kháng tia UV vượt trội cho các chu trình che chắn dài ngày ngoài trời.
Khi đối mặt với các bề mặt hình khối ba chiều phức tạp như cản xe hoặc các đường cong 3D, màng PVC trở thành lựa chọn ưu việt nhờ khả năng co giãn và biến dạng cực tốt mà không bị đứt gãy. Tuy nhiên, PVC nguyên chất thường dễ bị co ngót dưới nhiệt độ cao, nên trong quy trình che mặt bích cửa sổ, các kỹ sư thường sử dụng cấu trúc laminate phức hợp PVC-PET. Trong cấu trúc này, lớp PET bên trong giữ vai trò ổn định kích thước và cung cấp độ bền kéo cao để gỡ bỏ băng keo nguyên khối, trong khi lớp PVC bên ngoài đảm bảo độ bám dính của sơn (paint anchorage). Paint anchorage là một đặc tính kỹ thuật quan trọng của lớp lưng: nếu mặt lưng không được xử lý lớp phủ giải phóng sơn đặc biệt, bụi sơn khô sẽ bị bong tróc dưới luồng khí mạnh trong buồng sơn, rơi ngược vào lớp sơn bóng còn ướt và tạo ra các khuyết tật hạt trên bề mặt xe.
Trong các ứng dụng nhiệt độ cực hạn như sơn tĩnh điện, màng Polyester (PET) là tiêu chuẩn công nghiệp nhờ tính trơ hóa học, không bị co cứng hay quăn mép trong lò nung lên tới 220°C. Đối với những quy trình khắc nghiệt hơn nữa như mạ điện hoặc hàn sóng, màng Polyamide đại diện cho đỉnh cao của kỹ thuật polyme với khả năng chịu nhiệt liên tục lên đến 260°C và chịu nhiệt ngắn hạn tới 315°C mà vẫn duy trì được độ bền cơ học. Ngoài ra, đối với các công đoạn xử lý bề mặt bằng cơ học như phun cát, lớp lưng bằng vải thủy tinh (Glass Cloth) hoặc giấy phẳng dày (lên tới 670 µm) được sử dụng như một lớp “giáp bảo vệ” để hấp thụ năng lượng va đập mạnh từ các hạt mài mòn mà không bị rách hay xuyên thủng. Cuối cùng, các giải pháp hiện đại như tesa® 4831 còn sử dụng lớp lưng hỗn hợp (hybrid) kết hợp giữa màng PET và vải không dệt để vừa đảm bảo độ ổn định nhiệt, vừa mang lại sự mềm mại và thân thiện với thao tác thủ công của công nhân trên dây chuyền.
Vị trí ứng dụng tiêu biểu
Che sơn thiết kế và Fine-line (Đường chỉ mảnh)
Trong ngành công nghiệp ô tô hiện đại, việc tạo ra những chiếc xe có ngoại hình cá nhân hóa thông qua quy trình sơn đa sắc (two-tone) hay các họa tiết trang trí tinh xảo đã trở thành một xu hướng chủ đạo nhằm gia tăng giá trị thương mại. Giải pháp che sơn thiết kế và Fine-line (đường chỉ mảnh) đóng vai trò then chốt trong việc đạt được sự phân tách màu sắc hoàn hảo trên các bề mặt phức tạp và có hình khối ba chiều như cản xe (bumpers), nóc xe, trụ xe và bảng điều khiển. Để tạo ra những đường ranh giới sắc nét không tì vết, các loại băng keo Fine-line chuyên dụng phải sở hữu khả năng “thấm ướt” (wet-out) cực tốt, giúp chất kết dính dàn trải đều trên bề mặt ở cấp độ vi mô, từ đó ngăn chặn hiện tượng sơn bị thấm qua mép băng keo (paint bleed-through) gây ra các đường răng cưa mất thẩm mỹ.
Về mặt kỹ thuật, các giải pháp Fine-line thường sử dụng lớp lưng bằng màng PVC mềm hoặc giấy Washi mỏng để đảm bảo tính linh hoạt tối đa. Băng keo nền PVC như tesa® 4174 hay tesa® 4244 được ưa chuộng nhờ khả năng co giãn vượt trội, cho phép người thợ thực hiện các đường bo cua gắt hoặc dán theo các đường cong 3D mà không bị bong mép (edge lifting) trong suốt quá trình xử lý nhiệt. Đối với các yêu cầu về đường ranh giới siêu mảnh và phẳng hoàn toàn để giảm thiểu độ dày lớp sơn tích tụ tại mép, dòng tesa® 4185 với độ dày chỉ 94 µm là lựa chọn tối ưu, giúp sự chuyển tiếp giữa hai màu sơn trở nên mượt mà nhất có thể. Ngoài ra, để Master được quy trình sản xuất hiệu suất cao, băng keo phải chịu được các tác động khắc nghiệt từ việc rửa áp lực cao, xử lý bằng lửa (flame treatment) cho đến nhiệt độ sấy trong lò lên tới 160°C.
Một thách thức lớn trong che sơn thiết kế là ngăn ngừa hiện tượng “bóng ma” (ghosting) hoặc đổi màu trên lớp sơn bóng (clear coat) do các thành phần trong keo cao su tự nhiên gây ra khi gặp nhiệt độ cao. Để giải quyết vấn đề này, các giải pháp tiên tiến đã chuyển sang sử dụng hệ thống keo Acrylic liên kết chéo trên nền PVC, điển hình là tesa® 50777 hoặc tesa® 50888. Hệ keo này không chỉ đảm bảo độ bám dính chắc chắn trên các bề mặt nhựa khó dán mà còn cam kết gỡ bỏ sạch sẽ, không để lại vết keo hay làm biến đổi đặc tính quang học của lớp sơn bóng sau chu kỳ sấy.
Để tối ưu hóa năng suất trong các nhà máy OEM lớn, giải pháp che sơn thiết kế không chỉ dừng lại ở các cuộn băng keo thô mà còn được tích hợp vào các hệ thống tự động hóa. Việc sử dụng miếng dán cắt sẵn (die-cuts) theo hình dạng hình học cụ thể của các lỗ thoát nước hoặc hốc đèn giúp giảm thiểu sai sót do con người và đẩy nhanh tốc độ dán thủ công. Thêm vào đó, việc kết hợp băng keo Fine-line với màng nilon bảo vệ diện rộng trong các hệ thống tích hợp như tesa® roll maskers cho phép một người thợ có thể che chắn các khu vực lớn của thân xe một cách nhanh chóng và chính xác, đảm bảo tính lặp lại của chất lượng trong mọi lô hàng sản xuất.
Che sơn tĩnh điện (Powder Coating) cao nhiệt
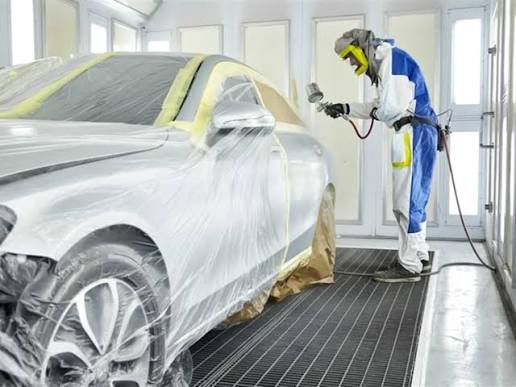
Quy trình che sơn tĩnh điện (powder coating) đòi hỏi những giải pháp kỹ thuật khắt khe hơn nhiều so với sơn lỏng truyền thống do môi trường làm việc đặc thù với nhiệt độ cực cao, thường dao động từ 180°C đến 220°C. Trong giai đoạn nung, bột sơn sẽ nóng chảy, hóa lỏng và bắt đầu quá trình liên kết hóa học để tạo thành lớp phủ bền vững, điều này buộc băng keo phải duy trì một con dấu kín kín tuyệt đối (hermetic seal) để ngăn polymer lỏng thấm xuống dưới mép băng keo tạo ra các cạnh sơn răng cưa không thể sửa chữa. Giải pháp tiêu chuẩn công nghiệp cho công đoạn này là sự kết hợp giữa lớp lưng Polyester (PET) và hệ keo Silicone. Keo silicone sở hữu cấu trúc xương sống siloxane với năng lượng liên kết cực cao, cho phép nó chịu được nhiệt độ lên tới 220°C trong 30 phút mà không bị phân hủy nhiệt (pyrolysis) hay để lại cặn keo bám cứng trên bề mặt kim loại. Các sản phẩm như tesa® 50600 (màu xanh lá) và tesa® 50620 là những lựa chọn phổ biến nhờ khả năng chịu nhiệt ổn định và đặc tính anchorage sơn tốt, giúp bột sơn bám chặt vào lưng băng keo, tránh hiện tượng bong tróc bụi sơn rơi ngược vào bề mặt sản phẩm.
Đối với các bề mặt có năng lượng thấp hoặc hình khối 3D phức tạp, dòng tesa® 50650 với màng PET xanh dương mỏng và cực kỳ conformable (dễ định hình) là giải pháp tối ưu để bao phủ các đường cong gắt mà không bị bong mép (edge lifting) do giãn nở nhiệt. Trong trường hợp bề mặt kim loại thô ráp hoặc đã qua phun cát, các kỹ sư thường ưu tiên sử dụng tesa® 61126 – loại băng keo có lớp keo silicone dày hơn để tăng khả năng thấm ướt (wet-out) và lấp đầy các khe hở li ti trên bề mặt vật liệu. Tuy nhiên, tại các nhà máy ô tô hoặc hàng không nghiêm ngặt về kiểm soát lỗi “mắt cá” (fish-eye), việc sử dụng silicone là bị cấm hoàn toàn vì các phân tử silicone linh động có thể bay hơi và làm nhiễm bẩn dây chuyền. Khi đó, giải pháp thay thế sẽ là các dòng băng keo hữu cơ 100% không chứa silicone như tesa® 4831, sử dụng keo acrylic liên kết chéo trên nền PET vải không dệt để chịu được nhiệt độ tới 180°C mà vẫn đảm bảo an toàn cho các công đoạn dán cấu trúc tiếp theo.
Để đạt hiệu quả vận hành tối ưu, các chuyên gia khuyến cáo nên chọn băng keo có mức chịu nhiệt cao hơn ít nhất 20% so với nhiệt độ lò sấy thực tế nhằm dự phòng cho các biến động nhiệt cục bộ. Quy trình gỡ băng keo cũng đóng vai trò quyết định: thời điểm tốt nhất để bóc băng keo là khi chi tiết còn ấm (khoảng 40°C đến 60°C), giúp lớp phủ polymer chưa quá giòn để không bị nứt vỡ dọc theo mép dán, từ đó tạo ra đường ranh giới màu sắc sắc nét nhất. Cuối cùng, việc chuẩn bị bề mặt bằng dung môi như IPA hoặc Acetone và sử dụng găng tay nitrile sạch là bước bắt buộc để loại bỏ dầu mỡ và vân tay, đảm bảo độ bám dính tối đa cho băng keo trong suốt chu kỳ nhiệt khắc nghiệt.
Che mặt bích cửa sổ và dán kính không cần sơn lót
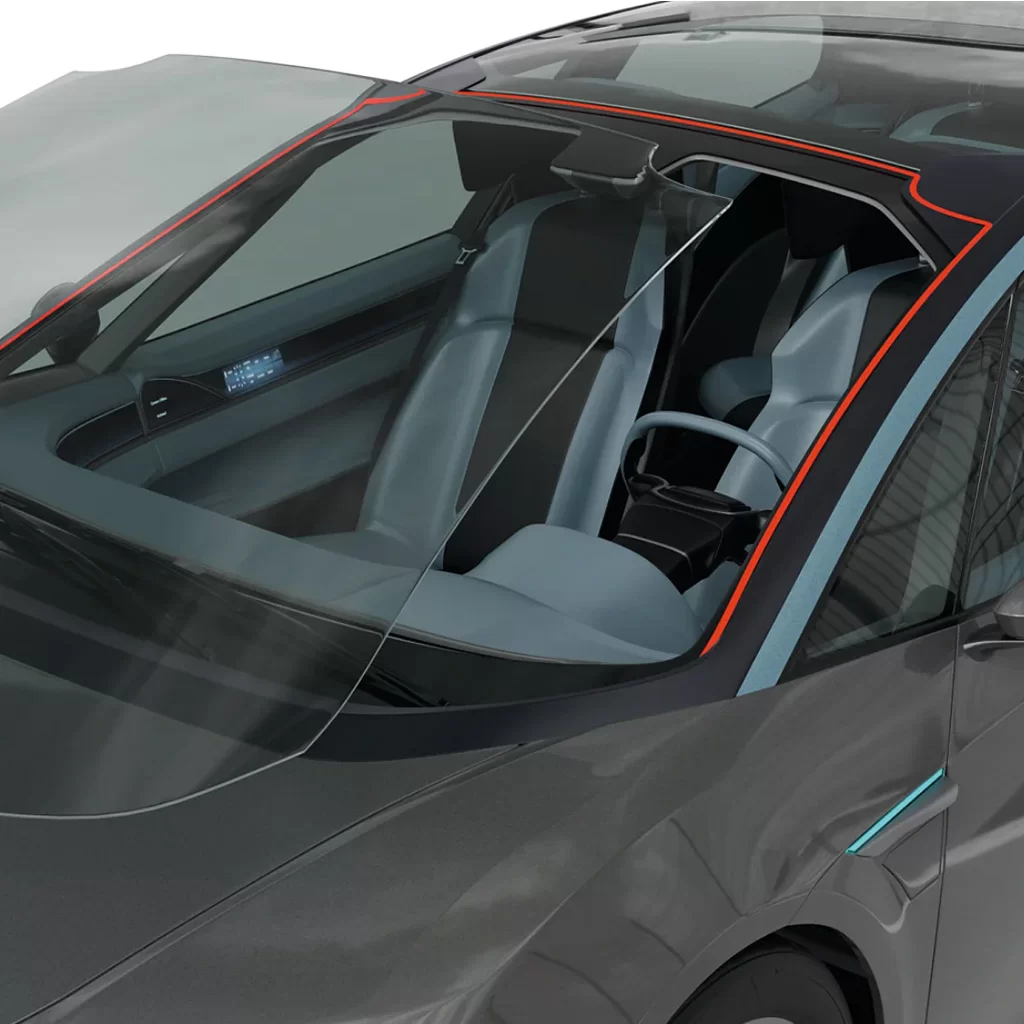
Trong thiết kế ô tô hiện đại, xu hướng giảm trọng lượng xe đã dẫn đến việc sử dụng rộng rãi các chất kết dính cấu trúc để thay thế cho các phương pháp liên kết cơ học truyền thống. Giải pháp che mặt bích cửa sổ (window flange masking) đóng vai trò quan trọng trong việc cho phép dán kính trực tiếp mà không cần sơn lót (primerless glass bonding), đặc biệt là đối với các vị trí quan trọng như kính chắn gió và cửa sổ trời toàn cảnh. Theo phương pháp truyền thống, mặt bích cửa sổ được sơn cùng lúc với toàn bộ thân xe, sau đó người thợ phải bôi thêm một lớp sơn lót hóa học (primer) để tạo độ bám dính cho keo dán kính. Quy trình cũ này không chỉ làm tăng nồng độ khí thải VOC mà còn tiềm ẩn rủi ro lỗi do con người trong quá trình quét lót. Hiện nay, các nhà sản xuất OEM sử dụng băng keo che mặt bích chuyên dụng dán lên khu vực này ngay sau khi lớp sơn điện ly (e-coat) khô và trước khi bắt đầu sơn các lớp lót hay lớp bóng. Sau khi đi qua toàn bộ chu kỳ nhiệt khắc nghiệt trong lò nung, băng keo được gỡ bỏ để lộ ra bề mặt e-coat hoàn toàn sạch sẽ, không bị nhiễm bẩn sơn hay hóa chất, giúp keo polyurethane có thể liên kết trực tiếp với độ bền cực cao, đảm bảo khả năng chống va chạm và độ cứng cáp cho cabin hành khách.
Về mặt kỹ thuật, các loại băng keo che mặt bích cửa sổ như tesa® 7140 yêu cầu cấu trúc laminate phức hợp giữa màng PVC và màng PET để chịu được chu kỳ nhiệt lên tới 170°C. Lớp PVC bên ngoài đảm bảo độ bám dính của sơn (paint anchorage) tốt, ngăn chặn bụi sơn khô bị bong ra dưới luồng khí tốc độ cao trong buồng sơn, đồng thời cung cấp độ mềm dẻo cần thiết để ôm sát theo các đường cong 3D phức tạp của khung cửa. Trong khi đó, lớp PET bên trong đóng vai trò duy trì sự ổn định kích thước, ngăn hiện tượng co ngót (shrinkage) có thể làm lộ phần mặt bích cần bảo vệ dưới tác động của nhiệt độ lò sấy. Đặc biệt, độ bền kéo cao của lớp PET (lên tới 140 N/cm đối với dòng PV3) cho phép người thợ hoặc cánh tay robot demasking bóc băng keo một cách nhanh chóng trong một lần duy nhất mà không bị rách, đứt đoạn hay để lại mảnh vụn keo. Để phục vụ các dây chuyền OEM sản lượng lớn, các giải pháp này thường được đóng gói dưới dạng cuộn xuyên tâm (spools) gắn trực tiếp vào hệ thống tự động, giúp tối ưu hóa thời gian chu kỳ và đảm bảo chất lượng đồng nhất trên mọi sản phẩm.
Giải pháp 3-trong-1 cho diện rộng và sửa chữa
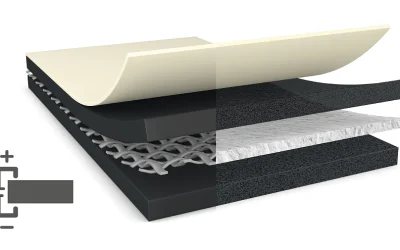
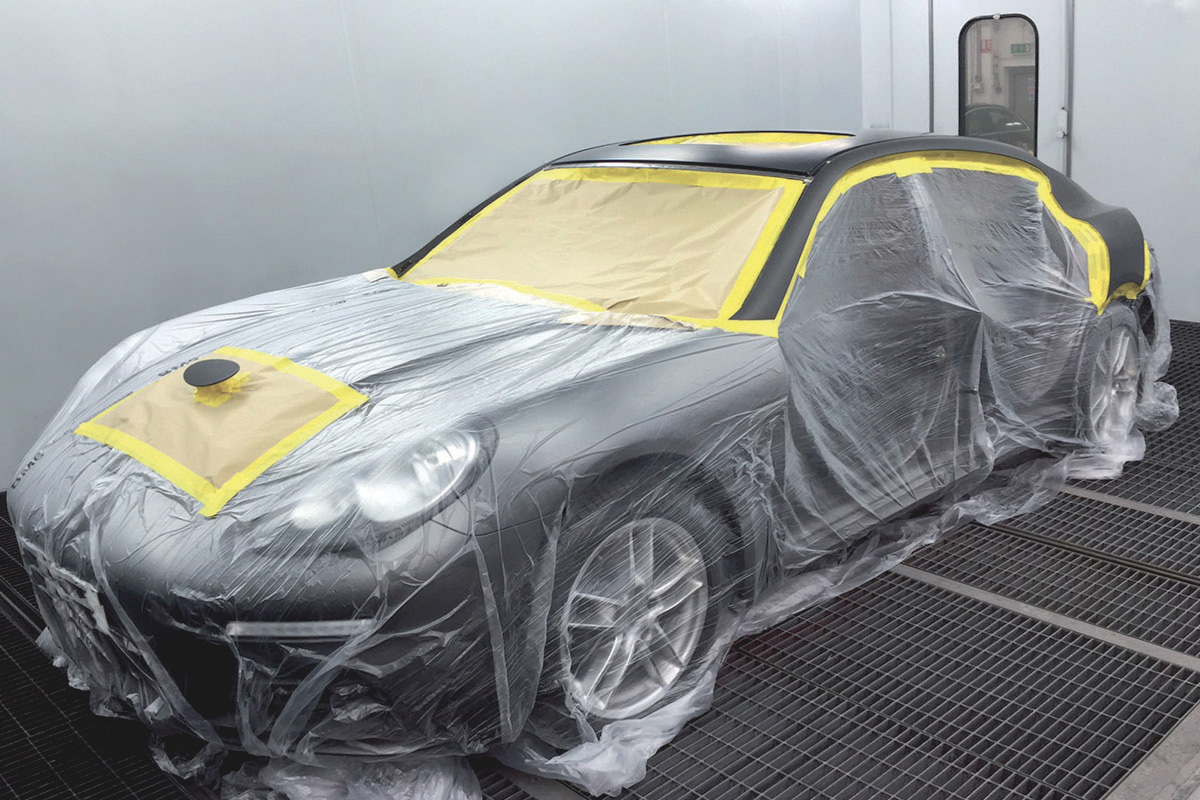
Giải pháp 3-trong-1 cho diện rộng và sửa chữa là một hệ thống che chắn tích hợp (roll masker), được thiết kế nhằm tối ưu hóa năng suất và giảm thiểu các điểm nghẽn về thời gian trong quy trình sửa chữa thân xe (CBR) hoặc sơn các mảng lớn. Điển hình như sản phẩm tesa® 4378 Easy Cover Auto, giải pháp này kết hợp ba thành phần kỹ thuật quan trọng vào trong một cuộn duy nhất: băng keo giấy crepe tesa® 4309 cao cấp, viền giấy thấm hút và màng nilon HDPE bảo vệ diện rộng. Lớp băng keo giấy có độ co giãn cực tốt, sử dụng hệ keo cao su tự nhiên giúp bám dính chắc chắn trên các đường cong và chịu được nhiệt độ sấy lò hoặc đèn hồng ngoại lên đến 120°C. Điểm đặc biệt nằm ở phần viền giấy thấm hút nằm sát mép keo, có chức năng hấp thụ bụi sơn ướt ngay tại ranh giới sơn, ngăn chặn tình trạng đọng sơn hoặc chảy sơn gây lỗi bề mặt.
Màng bảo vệ HDPE đi kèm không chỉ đơn thuần là lớp che chắn mà còn được xử lý tĩnh điện để tự động ôm sát vào bề mặt thân xe, đồng thời bề mặt màng được xử lý hóa học giúp sơn bám dính chặt, không bị bong tróc thành mảnh vụn khi khô dưới luồng khí vận tốc cao trong buồng sơn. Việc sử dụng giải pháp tích hợp này cho phép chỉ một người thợ có thể thực hiện việc che chắn các khu vực lớn của xe một cách nhanh chóng và chính xác, thay vì phải dán thủ công từng dải băng keo và treo các tấm nilon riêng lẻ theo phương pháp truyền thống. Nhờ khả năng rút ngắn đáng kể thời gian chu kỳ dán và gỡ bỏ, giải pháp này giúp các xưởng sơn masters được các mốc thời gian quy trình chặt chẽ, từ đó nâng cao sản lượng xe ra xưởng mà vẫn đảm bảo tính nhất quán và chất lượng thẩm mỹ cao nhất.
Kiểm soát lỗi trong che sơn ô tô
Việc lựa chọn không đúng loại băng keo hoặc sử dụng sai quy trình che sơn có thể dẫn đến nhiều lỗi trong quá trình sản xuất, làm tăng thời gian sửa chữa, tiêu tốn vật tư và ảnh hưởng đến chất lượng thành phẩm.
Ngăn chặn sự nhiễm bẩn Silicone và lỗi “mắt cá”
Một trong những lỗi nghiêm trọng nhất là nhiễm bẩn silicone, gây ra hiện tượng mắt cá (fish-eye) trên bề mặt sơn. Trong các khu vực sơn yêu cầu kiểm soát nghiêm ngặt, việc sử dụng băng keo không chứa silicone là rất quan trọng để tránh nguy cơ nhiễm chéo lên dụng cụ, găng tay hoặc môi trường làm việc. Với những ứng dụng này, tesa® 4831 là lựa chọn phù hợp nhờ sử dụng hệ keo acrylic chịu nhiệt lên đến 180°C và hoàn toàn không chứa silicone.
Hiện tượng thấm sơn và bong mép
Một vấn đề khác thường gặp là sơn bị thấm vào mép băng keo, khiến đường sơn không còn sắc nét. Hiện tượng này thường xảy ra khi băng keo không bám kín trên các bề mặt có vân, nhựa cứng hoặc vật liệu có năng lượng bề mặt thấp (LSE), tạo điều kiện để sơn len vào bên dưới mép băng keo. Trong trường hợp này, nên sử dụng các dòng băng keo có lực bám dính cao như tesa® 4244 PV2, giúp bám chắc trên những bề mặt khó và hạn chế tối đa tình trạng bong mép hay lem sơn.
Bám dính ngược (Paint Anchorage)
Ngoài ra, bụi sơn bong khỏi mặt lưng băng keo (paint anchorage) cũng là nguyên nhân gây ra các lỗi bề mặt. Khi bụi sơn đã khô bị cuốn theo luồng khí trong buồng sơn và rơi trở lại lớp sơn còn ướt, bề mặt hoàn thiện có thể xuất hiện các hạt bụi hoặc khuyết tật nhỏ. Để hạn chế tình trạng này, các dòng băng keo chất lượng cao thường được xử lý lớp phủ đặc biệt ở mặt lưng, giúp sơn bám chắc vào băng keo trong suốt quá trình sơn và sấy, từ đó giảm nguy cơ bong tróc và nâng cao chất lượng bề mặt sau khi hoàn thiện.