Trong kỷ nguyên kỹ thuật hiện đại, nhôm và các hợp kim của nó đã trở thành vật liệu cốt lõi nhờ tỷ lệ cường độ trên trọng lượng vượt trội, dẫn nhiệt tốt và khả năng chống ăn mòn. Trong đó, nhôm được xử lý bề mặt bằng phương pháp anode hóa (anodizing) đại diện cho một bước tiến quan trọng trong việc bảo vệ bề mặt và nâng cao tính thẩm mỹ. Tuy nhiên, việc kết hợp nhôm anode vào các quy trình lắp ráp bằng keo dán lại đặt ra những thách thức kỹ thuật phức tạp, đòi hỏi sự hiểu biết sâu sắc về khoa học bề mặt và cơ chế bám dính.
Bài viết này sẽ đi sâu vào phân tích các giải pháp keo dán cho nhôm anode, từ bản chất hóa học bề mặt, các phương pháp chuẩn bị bề mặt tối ưu, cho đến việc lựa chọn hệ keo phù hợp để đảm bảo tính toàn vẹn của cấu trúc trong các môi trường khắc nghiệt.
Liên hệ tư vấn
Hitta hiện là đơn vị cung cấp đa dạng giải pháp keo dán và băng keo lắp ráp từ các thương hiệu hàng đầu thế giới. Với đội ngũ kỹ thuật giàu kinh nghiệm thực chiến trong nhiều lĩnh vực ứng dụng, chúng tôi không chỉ cung cấp sản phẩm mà còn tư vấn các giải pháp tối ưu quy trình hiện có, phù hợp với từng yêu cầu cụ thể và thách thức của khách hàng.
Trong ứng dụng Keo dán tem chống hàng giả, chúng tôi cung cấp 2 giải pháp đến từ 2 nhà cung cấp vật liệu kết dính hàng đầu hiện nay là EverWide & BowTape.
Nếu bạn đang tìm kiếm một giải pháp kết dính hiệu quả, bền vững và đáng tin cậy — hãy để HITTA đồng hành cùng bạn từ bước tư vấn đến triển khai.
Liên hệ với Hitta ngay hôm nay để được hỗ trợ giải pháp phù hợp nhất.
- ☎️ Hotline: 0565.336.879
- ✉️ Email: hittajsc@hitta.vn
Bản Chất Bề Mặt Nhôm Anode Và Thách Thức Đối Với Liên Kết Keo
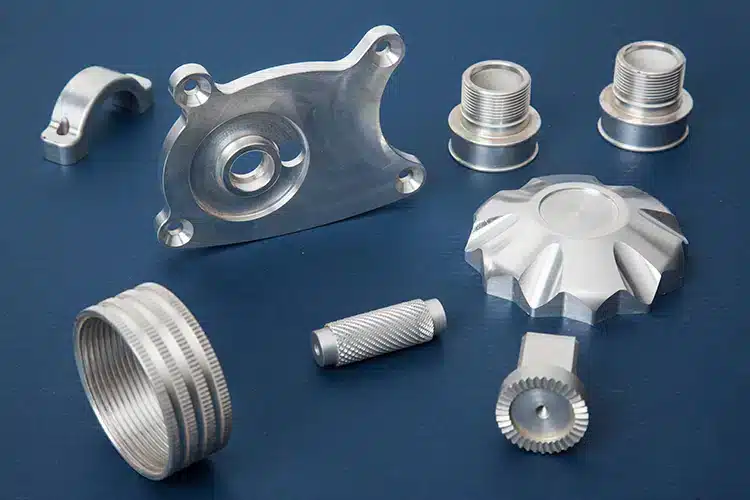
Để hiểu rõ giải pháp keo dán, trước tiên cần phân tích tại sao nhôm anode lại khác biệt so với nhôm thô hoặc các kim loại khác.
Cấu trúc nano của lớp oxit anode
Quá trình anode hóa là một phương pháp xử lý thụ động điện phân nhằm tạo ra một lớp oxit nhôm (Al2O3) dày và được kiểm soát trên bề mặt kim loại. Cấu trúc này bao gồm một lớp rào cản mỏng bên dưới và một lớp oxit bên trên với mạng lưới các lỗ xốp hình trụ cực nhỏ (đường kính từ 10 nm đến 20 nm).
Trong trạng thái chưa niêm phong (unsealed), mạng lưới lỗ xốp này hoạt động như một hệ thống “Velcro” siêu nhỏ, tạo điều kiện cho keo lỏng thấm sâu vào và tạo ra sự liên kết cơ học cực kỳ bền vững.
Nghịch lý của quá trình niêm phong (Sealing Paradox)
Hầu hết nhôm anode thương mại đều trải qua bước niêm phong (sealing) sau khi anode hóa để lấp đầy các lỗ xốp, nhằm ngăn chặn các tác nhân ăn mòn xâm nhập. Quá trình này thường sử dụng nước nóng ở nhiệt độ cao hoặc các hóa chất để chuyển đổi oxit nhôm thành boehmite, làm trương nở các vách lỗ xốp cho đến khi chúng đóng lại.
Chính bước này tạo ra một bề mặt nhẵn mịn, có năng lượng bề mặt thấp (thường dưới 36 dynes/cm), tương đương với các polyme khó dán như PTFE. Đây là rào cản lớn nhất đối với việc thấm ướt bề mặt của keo dán, dẫn đến việc giảm đáng kể cường độ liên kết nếu không có giải pháp xử lý phù hợp.
Giải Pháp Chuẩn Bị Bề Mặt Cho Nhôm Anode
Cơ sở của mọi liên kết bền vững là việc tối ưu hóa bề mặt. Đối với nhôm anode, giải pháp không chỉ dừng lại ở việc làm sạch đơn thuần.
Làm sạch bằng dung môi và hóa chất: Mọi bề mặt cần phải sạch, khô và không có dầu mỡ. Giải pháp tiêu chuẩn công nghiệp là sử dụng hỗn hợp isopropyl alcohol (IPA) và nước (tỷ lệ 50:50) theo phương pháp “hai khăn”: lau bằng khăn thấm dung môi và ngay sau đó lau khô bằng khăn sạch để loại bỏ chất bẩn trước khi chúng khô lại trên bề mặt. Đối với nhôm mới có ít oxit, việc lau khô bằng giẻ cũng có thể đủ cho một số ứng dụng.
Mài mòn cơ học: Khi lớp oxit quá dày hoặc bề mặt đã bị niêm phong, việc mài nhám là cần thiết để tăng diện tích bề mặt và loại bỏ các lớp oxit yếu hoặc chất bẩn bám cứng. Các phương pháp bao gồm bắn cát hoặc đánh nhám bằng giấy nhám mịn. Điều này giúp để lộ lớp kim loại tươi hoặc cấu trúc oxit ổn định hơn cho keo bám dính.
Xử lý bằng Acid Photphoric (PAA): Trong các ngành yêu cầu độ an toàn cao như hàng không vũ trụ, phương pháp Anode hóa bằng Acid Photphoric (PAA) được coi là tiêu chuẩn vàng. Giải pháp này tạo ra một lớp oxit mỏng, ổn định và không niêm phong, cung cấp nền tảng tối ưu cho các hệ keo cấu trúc thấm sâu vào lỗ xốp mà không cần bước chuẩn bị bổ sung phức tạp.
Hệ keo công nghiệp cho ứng dụng dán nhôm anode
Giải pháp keo Epoxy cấu trúc
Giải pháp keo Epoxy cấu trúc được coi là tiêu chuẩn vàng khi yêu cầu khả năng chịu tải trọng cơ học tối đa cho các mối nối nhôm anode.
Đặc tính hiệu suất vượt trội
Keo Epoxy cấu trúc nổi bật với khả năng truyền tải lực mạnh mẽ và độ bền bền bỉ trong các môi trường khắc nghiệt:
- Cường độ liên kết cực cao: Hệ keo này có thể đạt cường độ cắt trượt (lap shear) lên tới 4.500 psi trên bề mặt nhôm.
- Khả năng chịu nhiệt: Các liên kết Epoxy cấu trúc duy trì được sức mạnh trong một dải nhiệt độ rộng, từ -67°F đến 350°F (-55°C đến 177°C). Thậm chí, một số dòng keo được thiết kế để chịu được quy trình sấy sơn hoặc sơn tĩnh điện ở nhiệt độ lên tới 400°F (204°C) trong 60 phút mà không làm hỏng mối nối.
- Kháng hóa chất và môi trường: Epoxy có khả năng chống chịu xuất sắc trước sự xâm nhập của nước, dầu, nhiên liệu và các dung môi công nghiệp. Chúng cũng có khả năng chống chịu thời tiết và tia UV tốt khi sử dụng ngoài trời.
- Công thức tăng cường độ dai (Toughened): Để khắc phục tính giòn tự nhiên của epoxy, các hệ keo cấu trúc hiện đại thường được “tăng cường độ dai” để hấp thụ va đập và chống lại hiện tượng mỏi (fatigue) của kim loại.
Cơ chế tương tác với cấu trúc nano nhôm anode
Mối quan hệ giữa keo Epoxy và bề mặt nhôm anode là một sự phối hợp chặt chẽ về mặt vật lý và hóa học:
- Khóa cơ học nano: Khi được áp dụng lên bề mặt nhôm anode chưa niêm phong (unsealed), keo epoxy lỏng sẽ thấm ướt và chui sâu vào các lỗ xốp nano (đường kính 10-20 nm). Khi đóng rắn, nó tạo thành một mạng lưới liên kết cơ học kiểu “Velcro” cực kỳ bền vững ở cấp độ phân tử.
- Thách thức từ lớp niêm phong: Nếu nhôm anode đã bị niêm phong bằng các chất hoạt động bề mặt (surfactants), năng lượng bề mặt sẽ giảm xuống mức rất thấp (dưới 36 dynes/cm), khiến keo epoxy khó thấm ướt và giảm đáng kể lực bám dính.
- Liên kết hóa học: Các nghiên cứu chỉ ra rằng sự bám dính của epoxy cũng được thiết lập thông qua các nhóm hydroxyl (-OH) trên bề mặt lớp oxit nhôm.
Quy trình kỹ thuật và sản xuất
Việc sử dụng epoxy cấu trúc đòi hỏi sự kiểm soát nghiêm ngặt về quy trình:
- Chuẩn bị bề mặt: Đây là bước quyết định. Kỹ thuật tiêu chuẩn bao gồm tẩy dầu mỡ, mài mòn cơ học hoặc khắc hóa học để loại bỏ các lớp oxit yếu và tạo diện tích bề mặt tối ưu.
- Tỷ lệ trộn và thời gian làm việc: Các hệ epoxy hai thành phần yêu cầu tỷ lệ trộn chính xác (thường là 1:1 hoặc 2:1). “Thời gian làm việc” (work life) thường kéo dài khoảng 20 phút, cho phép kỹ sư điều chỉnh vị trí các bộ phận trước khi keo bắt đầu đóng rắn.
- Quá trình đóng rắn và tỏa nhiệt: Keo đạt cường độ xử lý sau vài giờ và đóng rắn hoàn toàn trong 24 giờ ở nhiệt độ phòng. Lưu ý, việc trộn một lượng lớn epoxy (trên 20g) có thể gây ra phản ứng tỏa nhiệt mạnh, sinh nhiệt cao và hơi độc.
Giải pháp tăng cường độ bền lâu dài
Để đảm bảo mối nối nhôm anode không bị suy giảm chất lượng theo thời gian, đặc biệt là trong môi trường nóng ẩm:
- Sơn lót ức chế ăn mòn (Primers): Việc sử dụng sơn lót epoxy biến tính là tiêu chuẩn trong ngành hàng không vũ trụ. Lớp lót này giúp ngăn chặn sự thủy hóa của lớp oxit (quá trình biến oxit nhôm thành boehmite yếu) và ngăn ngừa ăn mòn dưới màng keo.
- Ngăn ngừa ăn mòn điện hóa: Khi dán nhôm với các kim loại khác hoặc sử dụng keo epoxy dẫn điện (chứa bạc), cần có giải pháp cách điện hoặc mạ bảo vệ để tránh tạo ra cặp pin điện hóa gây ăn mòn nhôm.
Ứng dụng công nghiệp tiêu biểu
Nhờ sự kết hợp giữa trọng lượng nhẹ của nhôm và sức mạnh của epoxy, giải pháp này được ứng dụng rộng rãi trong:
- Hàng không và Vũ trụ: Lắp ráp cấu trúc thân vỏ máy bay.
- Công nghiệp Ô tô: Thay thế đinh tán và hàn điểm, giúp giảm trọng lượng và tăng độ bền mỏi.
- HVAC&R: Thay thế quy trình hàn đồng/nhôm trong các bộ trao đổi nhiệt để loại bỏ ứng suất nhiệt.
- Điện tử: Dán tản nhiệt, vỏ module RF và các linh kiện yêu cầu độ ổn định kích thước cao.
Giải pháp keo Acrylic (MMA)
Giải pháp keo Acrylic cấu trúc, hay còn gọi là Methyl Methacrylate (MMA), là một lựa chọn bám dính vượt trội trong các ứng dụng lắp ráp công nghiệp nhờ sự cân bằng giữa tốc độ đóng rắn và độ bền cơ học cao.
Đặc tính kỹ thuật độc đáo của MMA
Keo Acrylic/MMA thuộc nhóm keo cấu trúc hai thành phần, đóng rắn thông qua phản ứng gốc tự do ngay khi được trộn qua vòi trộn tĩnh.
- Tốc độ đóng rắn “Snap-cure”: Khác với Epoxy đóng rắn chậm, MMA đạt cường độ xử lý (handling strength) cực nhanh, đôi khi chỉ trong vòng 3-6 phút.
- Độ dai và kháng va đập: Các công thức MMA hiện đại thường được gia cường (toughened) bằng công nghệ lõi-vỏ (core-shell) để hấp thụ năng lượng va đập và ngăn chặn sự phát triển của vết nứt.
- Khả năng chịu mỏi: MMA có giới hạn mỏi lên đến khoảng 50% cường độ cắt trượt cực hạn, cao hơn đáng kể so với đinh tán vốn tạo ra các điểm tập trung ứng suất.
Ưu điểm vượt trội khi dán nhôm anode
Trong khi Epoxy yêu cầu chuẩn bị bề mặt khắt khe, giải pháp MMA mang lại sự linh hoạt đáng kể:
- Bám dính không cần lót (Primerless): Nhiều dòng keo MMA được thiết kế để bám dính trực tiếp lên nhôm và nhôm anode mà không cần sử dụng sơn lót hóa học.
- Xử lý bề mặt nhiễm dầu: MMA có khả năng bám dính xuyên qua các lớp dầu máy hoặc dầu dập mỏng còn sót lại trên bề mặt kim loại, giúp giảm bớt các bước làm sạch trong dây chuyền sản xuất.
- Tương thích với nhôm anode: Quá trình anode hóa giúp ổn định lớp oxit nhôm, tạo ra một nền tảng mà keo MMA bám dính rất tốt.
- Bù đắp sự giãn nở nhiệt: Nhờ độ giãn dài (elongation) tốt hơn epoxy (có thể lên tới 50-80% ở một số dòng), MMA giúp phân tán ứng suất phát sinh do chênh lệch hệ số giãn nở nhiệt khi dán nhôm với các vật liệu khác như nhựa hoặc composite.
Hiệu suất trong môi trường khắc nghiệt
Giải pháp keo MMA duy trì được tính toàn vẹn của cấu trúc ngay cả khi phải đối mặt với các tác nhân môi trường:
- Kháng nhiệt: Một số dòng MMA có thể chịu được quy trình sấy sơn hoặc sơn tĩnh điện với nhiệt độ lên tới 400°F (204°C) trong ít nhất một giờ mà không bị mất cường độ liên kết.
- Kháng hóa chất và sương muối: MMA giữ được hiệu suất tốt trong các thử nghiệm phun sương muối và tiếp xúc với các hóa chất công nghiệp như nhiên liệu diesel hoặc dầu động cơ.
- Độ bền ngoài trời: Hệ keo này có khả năng kháng tia UV và quá trình oxy hóa xuất sắc, phù hợp cho các ứng dụng ngoại thất.
So sánh với các hệ keo cấu trúc khác
| Đặc tính | Keo Epoxy | Keo Acrylic (MMA) |
|---|---|---|
| Chuẩn bị bề mặt | Rất khắt khe | Tối thiểu, bám được trên dầu |
| Tốc độ đóng rắn | Chậm (vài giờ đến vài ngày) | Rất nhanh (vài phút) |
| Độ cứng | Rất cứng và giòn | Dẻo dai và chịu va đập tốt |
| Sơn lót | Thường yêu cầu | Thường không cần |
| Tỉ lệ trộn | Nhạy cảm với sai số | Chịu được sai số tỉ lệ nhất định |
Lưu ý khi triển khai giải pháp MMA
- Thời gian mở (Open time): Do đóng rắn nhanh, kỹ sư cần tính toán kỹ thời gian từ khi bơm keo đến khi ép các bộ phận lại với nhau để đảm bảo keo vẫn còn ướt và thấm thấu tốt vào bề mặt.
- Mùi đặc trưng: Keo MMA thường có mùi nồng trong quá trình áp dụng, vì vậy cần đảm bảo thông gió tốt hoặc chọn các dòng MMA “ít mùi” (low odor) được thiết kế riêng.
- Độ dày đường keo: Việc sử dụng các hạt thủy tinh siêu nhỏ (glass beads) trong keo MMA giúp kiểm soát độ dày đường keo đồng nhất, đảm bảo hiệu suất chịu cắt tối ưu.
Giải pháp keo MMA là chìa khóa để tăng năng suất đáng kể cho các nhà sản xuất nhôm anode nhờ loại bỏ các bước xử lý bề mặt phức tạp và rút ngắn thời gian chờ đóng rắn.
Giải pháp keo Polyurethane (PU)
Giải pháp keo Polyurethane (PU) là một lựa chọn quan trọng trong việc dán nhôm anode, đặc biệt ưu việt khi ứng dụng yêu cầu tính đàn hồi cao, khả năng hấp thụ rung động và chịu được sự co giãn nhiệt lớn.
Đặc tính hiệu suất chính của keo PU
Keo Polyurethane nổi bật với các đặc tính vật lý giúp bù đắp những điểm yếu mà các loại keo cứng (như Epoxy) thường gặp phải:
- Độ giãn dài vượt trội: PU có khả năng co giãn rất lớn, một số dòng chuyên dụng có độ giãn dài lên tới 700%, cho phép các mối nối chịu được những chuyển động kết cấu mạnh mẽ.
- Tính đàn hồi và giảm chấn: Keo PU tạo ra một liên kết linh hoạt, giúp phân tán ứng suất và hấp thụ các va chạm cơ học cũng như rung động, điều này rất quan trọng trong lắp ráp phương tiện giao thông,.
- Bám dính không cần sơn lót (Primerless): Trên các bề mặt không xốp như nhôm anode, nhiều loại keo PU 1 thành phần có khả năng bám dính tốt mà không cần bước sơn lót hóa học phức tạp,,.
- Kháng nước và thời tiết: Sau khi đóng rắn hoàn toàn, keo PU có khả năng chống thấm nước tuyệt vời, thậm chí có thể ngâm trong nước, phù hợp cho các ứng dụng ngoài trời,,.
Các loại giải pháp keo PU phổ biến
Tùy vào quy trình sản xuất, các kỹ sư thường lựa chọn một trong ba hệ PU sau:
- PU 1 thành phần (Moisture-cure): Đóng rắn bằng cách phản ứng với độ ẩm trong không khí. Ví dụ như các dòng keo đàn hồi dùng cho lắp ráp xe lớn hoặc xây dựng, cung cấp khả năng di động mối nối từ +100% đến -50%.
- PU 2 thành phần (Structural PU): Đóng rắn thông qua phản ứng hóa học giữa hai thành phần được trộn lại. Loại này thường cung cấp độ cứng Shore D cao kết hợp với độ giãn dài lớn, lý tưởng để dán các góc khung cửa sổ bằng nhôm anode hoặc nhôm sơn tĩnh điện,,.
- Keo PU nóng chảy phản ứng (Reactive Hot Melt – RHM): Đây là giải pháp tiết kiệm thời gian tối ưu. Keo được làm nóng để chảy lỏng và dán, sau đó đạt “cường độ xanh” (green strength) tức thì khi nguội đi, giúp cố định bộ phận ngay lập tức mà không cần đồ gá trong thời gian dài,.
Ứng dụng đặc thù cho nhôm anode
Giải pháp keo PU đóng vai trò không thể thay thế trong một số lĩnh vực:
- Rào cản nhiệt (Thermal Barrier): Trong kiến trúc, PU được đổ vào các khoang trống của thanh nhôm đùn để tạo ra lớp cách nhiệt. Khi cứng lại, nó tạo thành một liên kết keo giữ chặt hai nửa của khung cửa sổ nhôm lại với nhau, ngăn chặn sự truyền nhiệt.
- Dán góc khung cửa (Corner Bonding): Sử dụng các hệ PU 2 thành phần có độ nhớt được cân bằng để có thể bơm vào các lỗ phun trong cấu trúc khung nhôm anode đã lắp sẵn, đảm bảo điền đầy các khe hở và tạo liên kết bền vững,.
- Công nghiệp vận tải: Dán các tấm panel nhôm lớn lên khung xương xe bus, xe tải hoặc tàu thuyền, nơi cần sự linh hoạt để chịu được ứng suất xoắn và rung động khi di chuyển trên đường,.
So sánh hiệu suất cơ học
| Đặc tính | Keo PU đàn hồi (ví dụ: SikaBond) | Keo Epoxy cấu trúc |
|---|---|---|
| Cường độ cắt trượt | Thấp (~225 psi) | Rất cao (~4.500 psi) |
| Độ giãn dài | Rất cao (>100% – 700%), | Thấp (~10%) |
| Khả năng chịu rung | Xuất sắc | Hạn chế (dễ bị mỏi nếu quá giòn) |
| Thời gian đóng rắn | Chậm (5-7 ngày để đạt tối đa) | Trung bình (24 giờ) |
Lưu ý kỹ thuật khi triển khai
- Độ ẩm: Do PU (đặc biệt là loại 1 thành phần) nhạy cảm với độ ẩm, quy trình bảo quản và áp dụng cần được kiểm soát chặt chẽ để tránh việc keo đóng rắn sớm trong bao bì.
- Chuẩn bị bề mặt: Mặc dù nhiều loại không cần primer, nhưng bề mặt nhôm anode vẫn phải đảm bảo sạch, khô, không dính dầu mỡ hoặc các chất bẩn từ quá trình niêm phong lỗ xốp (sealing),.
- Thiết kế mối nối: Do PU có cường độ cắt trượt thấp hơn Epoxy, thiết kế mối nối cần có diện tích tiếp xúc lớn hơn để đảm bảo khả năng chịu tải tổng thể.
Giải pháp băng keo kỹ thuật cho ứng dụng dán nhôm anode
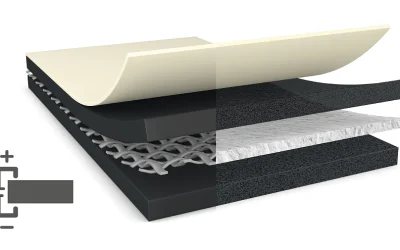
Giải pháp băng keo kỹ thuật, đặc biệt là các dòng băng keo bọt acrylic (acrylic foam tapes), đại diện cho một triết lý thiết kế khác biệt so với keo lỏng: thay vì tạo ra một mối nối cứng, chúng tập trung vào khả năng nhớ dẻo (viscoelasticity) để hấp thụ ứng suất và thích nghi với môi trường.
Cơ chế bám dính trên bề mặt nhôm anode
Nhôm anode được phân loại là bề mặt có năng lượng bề mặt thấp (LSE), thường dưới 36 dynes/cm, tương đương với một số loại nhựa khó dán.
- Thách thức: Các loại băng keo tiêu chuẩn thường không thể “thấm ướt” (wet-out) hoàn toàn bề mặt nhôm anode do lớp niêm phong (sealing) chứa các chất hoạt động bề mặt tạo độ trơn.
- Giải pháp hóa học: Cần sử dụng các dòng băng keo kỹ thuật được thiết kế riêng cho bề mặt LSE hoặc sử dụng sơn lót (adhesion promoters) như 3M Primer 94 để tăng năng lượng bề mặt tạm thời, giúp keo bám dính chắc chắn.
Ưu điểm vượt trội của cấu trúc nhớ dẻo
Băng keo bọt acrylic cung cấp những lợi ích mà keo lỏng hoặc đinh tán không thể có:
- Phân tán ứng suất toàn diện: Không giống như đinh tán tập trung lực tại một điểm, băng keo phân phối tải trọng đều trên toàn bộ diện tích liên kết, giúp ngăn ngừa hiện tượng mỏi và nứt nẻ tại các điểm chịu lực.
- Quản lý sự giãn nở nhiệt (CTE): Nhôm có hệ số giãn nở nhiệt cao. Băng keo kỹ thuật có thể giãn dài lên tới 50% độ dày của nó, cho phép nó hấp thụ các chuyển động co giãn khác nhau giữa nhôm và các vật liệu khác (như kính hoặc nhựa) mà không làm bong tróc liên kết.
- Giảm chấn và chống rung: Lõi bọt acrylic hoạt động như một bộ giảm xóc siêu nhỏ, giúp triệt tiêu rung động và tiếng ồn trong các cấu trúc lắp ráp như xe chuyên dụng hoặc bảng hiệu công nghiệp.
Hiệu suất trong quy trình sản xuất
Sử dụng băng keo kỹ thuật giúp tối ưu hóa dây chuyền lắp ráp nhôm anode nhờ:
- Cường độ tức thì: Băng keo cung cấp khả năng cố định bộ phận ngay lập tức (instant handling strength). Mặc dù cần 72 giờ để đạt độ bền tối đa 100%, nhưng sau 20 phút đã có thể đạt 50% độ bền, giúp loại bỏ các đồ gá cố định cồng kềnh.
- Thẩm mỹ sạch sẽ: Loại bỏ các vết hàn, đầu đinh tán hoặc keo lỏng bị tràn (squeeze-out), mang lại bề mặt hoàn thiện trơn nhẵn cho các tấm panel kiến trúc.
- Khả năng chịu nhiệt: Một số dòng băng keo kỹ thuật (như GPH series) có thể chịu được nhiệt độ lên tới 150°C (302°F), cho phép dán trước khi bộ phận trải qua quy trình sơn tĩnh điện hoặc sấy nhiệt.
So sánh hiệu suất cơ học
| Đặc tính | Băng keo bọt Acrylic | Keo Epoxy cấu trúc |
|---|---|---|
| Cường độ kéo động | ~100 psi | ~4.500 psi |
| Cường độ cắt trượt | ~550 kPa trên thép | Rất cao |
| Khả năng co giãn | Rất cao (đến 50% độ dày) | Thấp (~10%) |
| Tốc độ xử lý | Tức thì (Instant) | Chậm (2 – 24 giờ) |
Lưu ý quan trọng khi triển khai
- Áp lực tiếp xúc: Để đạt hiệu quả tối ưu, cần áp dụng một lực ép khoảng 15 psi bằng con lăn hoặc dụng cụ chuyên dụng ngay khi dán để đảm bảo keo thấm sâu vào các kẽ hở nano trên bề mặt nhôm.
- Nhiệt độ thi công: Không nên dán băng keo khi bề mặt nhôm lạnh dưới 10°C (50°F) vì keo sẽ bị cứng lại, không thể chảy lỏng để tạo liên kết.
Giải pháp băng keo kỹ thuật là lựa chọn lý tưởng cho các ứng dụng nhôm anode yêu cầu tốc độ sản xuất nhanh, tính thẩm mỹ cao và khả năng chịu được sự co giãn nhiệt lớn trong môi trường ngoài trời.
Bảng So Sánh Kỹ Thuật Các Giải Pháp Keo Công Nghiệp
| Đặc tính kỹ thuật | Giải pháp Keo Epoxy cấu trúc | Giải pháp Keo Acrylic (MMA) | Giải pháp Keo Polyurethane (PU) |
|---|---|---|---|
| Cường độ cắt trượt (Lap Shear) | Rất cao: Thường đạt ~4.500 psi. | Cao: Đạt ~4.500 psi (tùy dòng có thể từ 2.000 – 4.500 psi). | Thấp: Thường khoảng ~225 psi. |
| Độ giãn dài (Elongation) | Thấp: Khoảng 10%, có tính chất cứng và giòn. | Trung bình: Từ 10% đến 50% tùy công thức. | Rất cao: Thường >100%, có dòng lên đến 700%. |
| Tốc độ đóng rắn | Chậm: 2 giờ để đạt cường độ xử lý; 24 giờ để đóng rắn hoàn toàn. | Rất nhanh: Đạt cường độ xử lý trong 3 – 22 phút; đạt cường độ cấu trúc nhanh. | Trung bình/Chậm: 2 giờ để tạo màng; 5 – 7 ngày để đóng rắn hoàn toàn (với loại 1 thành phần). |
| Chuẩn bị bề mặt | Khắt khe: Yêu cầu bề mặt cực sạch, thường cần mài nhám hoặc khắc hóa học. | Tối thiểu: Có khả năng bám dính tốt trên bề mặt dính dầu mỡ nhẹ hoặc không cần sơn lót. | Cần thiết: Yêu cầu bề mặt sạch, khô; nhạy cảm với độ ẩm trong quá trình thi công. |
| Khả năng chịu nhiệt | Tốt nhất: Duy trì liên kết từ -55°C đến 177°C; chịu được quy trình sấy sơn 204°C. | Tốt: Chịu được nhiệt độ lên đến 204°C trong 1 giờ (phù hợp quy trình sơn tĩnh điện). | Hạn chế: Thường hoạt động tốt trong khoảng -40°C đến 77°C. |
| Khả năng kháng môi trường | Xuất sắc với hóa chất, dung môi và thời tiết ngoài trời. | Tốt với sương muối và hóa chất công nghiệp; kháng tia UV tuyệt vời. | Kháng nước tuyệt vời (có thể ngâm trong nước); chịu rung động và va đập tốt. |
Diễn giải nhanh:
Giải pháp keo Epoxy cấu trúc
- Ưu tiên khi: Cần khả năng chịu tải trọng cơ học lớn nhất và độ cứng vững cao cho mối nối.
- Ứng dụng tiêu biểu: Lắp ráp cấu trúc máy bay, sản xuất ô tô (thay thế đinh tán), dán tản nhiệt, vỏ module RF trong điện tử, và các tấm pin năng lượng mặt trời.
Giải pháp keo Acrylic (MMA)
- Ưu tiên khi: Cần tốc độ sản xuất nhanh (“snap-cure”) và bám dính tốt trên nhiều loại bề mặt mà không cần chuẩn bị quá kỹ.
- Ứng dụng tiêu biểu: Dán các bộ phận xe chuyên dụng (xe cứu thương, xe rơ-moóc), khung biển quảng cáo, thiết bị HVAC, và nội thất văn phòng bằng kim loại. MMA đặc biệt phù hợp khi dán nhôm với nhựa hoặc composite nhờ độ dai (toughness).
Giải pháp keo Polyurethane (PU)
- Ưu tiên khi: Mối nối cần sự linh hoạt cực cao để hấp thụ rung động, giảm chấn hoặc bù đắp sự co giãn nhiệt lớn giữa các vật liệu khác nhau.
- Ứng dụng tiêu biểu: Tạo rào cản nhiệt (thermal barrier) cho khung cửa sổ nhôm kiến trúc, dán các tấm panel lớn trên xe bus/xe tải, và các ứng dụng xây dựng yêu cầu khả năng chống thấm nước tuyệt đối.
Bảng So Sánh Kỹ Thuật: Keo Công Nghiệp & Băng Keo Kỹ Thuật
| Đặc tính kỹ thuật | Giải pháp Keo Công Nghiệp | Giải pháp Băng keo kỹ thuật (Acrylic Foam) |
|---|---|---|
| Cường độ cơ học | Rất cao: Cường độ cắt trượt (Lap shear) có thể đạt từ 2.000 đến 4.500 psi. | Trung bình: Cường độ kéo động khoảng 100 psi; cường độ cắt trượt thấp hơn keo lỏng. |
| Cơ chế truyền tải lực | Tập trung lực tại mối nối; ưu tiên lực cắt và lực nén. | Phân tán ứng suất: Độ nhớ dẻo giúp dàn đều tải trọng trên toàn bộ diện tích bề mặt liên kết. |
| Độ co giãn & CTE | Thay đổi tùy hệ hóa học: Epoxy cứng (~10%), MMA trung bình (~10-50%), PU rất cao (>100%). | Cực tốt: Có khả năng giãn dài tới 50% độ dày của băng keo để hấp thụ sự chênh lệch giãn nở nhiệt (CTE). |
| Tốc độ xử lý (Handling) | Chậm: Cần vài phút đến vài giờ để đạt cường độ xử lý và 24-72 giờ để đóng rắn hoàn toàn. | Tức thì: Cung cấp cường độ xử lý ngay lập tức, đạt 50% độ bền sau 20 phút và 100% sau 72 giờ. |
| Yêu cầu bề mặt | Phải đảm bảo sạch, khô; một số loại MMA bám được trên dầu mỏng. | Rất nhạy cảm với năng lượng bề mặt; thường cần sơn lót (Primer) trên nhôm anode để đảm bảo độ bám. |
| Thẩm mỹ hoàn thiện | Có thể xảy ra hiện tượng tràn keo (squeeze-out) hoặc biến dạng tấm panel do nhiệt tỏa ra khi keo đóng rắn. | Sạch sẽ: Đường dán đồng nhất, không tràn keo, giữ cho bề mặt nhôm anode luôn phẳng và đẹp. |
Khi nào chọn Giải pháp Keo cấu trúc?
Giải pháp keo lỏng (đặc biệt là Epoxy và MMA) được ưu tiên trong các trường hợp yêu cầu khả năng chịu tải trọng cực lớn và thay thế các phương pháp liên kết cơ khí truyền thống:
- Lắp ráp chịu lực: Các cấu trúc khung vỏ máy bay, thân xe ô tô hoặc tàu thuyền nơi mối nối phải chịu ứng suất cơ học cao liên tục.
- Thay thế hàn/đinh tán: Loại bỏ vùng ảnh hưởng nhiệt (HAZ) của hàn giúp ngăn ngừa hiện tượng yếu nhôm và cho phép sử dụng vật liệu mỏng hơn để giảm trọng lượng.
- Điền đầy khe hở: Keo lỏng có tính thixotropic giúp lấp đầy các khoảng trống không đồng nhất giữa các chi tiết nhôm đùn hoặc các bộ phận có dung sai lớn.
Khi nào chọn Giải pháp Băng keo kỹ thuật?
Băng keo bọt acrylic là giải pháp tối ưu cho các ứng dụng chú trọng vào tốc độ sản xuất, thẩm mỹ và khả năng chống rung:
- Liên kết vật liệu khác biệt: Dán nhôm anode với kính, nhựa hoặc composite nhờ khả năng hấp thụ co giãn nhiệt vượt trội mà không làm nứt liên kết.
- Sản xuất biển hiệu và tấm panel kiến trúc: Cung cấp bề mặt hoàn thiện trơn nhẵn, loại bỏ các đầu đinh tán hoặc vết hàn, giúp tăng tính thẩm mỹ cho sản phẩm.
- Giảm chấn & Chống ồn: Lõi bọt nhớ dẻo hoạt động như một bộ giảm xóc siêu nhỏ, lý tưởng cho việc dán các tấm panel trên xe chuyên dụng hoặc thiết bị gia dụng.
Sự lựa chọn giữa keo và băng keo phụ thuộc vào việc bạn ưu tiên cường độ chịu tải tuyệt đối hay sự linh hoạt trong thiết kế và tốc độ lắp ráp.
Kỹ Thuật Thiết Kế Mối Nối Và Quản Lý Ứng Suất
Một giải pháp keo dán thành công không chỉ nằm ở bản thân chất kết dính mà còn ở cách thiết kế mối nối.
Chuyển đổi từ cơ khí sang keo dán
Khi thay thế hàn hoặc đinh tán bằng keo dán, diện tích tiếp xúc cần được mở rộng. Giải pháp keo dán yêu cầu sự chồng lấn (overlap) giữa hai bề mặt để đảm bảo lực được phân phối đồng đều. Việc sử dụng keo giúp loại bỏ vùng ảnh hưởng nhiệt (HAZ) của hàn – nơi vốn làm yếu cấu trúc nhôm, từ đó cho phép sử dụng nhôm mỏng hơn để tiết giảm trọng lượng.
Quản lý hệ số giãn nở nhiệt (CTE)
Nhôm có hệ số giãn nở nhiệt cao (≈23-24×10−6 K−1). Khi dán nhôm với các vật liệu khác như thép hoặc composite, sự thay đổi nhiệt độ đột ngột có thể tạo ra ứng suất nội lớn. Giải pháp là sử dụng các hệ keo đã được tăng cường độ dai (toughened) hoặc có tính đàn hồi để hấp thụ các ứng suất này mà không gây đứt gãy liên kết.
Các loại tải trọng trong mối nối
Thiết kế cần tập trung vào việc chuyển đổi các lực tác động thành lực cắt (shear) hoặc lực nén, đồng thời giảm thiểu lực bóc (peel) và lực tách (cleavage) – những điểm yếu nhất của hầu hết các loại keo. Nếu không thể tránh khỏi lực bóc, việc sử dụng các chốt cơ khí ở các cạnh mép liên kết là một giải pháp lai (hybrid) hiệu quả.
Chống Ăn Mòn Và Độ Bền Lâu Dài
Nhôm anode thường được sử dụng trong các môi trường khắc nghiệt, do đó giải pháp keo dán phải đi kèm với chiến lược bảo vệ bề mặt lâu dài.
Ngăn ngừa ăn mòn điện hóa (Galvanic Corrosion)
Ăn mòn điện hóa xảy ra khi nhôm tiếp xúc trực tiếp với các kim loại “quý” hơn (như bạc trong keo dẫn điện) trong môi trường điện ly. Giải pháp bao gồm:
- Sử dụng keo cách điện để tạo lớp ngăn cách vật lý giữa các kim loại khác nhau.
- Sơn lót hoặc mạ điện (niken, vàng) lên bề mặt nhôm trước khi dán để tạo lớp rào cản ổn định.
Sử dụng sơn lót ức chế ăn mòn (Corrosion Inhibiting Primers)
Sơn lót epoxy biến tính là tiêu chuẩn công nghiệp để bảo vệ đường liên kết khỏi sự ăn mòn dưới màng và ngăn chặn quá trình thủy hóa của lớp oxit. Các giải pháp sơn lót hiện đại cũng hướng tới việc không chứa chrome (chrome-free) bằng cách sử dụng các hợp chất hữu cơ silane để tạo ra các liên kết hóa học bền vững giữa nhôm và keo.
Các giải pháp niêm phong bền vững (Sustainable Sealing)
Nghiên cứu hiện nay đang chuyển dịch sang các chất niêm phong không độc hại như molybdate, permanganate hoặc muối kim loại hiếm để thay thế cho chromate. Các hợp chất này không chỉ bảo vệ bề mặt nhôm mà còn tương thích tốt hơn với các hệ keo dán hiện đại, giúp duy trì cường độ bám dính cao ngay cả sau khi niêm phong.
Kiểm Tra Và Xác Minh Chất Lượng Liên Kết
Để đảm bảo giải pháp được triển khai chính xác, các quy trình kiểm tra nghiêm ngặt phải được thực hiện.
Thử nghiệm cắt trượt (Lap Shear Test)
Đây là phương pháp phổ biến nhất để đo cường độ của mối nối keo theo tiêu chuẩn ASTM D1002. Kết quả lý tưởng là “phá hủy liên kết” (cohesive failure) – nghĩa là keo bị đứt gãy bên trong chính nó, chứng tỏ lực bám dính giữa keo và bề mặt nhôm anode mạnh hơn cường độ nội tại của keo.
Thử nghiệm độ bền nêm (Wedge Durability Test)
Theo tiêu chuẩn ASTM D3762, thử nghiệm này mô phỏng sự phơi nhiễm của liên kết trong môi trường nóng và ẩm dưới tác động của ứng suất cơ học. Đây là bài kiểm tra quan trọng nhất để đánh giá độ bền lâu dài của bề mặt nhôm đã chuẩn bị, giúp phát hiện sớm các dấu hiệu thoái hóa ở giao diện keo-kim loại.
Kiểm tra các chế độ phá hủy
- Phá hủy bám dính (Adhesive Failure): Keo tách sạch khỏi bề mặt nhôm. Đây là dấu hiệu của việc chuẩn bị bề mặt không đạt yêu cầu.
- Phá hủy nền (Substrate Failure): Bản thân vật liệu nhôm bị xé rách trước khi keo bong ra. Điều này thường xảy ra với nhôm mỏng hoặc khi liên kết cực kỳ bền vững.