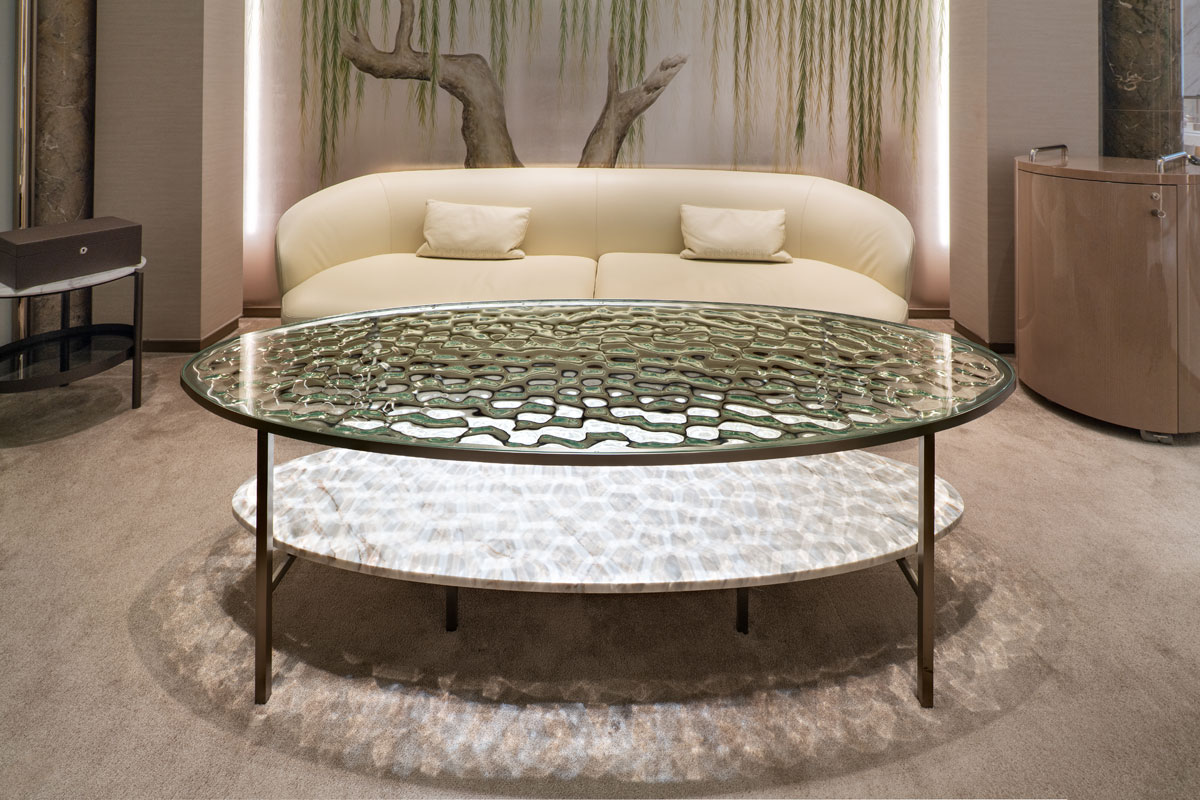
Trong ngành sản xuất nội thất hiện đại, việc kết hợp kính với các vật liệu như gỗ, kim loại và đá không chỉ đơn thuần là một xu hướng thẩm mỹ mà còn là một bài toán kỹ thuật phức tạp. Thách thức lớn nhất nằm ở đặc tính vật lý của kính: một vật liệu cực kỳ giòn, hoàn toàn không có lỗ rỗng và có bề mặt cực kỳ nhẵn mịn. Điều này khiến kính không có các “ngàm” cơ học tự nhiên để các loại keo thông thường có thể bám dính hiệu quả.
Sự chuyển dịch từ các biện pháp kẹp cơ học sang các giải pháp liên kết hóa học đã cho phép các nhà thiết kế tạo ra những sản phẩm có hiệu ứng “vô hình”, nơi các mối nối không còn là rào cản thị giác mà trở thành một phần của sự tinh tế kiến trúc. Bài viết này sẽ phân tích chi tiết các giải pháp keo dán cấu trúc, cơ chế vật lý của mối nối và quy trình kiểm soát chất lượng trong môi trường công nghiệp.
Liên hệ tư vấn
Hitta hiện là đơn vị cung cấp đa dạng giải pháp keo dán và băng keo lắp ráp từ các thương hiệu hàng đầu thế giới. Với đội ngũ kỹ thuật giàu kinh nghiệm thực chiến trong nhiều lĩnh vực ứng dụng, chúng tôi không chỉ cung cấp sản phẩm mà còn tư vấn các giải pháp tối ưu quy trình hiện có, phù hợp với từng yêu cầu cụ thể và thách thức của khách hàng.
Nếu bạn đang tìm kiếm một giải pháp kết dính hiệu quả, bền vững và đáng tin cậy — hãy để HITTA đồng hành cùng bạn từ bước tư vấn đến triển khai.
Liên hệ với Hitta ngay hôm nay để được hỗ trợ giải pháp phù hợp nhất.
- ☎️ Hotline: 0565.336.879
- ✉️ Email: hittajsc@hitta.vn
Thiết kế hình học mối nối trong sản xuất
Thiết kế hình học của mối nối là một yếu tố then chốt quyết định đến cả độ bền cấu trúc lẫn tính thẩm mỹ của sản phẩm nội thất kính. Việc chuyển từ các biện pháp kẹp cơ học sang liên kết hóa học giúp phân phối tải trọng đều khắp bề mặt, giảm thiểu nguy cơ nứt vỡ do tập trung ứng suất.
Mối nối Kính – Kính
Trong chế tác tủ trưng bày và kệ kính, có hai kiểu hình học phổ biến nhất:
- Mối nối vuông góc (90∘ Butt Joint): Đây là phương pháp phổ biến cho các cấu trúc cơ bản. Tuy nhiên, nhược điểm của nó là để lộ phần cạnh kính (thường có sắc xanh ở kính nổi tiêu chuẩn), điều này có thể ảnh hưởng đến tính thẩm mỹ đồng nhất.
- Mối nối vát (45∘ Mitered Joint): Được ưu tiên trong các dòng nội thất xa xỉ. Kỹ thuật này giúp che giấu hoàn toàn phần cạnh kính, tạo ra hiệu ứng thị giác như một khối thủy tinh liền mạch và nguyên khối.
- Ứng dụng keo: Đối với các mối nối này, các tấm kính thường được lắp ráp khô trước, sau đó sử dụng keo có độ nhớt thấp (mao dẫn) để keo tự len lỏi vào khe hở, tạo ra đường liên kết không có bọt khí và hoàn toàn trong suốt.
Mối nối Kính – Kim loại
Việc gắn chân bàn, giá đỡ hoặc bản lề kim loại lên kính tạo ra các điểm tập trung ứng suất cực lớn.
- Quản lý mô-men xoắn (Torque): Khi một tải trọng tác động lên mép bàn kính cách xa tâm đỡ, nó tạo ra một lực xoắn rất lớn lên mối nối trung tâm. Ví dụ: một lực khoảng 36kg (80 pounds) tác động cách tâm bàn 60cm (2 feet) có thể tạo ra áp lực lên tới 119 psi lên một diện tích tiếp xúc chỉ 7.6cm (3 inch).
- Phân phối lực: Thiết kế hình học phải đảm bảo bề mặt tiếp xúc đủ lớn để tránh “tải trọng điểm”. Nếu diện tích tiếp xúc quá nhỏ, sự chênh lệch về độ cứng giữa kim loại và kính sẽ dẫn đến hỏng hóc sớm do mỏi vật liệu.
- Đường viền keo (Fillet Bead): Đối với các mối nối góc vuông, cần duy trì một đường viền keo có kích thước ít nhất là 10mm (3/8 inch) và phải cân bằng đồng đều trên cả hai mặt của góc dán. Việc miết keo quá tay (over-tooling) làm mỏng lớp keo sẽ khiến mối nối bị yếu đi đáng kể.
Mối nối Kính – Gỗ
Sự thách thức lớn nhất ở đây là gỗ co giãn theo độ ẩm trong khi kính hoàn toàn ổn định về kích thước.
- Thiết kế cách ly cơ học: Thay vì dán cứng, các nhà thiết kế thường sử dụng mối nối mộng (rabbet joint) – đặt tấm kính vào trong một khung gỗ có rãnh.
- Khe hở kỹ thuật: Hình học của rãnh gỗ phải tính toán đủ không gian để gỗ có thể giãn nở tự do mà không gây áp lực trực tiếp lên cạnh kính. Trong trường hợp này, các miếng đệm vinyl hoặc bumper cao su thường được đặt ở các điểm tiếp xúc để tạo sự ổn định mà không cần liên kết hóa học cứng.
Các nguyên tắc hình học chung trong sản xuất
- Tránh ứng suất tập trung: Kính chịu nén tốt nhưng chịu kéo và cắt kém. Do đó, hình học mối nối phải được thiết kế để phân phối ứng suất cắt (shear stress) đều khắp toàn bộ diện tích thay vì dồn vào các cạnh.
- Kiểm soát độ dày lớp keo: Việc duy trì một lớp keo có độ dày đồng nhất giúp triệt tiêu các momen uốn cục bộ. Khi liên kết các vật liệu có hệ số giãn nở nhiệt (CTE) khác biệt lớn (như nhôm và kính), một lớp keo dày và đàn hồi hơn sẽ giúp hấp thụ các biến dạng nhiệt tốt hơn.
- Xác định tâm đối xứng: Đối với các chân đế đơn (pedestal), việc xác định chính xác tâm hình học để đặt mối dán là cực kỳ quan trọng để đảm bảo sự cân bằng tải trọng và ổn định cấu trúc.
Việc tối ưu hóa hình học mối nối không chỉ giúp tăng khả năng chịu tải lên gấp nhiều lần mà còn cho phép thực hiện các thiết kế “vô hình” đặc trưng của nội thất hiện đại.
Các hệ thống keo
Keo UV
Keo UV (còn gọi là keo quang hóa hoặc keo đóng rắn bằng ánh sáng) là giải pháp hàng đầu trong ngành công nghiệp kính và nội thất nhờ khả năng tạo ra các mối nối có độ thẩm mỹ tuyệt đối và độ bền cấu trúc cao.
Keo UV là loại keo đơn thành phần, không chứa dung môi, bao gồm các monomer, oligomer và các chất khơi mào quang học (photoinitiators).
- Cơ chế hoạt động: Keo giữ nguyên trạng thái lỏng cho đến khi tiếp xúc với ánh sáng cực tím hoặc ánh sáng nhìn thấy ở các bước sóng cụ thể (thường từ 320nm đến 400nm). Khi chiếu sáng, các chất khơi mào sẽ giải phóng gốc tự do, kích hoạt quá trình trùng hợp và liên kết chéo của mạng lưới polymer chỉ trong vài giây.
- Lợi thế lớn nhất: Khả năng “đóng rắn theo yêu cầu” (cure-on-demand) cho phép người thợ có thời gian vô hạn để căn chỉnh vị trí chính xác và làm sạch keo thừa trước khi kích hoạt quá trình đóng rắn.
Keo UV không chỉ bám dính vật lý mà còn tạo ra các liên kết cộng hóa trị bền vững.
- Tác nhân liên kết Silane: Các loại keo UV công nghiệp chất lượng cao thường chứa các phân tử Silane. Một đầu phân tử này liên kết với mạng lưới polymer của keo, đầu kia hình thành liên kết siloxane (Si-O-Si) trực tiếp với các phân tử silicon dioxide (SiO2) trên bề mặt kính.
- Độ bền: Mối nối này thường mạnh đến mức nếu có va chạm cực mạnh, chính tấm kính sẽ bị vỡ trước khi mối nối keo bị tách rời.
Các đặc điểm kỹ thuật quan trọng:
Độ nhớt (Viscosity):
- Loại độ nhớt thấp (capillary): Có khả năng tự len lỏi vào các khe hở hẹp thông qua hiện tượng mao dẫn, lý tưởng cho các mối nối kính-kính đã được cố định trước.
- Loại độ nhớt trung bình/cao: Phù hợp cho các bề mặt thẳng đứng hoặc để lấp đầy các khoảng trống nhỏ giữa các bề mặt không phẳng hoàn toàn.
Chỉ số khúc xạ (Refractive Index): Các dòng keo UV chuyên dụng được thiết kế có chỉ số khúc xạ tương đương với kính tiêu chuẩn (~1.51) để triệt tiêu các ranh giới quang học, giúp mối nối trở nên hoàn toàn “vô hình”.
Độ bền môi trường: Nhiều công thức hiện đại có khả năng chống ngả vàng khi tiếp xúc lâu với ánh nắng mặt trời, chịu được rung động và độ ẩm cao.
Để đạt được kết quả tối ưu, quy trình thường chia làm hai bước:
- Giai đoạn 1 (Tack-cure): Chiếu đèn UV trong thời gian ngắn (vài giây đến 1 phút) để keo đạt khoảng 70% độ bền. Ở trạng thái này, keo đã định hình nhưng vẫn cho phép lau sạch phần keo thừa tràn ra ngoài dễ dàng bằng lưỡi dao hoặc cồn.
- Giai đoạn 2 (Final cure): Chiếu đèn cường độ cao trong thời gian dài hơn để hoàn tất quá trình polyme hóa hoàn toàn. Sau đó, sản phẩm cần được để nghỉ ổn định trong 24 giờ để giải tỏa các ứng suất nội tại trước khi đưa vào sử dụng.
Giải pháp cho các thách thức đặc thù:
- Khu vực khuất sáng (Shadow areas): Đối với các mối nối mà ánh sáng UV không thể xuyên thấu hoàn toàn (như dán kim loại dày lên kính màu), các giải pháp keo UV “đóng rắn kép” (dual-cure) được sử dụng, kết hợp giữa ánh sáng và nhiệt hoặc chất kích hoạt hóa học để đảm bảo keo khô hoàn toàn ở những vùng tối.
- Môi trường cực kỳ ẩm ướt: Trong phòng tắm hoặc tủ trưng bày thực phẩm lạnh, keo UV thường được kết hợp với quy trình Pyrosil (xử lý bề mặt bằng ngọn lửa chứa tiền chất silicon) để tạo ra lớp màng bảo vệ, ngăn chặn sự xâm nhập của hơi nước vào mối nối.
Lưu ý an toàn và Xử lý lỗi
- An toàn: Ánh sáng UV cường độ cao có thể gây hại cho da và mắt, vì vậy việc đeo kính bảo hộ chuyên dụng và găng tay nitrile là bắt buộc.
- Ức chế Oxy: Một số loại keo UV có thể để lại bề mặt hơi dính sau khi khô do oxy trong không khí ngăn cản quá trình đóng rắn ở lớp ngoài cùng. Giải pháp là sử dụng đèn cường độ mạnh hơn hoặc các công thức keo “khô bề mặt” chuyên dụng.
- Bọt khí: Thường do kỹ thuật bôi keo quá nhanh hoặc di chuyển vật liệu sau khi bôi keo nhưng chưa chiếu đèn. Cần hạ kính từ từ để keo tự trải đều và tránh rung động trong lúc chiếu sáng.
Hệ thống Epoxy hai thành phần
Hệ thống epoxy hai thành phần là một giải pháp liên kết cấu trúc cực kỳ mạnh mẽ trong sản xuất nội thất và công nghiệp, đặc biệt khi cần gắn kết các vật liệu khác nhau như kính với kim loại hoặc đá.
- Thành phần: Hệ thống này bao gồm hai phần riêng biệt: nhựa (resin) thường được tổng hợp từ epichlorohydrin và bisphenol-A, và chất đóng rắn (hardener) thường là các hợp chất amine.
- Phản ứng hóa học: Khi hai thành phần này được trộn theo một tỷ lệ chính xác, chúng xảy ra phản ứng hóa học tỏa nhiệt (exothermic) tạo thành một mạng lưới polyme liên kết chéo cực kỳ bền vững và cứng cáp.
- Đóng rắn độc lập với ánh sáng: Khác với keo UV, epoxy đóng rắn thông qua phản ứng hóa học nội tại, do đó nó có thể khô hoàn toàn ngay cả ở những vị trí khuất ánh sáng hoặc trong các mối nối dày và mờ đục.
Ưu điểm của keo:
- Độ bền cấu trúc cực cao: Epoxy được biết đến với khả năng chịu tải trọng lớn, là lựa chọn hàng đầu cho các mối nối chịu lực nặng như gắn mặt bàn kính vào đế kim loại hoặc bệ đá.
- Khả năng lấp đầy khe hở (Gap-filling): Do có độ co ngót cực thấp trong quá trình đóng rắn, epoxy rất hiệu quả trong việc điền đầy các khoảng trống giữa hai bề mặt không bằng phẳng, điều mà các loại keo màng mỏng khác không làm được.
- Độ bền môi trường: Nhiều dòng epoxy có khả năng chống thấm nước, chịu được hóa chất và hoạt động tốt trong môi trường có độ ẩm cao.
- Khả năng gia công hậu kỳ: Sau khi đóng rắn hoàn toàn, lớp epoxy trở nên rất cứng, cho phép người sản xuất có thể mài, khoan, đánh bóng hoặc thậm chí sơn lên bề mặt mối nối để đạt hiệu quả thẩm mỹ mong muốn.
Các yếu tố hạn chế:
Hiện tượng ngả vàng: Đây là nhược điểm lớn nhất của epoxy tiêu chuẩn. Theo thời gian và tác động của tia cực tím, mối nối epoxy thường bị đục hoặc ngả vàng, làm mất đi tính thẩm mỹ của các thiết kế kính trong suốt.
Quy trình phức tạp: Việc pha trộn phải đảm bảo tỷ lệ chính xác tuyệt đối. Nếu sai tỷ lệ, keo có thể không khô hoặc không đạt được độ bền tối đa.
Quản lý bọt khí: Do có độ nhớt trung bình đến cao, epoxy dễ kẹt bọt khí bên trong khi trộn thủ công, gây ra các điểm yếu về cấu trúc và tì vết thẩm mỹ.
Thời gian khô lâu: So với keo UV đóng rắn trong vài giây, epoxy thường cần từ vài phút đến vài giờ để định hình và đến 24 giờ để đạt độ bền tối đa.
Quản lý hệ số giãn nở nhiệt (CTE)
Khi dán kính với các vật liệu có mức độ giãn nở khác nhau (như nhôm), tính chất cứng (high modulus) của epoxy có thể là một điểm yếu. Để khắc phục, các nhà sản xuất áp dụng hai chiến lược:
- Thêm chất độn vô cơ: Trộn thêm các hạt nano-silica hoặc gốm vào nhựa để giảm hệ số CTE của keo, giúp nó co giãn gần khớp với kính và thép, từ đó giảm ứng suất nội tại gây vỡ kính.
- Sử dụng lớp lót (Primer): Kết hợp với các chất mồi silane (như silane coupling agents) để tạo ra các liên kết cộng hóa trị bền vững hơn với bề mặt silicon dioxide (SiO2) của kính.
Quy trình thi công tiêu chuẩn
- Chuẩn bị bề mặt: Làm sạch tuyệt đối bằng cồn Isopropyl (IPA) 99%. Kim loại cần được chà nhám nhẹ để tạo “ngàm” cơ học giúp tăng độ bám dính.
- Trộn keo: Bơm hai thành phần ra một bề mặt sạch, dùng dụng cụ trộn kỹ trong ít nhất 1 phút cho đến khi hỗn hợp đồng nhất.
- Áp dụng: Bôi một lượng nhỏ lên cả hai bề mặt và ép chúng lại với nhau. Cần hạ vật liệu từ từ để tránh tạo bọt khí.
- Cố định và Hoàn thiện: Giữ mối nối ổn định trong thời gian keo định hình (thường là 5-10 phút tùy loại). Sau 1 giờ có thể di chuyển nhẹ và sau 24 giờ mối nối mới đạt được cường độ lực tối đa.
Acrylic cấu trúc và Methacrylate
Hệ thống keo Acrylic cấu trúc (thường được gọi là Methyl Methacrylate – MMA) là giải pháp liên kết chịu lực chuyên dụng trong ngành nội thất và xây dựng, đặc biệt hiệu quả khi cần kết nối kính với các vật liệu có đặc tính bề mặt khó bám dính.
- Thành phần chính: Loại keo này được công thức hóa từ các hợp chất methacrylate và được tăng cường (toughened) bằng các phụ gia đàn hồi (elastomers).
- Cơ chế đóng rắn: Keo thường gồm hai thành phần (nhựa và chất kích hoạt) phản ứng với nhau ở nhiệt độ phòng để tạo ra các liên kết polymer bền vững. Một số hệ thống “không cần trộn” (no-mix) cho phép bôi chất kích hoạt lên một bề mặt và keo lên bề mặt còn lại, phản ứng sẽ xảy ra khi hai bề mặt ép vào nhau.
Ưu điểm kỹ thuật:
- Khả năng chịu lực đa chiều: Acrylic cấu trúc nổi bật với lực bóc tách (peel strength) và khả năng chịu va đập (impact resistance) cực cao. Điều này cho phép chúng chịu được các tác động ngoại lực mạnh mà không làm giòn gãy mối nối.
- Hấp thụ ứng suất nhiệt: Nhờ các phụ gia đàn hồi, lớp keo có khả năng co giãn để hấp thụ sự chênh lệch về hệ số giãn nở nhiệt (CTE) giữa kính và các vật liệu khác như nhôm hoặc nhựa, giúp giảm nguy cơ nứt kính do sốc nhiệt.
- Độ bền môi trường: Dòng keo này có khả năng chống chịu tuyệt vời với các yếu tố môi trường, hóa chất và lão hóa, duy trì tính toàn vẹn của cấu trúc trong thời gian dài.
Ứng dụng trong sản xuất nội thất và kết cấu
Keo Acrylic cấu trúc thường được ưu tiên cho các kết nối đòi hỏi sự an toàn và tải trọng nặng, nơi mà các loại keo thông thường không thể đáp ứng:
- Lắp đặt phụ kiện kim loại: Được dùng để gắn bản lề, tay nắm, và các linh kiện kim loại lên các tấm kính dày hoặc kính cường lực.
- Hệ thống lan can và vách ngăn: Sử dụng trong việc lắp ráp lan can kính, turnstiles (cửa xoay) hoặc các cấu trúc kính lớn cần sự ổn định vững chắc.
- Thay thế liên kết cơ học: Trong nhiều trường hợp, giải pháp này được dùng để thay thế hoàn toàn cho việc khoan lỗ, bắt vít, đinh tán hoặc hàn, giúp bảo toàn bề mặt kính và tăng tính thẩm mỹ cho sản phẩm.
Khía cạnh thẩm mỹ và Thi công
- Độ trong suốt: Nhiều loại keo Acrylic cấu trúc hiện đại được thiết kế để không màu và có độ trong suốt cao, lý tưởng cho các mối nối yêu cầu sự “vô hình” trong thiết kế nội thất. Tuy nhiên, một số dòng chịu lực cực cao có thể không đạt độ trong suốt hoàn hảo, nên cần lựa chọn tùy theo mục đích ưu tiên là thẩm mỹ hay chịu lực.
- Chuẩn bị bề mặt: Dòng keo này linh hoạt hơn epoxy ở chỗ đôi khi chỉ yêu cầu chuẩn bị bề mặt tối thiểu, vẫn có thể bám dính tốt trên các bề mặt kim loại chưa được mài nhám hoặc kính chưa xử lý chuyên sâu.
Lưu ý khi sử dụng: Để đạt kết quả tốt nhất, cần tránh hiện tượng “tải trọng điểm” (concentrated stress) bằng cách thiết kế mối nối sao cho lực được phân phối đều trên bề mặt dán. Ngoài ra, việc làm sạch bề mặt bằng cồn Isopropyl (IPA) trước khi thi công vẫn là bước quan trọng để loại bỏ dầu mỡ và dấu vân tay.
MS Polymer và Silicone
Hệ thống polymer biến tính (MS Polymer) và Silicone là những giải pháp liên kết đàn hồi (elastomeric) đóng vai trò quan trọng trong sản xuất nội thất, đặc biệt là khi cần xử lý các vấn đề về rung động và sự giãn nở nhiệt khác biệt giữa các vật liệu.
- Cơ chế đóng rắn: Cả MS Polymer và Silicone đều là chất kết dính một thành phần, đóng rắn thông qua phản ứng với độ ẩm trong khí quyển ở nhiệt độ phòng.
- Độ đàn hồi cao: Chúng được phân loại là chất kết dính có mô-đun thấp, rất linh hoạt với độ giãn dài khi đứt cực cao (thường từ 100% đến 300%). Đặc tính này cho phép lớp keo đóng vai trò như một bộ giảm chấn, hấp thụ các ứng suất cắt và phân phối lực đều khắp mối nối.
MS Polymer:
MS Polymer thường được gọi là chất kết dính “hybrid” vì nó kết hợp những đặc điểm tốt nhất của silicone và polyurethane.
- Tính thẩm mỹ: Các dòng chuyên dụng cho kính được thiết kế để khô trong suốt và không ngả vàng theo thời gian, giúp tạo ra các mối nối kín đáo và thẩm mỹ.
- Khả năng bám dính rộng: Chúng bám dính tốt trên nhiều loại bề mặt khó khăn như kính, kim loại, gỗ và vật liệu composite mà thường không cần sử dụng chất mồi (primer).
- Khả năng chống chịu: Có khả năng kháng thời tiết và tia cực tím tuyệt vời, rất lý tưởng cho các ứng dụng nội thất ngoài trời hoặc các mối nối giãn nở.
Silicone:
- Lấp đầy khe hở (Gap-filling): Silicone cực kỳ hiệu quả trong việc điền đầy các khoảng trống giữa các bề mặt không phẳng hoàn toàn.
- Kháng nước vượt trội: Đây là lựa chọn hàng đầu cho các khu vực thường xuyên tiếp xúc với nước như gương phòng tắm hoặc niêm phong kính trong nhà bếp nhờ khả năng chống ẩm và ngăn chặn nấm mốc.
- Giảm chấn và rung động: Silicone cung cấp khả năng triệt tiêu rung động xuất sắc cho các bộ phận kính trong các cấu trúc động.
Các trường hợp ứng dụng:
Giải pháp này thường được ưu tiên sử dụng trong các kịch bản sau:
- Liên kết Kính với Gỗ: Do gỗ co giãn theo độ ẩm trong khi kính có kích thước ổn định, các loại keo cứng (như UV hay Epoxy) dễ làm vỡ kính hoặc xé toạc thớ gỗ khi môi trường thay đổi. Lớp keo MS Polymer linh hoạt sẽ hấp thụ các biến dạng này, giữ cho mối nối an toàn.
- Mối nối giữa Kính và Nhôm: Nhôm có hệ số giãn nở nhiệt (CTE) rất cao so với kính. Khi dán các thanh nhôm dài vào tấm kính lớn, lớp keo MS Polymer hoặc Silicone dày sẽ đóng vai trò là lớp đệm co giãn, ngăn chặn việc kính bị nứt do sốc nhiệt.
- Đồ nội thất ngoài trời: Nhờ độ bền cao trước các tác động khắc nghiệt của môi trường như mưa, nắng và thay đổi nhiệt độ đột ngột.
Một số hạn chế:
- Không phải là liên kết cấu trúc nặng: Chúng thiếu lực “cắn” cấu trúc (structural bite) mạnh mẽ như keo Acrylic hay Epoxy, vì vậy không phù hợp cho các mối nối chịu tải trọng điểm cực lớn.
- Độ dày mối nối: Lớp keo thường có độ dày nhất định và có thể nhìn thấy được, điều này có thể không phù hợp với những thiết kế yêu cầu mối nối “vô hình” tuyệt đối như keo UV.
- Chế độ thất bại: Khi bị quá tải, loại keo này thường thất bại theo dạng bong tróc (peeling) thay vì nứt vỡ giòn.
Việc lựa chọn giữa MS Polymer và Silicone thường phụ thuộc vào yêu cầu về độ trong suốt (MS Polymer thường trong hơn) và nhu cầu về khả năng bám dính mà không cần chất mồi trên các bề mặt đặc thù.
Quản lý hệ số giãn nở nhiệt
Một trong những nguyên nhân chính dẫn đến thất bại trong liên kết kính là sự không tương thích về Hệ số giãn nở nhiệt (CTE) giữa các vật liệu.
Khi nhiệt độ môi trường thay đổi, kính, nhôm và thép giãn nở ở các tốc độ khác nhau. Ví dụ, nhôm giãn nở mạnh hơn kính tiêu chuẩn gấp nhiều lần. Nếu sử dụng một loại keo quá cứng để kết nối hai vật liệu này, ứng suất kéo và cắt phát sinh có thể vượt quá độ bền của keo hoặc làm vỡ kính.
| Vật liệu | CTE điển hình (10−6/∘C) | Mức độ chênh lệch với kính |
|---|---|---|
| Kính tiêu chuẩn (Soda-Lime) | 8.0 – 9.0 | Tham chiếu |
| Thép carbon | 11.0 – 13.0 | Thấp |
| Nhôm | 23.0 – 24.0 | Rất cao |
| Nhựa Acrylic/Polycarbonate | 70.0 – 80.0 | Cực đoan |
Để đối phó với sự chênh lệch này, các nhà sản xuất nội thất áp dụng bốn chiến lược kỹ thuật chính:
- Lớp đệm có mô-đun Young thấp: Sử dụng keo có độ giãn dài khi đứt cao (từ 100% đến 300%) để lớp keo đóng vai trò như một bộ giảm chấn, hấp thụ sự di chuyển khác biệt.
- Kiểm soát độ dày đường keo: Việc duy trì một độ dày đồng nhất giúp phân phối ứng suất cắt đều khắp bề mặt mối nối, tránh sự tập trung lực tại các mép.
- Sử dụng chất độn vô cơ: Trong một số trường hợp, keo có thể được pha trộn với hạt nano-silica để điều chỉnh hệ số CTE của chính lớp keo cho gần khớp với vật liệu nền.
- Băng keo cấu trúc trung gian: Sử dụng các loại băng keo acrylic hai mặt siêu bền để gắn gương hoặc tấm trang trí, giúp hấp thụ ngay lập tức các biến dạng nhiệt.
Quy trình thi công công nghiệp đề xuất
Một quy trình dán kính không khuyết tật đòi hỏi sự nghiêm ngặt trong từng bước thực hiện.
Bước 1: Làm sạch và chuẩn bị hóa học
Tất cả các bề mặt dán phải hoàn toàn sạch bụi, dầu mỡ và dấu vân tay. Sử dụng cồn Isopropyl (IPA) nồng độ 99% hoặc các chất tẩy rửa chuyên dụng không để lại cặn. Các chất tẩy rửa gia dụng thông thường có chứa chất phụ gia chống vệt mờ sẽ đóng vai trò như một chất tách khuôn, làm yếu đi liên kết.
Bước 2: Gia nhiệt loại bỏ độ ẩm vi mô
Sự bay hơi nhanh của dung môi làm sạch sẽ làm lạnh bề mặt kính, dẫn đến hiện tượng ngưng tụ hơi ẩm vi mô không thể nhìn thấy bằng mắt thường. Trước khi bôi keo, cần gia nhiệt bề mặt cao hơn nhiệt độ phòng khoảng 20-30 độ C để đảm bảo bề mặt khô tuyệt đối. Keo phải được bôi trong vòng 5 phút sau khi gia nhiệt.
Bước 3: Thi công keo và cố định
- Keo mao dẫn (độ nhớt thấp): Các tấm kính được lắp ráp khô và giữ chặt bằng đồ gá hút chân không. Sau đó, keo được nhỏ vào khe nối, tận dụng hiện tượng mao dẫn để keo tự len lỏi vào toàn bộ mối nối mà không để lại bong bóng khí.
- Keo có độ nhớt trung bình/cao: Keo được bôi lên một bề mặt, sau đó hạ từ từ bề mặt kia xuống để keo tự trải đều dưới trọng lượng của kính, tránh kẹt bọt khí.
Bước 4: Đóng rắn hai giai đoạn
- Giai đoạn định hình (Tack-cure): Tiếp xúc ngắn với nguồn sáng UV để keo đạt khoảng 70% độ bền. Tại thời điểm này, các đồ gá được tháo ra và kỹ thuật viên có thể dễ dàng cạo sạch phần keo thừa bằng lưỡi dao chuyên dụng.
- Giai đoạn hoàn thiện: Tiếp xúc toàn diện với ánh sáng cường độ cao để hoàn tất quá trình polyme hóa. Nguồn sáng phải bao phủ toàn bộ chiều dài mối nối để tránh ứng suất nhiệt không đồng đều có thể gây nứt kính.
Bước 5: Giai đoạn nghỉ và ổn định
Sau khi đóng rắn, sản phẩm nội thất cần được để yên hoàn toàn trong ít nhất 24 giờ. Khoảng thời gian này cho phép mạng lưới polyme thư giãn và ổn định các ứng suất nội tại phát sinh trong quá trình trùng hợp.
Đề xuất khắc phục các lỗi phổ biến
Trong quá trình sản xuất, các khuyết tật sau đây thường xuyên xảy ra và cần có giải pháp xử lý triệt để:
- Bong bóng khí trong mối nối: Thường do kỹ thuật lắp ráp quá nhanh hoặc dịch chuyển các bộ phận sau khi bôi keo nhưng trước khi đóng rắn. Giải pháp là sử dụng các thiết bị định vị chính xác và keo đã được khử khí.
- Bề mặt keo còn dính (Ức chế oxy): Xảy ra khi oxy trong khí quyển ngăn cản quá trình đóng rắn tại bề mặt ngoài cùng. Có thể khắc phục bằng cách sử dụng nguồn sáng cường độ cao hơn hoặc bọc kín mối nối bằng màng phim trong khi chiếu sáng.
- Hiện tượng ngả vàng: Liên quan đến việc sử dụng các loại nhựa epoxy hoặc cyanoacrylate kém chất lượng. Cần chuyển sang các hệ thống nhựa được ổn định bằng tia cực tím.
- Bong tróc (Delamination): Thường do làm sạch không kỹ hoặc hơi ẩm xâm nhập. Giải pháp then chốt là quy trình gia nhiệt tiền xử lý và sử dụng công nghệ tạo màng SiO2 ngọn lửa.