Tóm lược giải pháp
HITTA cung cấp đầy đủ các giải pháp băng keo che sơn tĩnh điện của tesa, đáp ứng đa dạng yêu cầu về nhiệt độ, hình dạng bề mặt và quy trình sản xuất. Từ các ứng dụng thông dụng đến những điều kiện gia công khắt khe, chúng tôi luôn có giải pháp phù hợp để giúp che chắn chính xác, tạo đường sơn sắc nét và tháo gỡ sạch sau khi hoàn thiện.
2 mã băng keo che sơn tĩnh điện đề xuất:


tesa® 50600 và tesa® 50620 là bộ đôi giải pháp che chắn chuyên dụng cho quy trình sơn tĩnh điện nhờ lớp nền PET và hệ thống keo silicone chịu nhiệt vượt trội. Trong khi tesa® 50600 có khả năng chịu nhiệt lên đến 220°C với độ dày 80 µm, thì tesa® 50620 đáp ứng tốt các ứng dụng ở mức 200°C với độ dày 70 µm. Cả hai sản phẩm đều đảm bảo tạo ra đường viền sắc nét, độ bám sơn tuyệt vời và đặc biệt là khả năng tháo gỡ sạch sẽ, không để lại cặn keo, giúp tối ưu hóa hiệu suất và chất lượng thẩm mỹ cho thành phẩm.
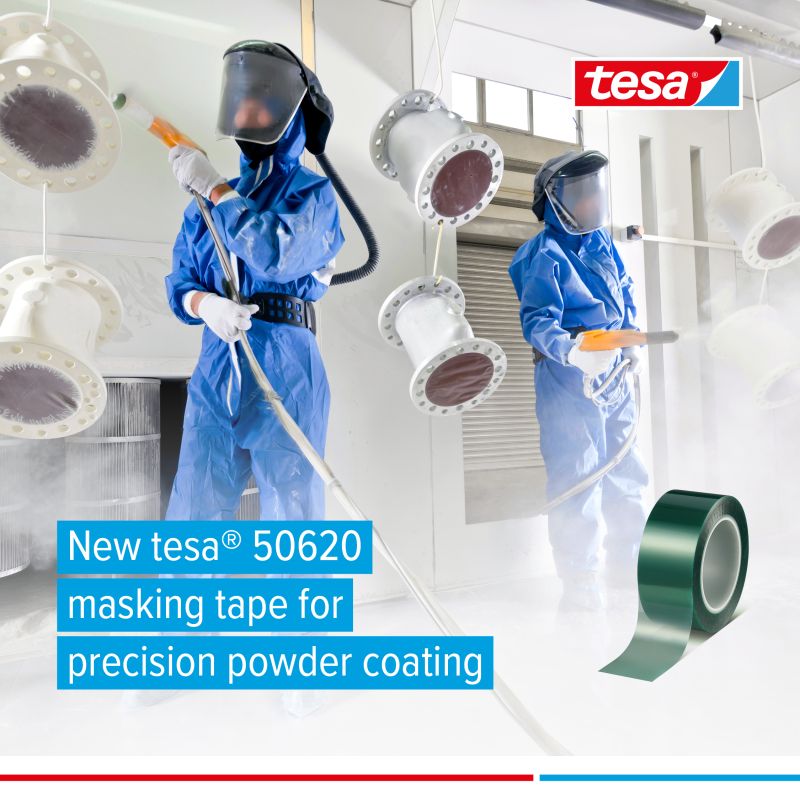
Thông số kỹ thuật:
| Đặc tính kỹ thuật | tesa® 50600 (Chuẩn) | tesa® 50620 |
|---|---|---|
| Chất liệu lớp nền | PET (Polyester) | PET (Polyester) |
| Loại keo | Silicone | Silicone |
| Màu sắc | Xanh lá cây | Xanh-lục mờ |
| Tổng độ dày | 80 µm | 70 µm |
| Khả năng chịu nhiệt (30 phút) | 220 °C | 200 °C |
| Độ bám dính trên thép | 4 N/cm | 3,6 N/cm |
| Lực kéo căng | 75 N/cm | 75 N/cm |
| Độ giãn dài tới đứt | 110 % | 110 % |
| Điện áp đánh thủng điện môi | 4.000 V | 4.000 V |
| Tháo gỡ không để lại keo | Có | Có |
| Đường viền màu sắc nét | Có | Có |
| Khả năng xé bằng tay | Thấp | Không |
Tuỳ vào từng ứng dụng & quy trình, đội ngũ chuyên viên của HITTA có thể tư vấn giải pháp băng keo che sơn tĩnh điện tuỳ chỉnh đáp ứng nhu cầu rât riêng biệt của từng khách hàng.
Thông tin liên hệ
Hitta hiện là đơn vị cung cấp đa dạng giải pháp keo dán và băng keo lắp ráp từ các thương hiệu hàng đầu thế giới, hiện tại đang phân phối tất cả các dòng băng keo tesa chính hãng tại thị trường Việt Nam.
Với đội ngũ kỹ thuật giàu kinh nghiệm thực chiến trong nhiều lĩnh vực ứng dụng, chúng tôi không chỉ cung cấp sản phẩm mà còn tư vấn các giải pháp tối ưu quy trình hiện có, phù hợp với từng yêu cầu cụ thể và thách thức của khách hàng.
Nếu bạn đang tìm kiếm một giải pháp kết dính hiệu quả, bền vững và đáng tin cậy — hãy để HITTA đồng hành cùng bạn từ bước tư vấn đến triển khai.
Liên hệ với Hitta ngay hôm nay để được hỗ trợ giải pháp phù hợp nhất.
- ☎️ Hotline: 0565.336.879
- ✉️ Email: hittajsc@hitta.vn
Sơn tĩnh điện và yêu cầu đối với băng keo che sơn

Sơn tĩnh điện là một quy trình hoàn thiện bề mặt có yêu cầu kỹ thuật cao. Vì vậy, băng keo sử dụng để che chắn trong quá trình này phải có khả năng chịu được nhiệt độ đóng rắn cao, đồng thời có độ bền xé tốt để dễ dàng tháo bỏ sau khi hoàn thiện mà không làm hỏng lớp sơn.
Quy trình sơn tĩnh điện được sử dụng để tạo ra lớp phủ đồng đều, có độ chính xác cao trên bề mặt kim loại, vừa giúp bảo vệ vật liệu khỏi tác động của môi trường, vừa nâng cao tính thẩm mỹ của sản phẩm.
Ở bước đầu tiên, bột sơn khô được tích điện và phun lên bề mặt kim loại bằng phương pháp tĩnh điện. Nhờ lực hút tĩnh điện, các hạt bột có thể bám đều lên bề mặt và len vào cả những khe hở rất nhỏ.
Sau đó, chi tiết được đưa vào lò để đóng rắn lớp sơn, thường ở khoảng 200°C (392°F). Dưới tác động của nhiệt, các hạt bột – thường chứa nhựa nhiệt dẻo (thermoplastic) hoặc nhựa nhiệt rắn (thermoset) – nóng chảy, liên kết với nhau và tạo thành một lớp phủ cứng, bền hơn đáng kể so với sơn lỏng thông thường.
Nhờ khả năng chống mài mòn, chống va đập và độ bền lâu dài, sơn tĩnh điện đã trở thành giải pháp hoàn thiện bề mặt được ưu tiên trong nhiều ngành công nghiệp như sản xuất thiết bị gia dụng, cơ khí chế tạo, ô tô, giao thông vận tải và hàng không vũ trụ.
Ngoài ra, quá trình sơn tĩnh điện hầu như không phát thải hợp chất hữu cơ dễ bay hơi (VOC – Volatile Organic Compounds), giúp giảm tác động đến môi trường và đáp ứng các tiêu chuẩn sản xuất ngày càng khắt khe.
Nên chọn lớp màng (Backing) nào?
Màng film là thành phần cấu trúc chính quyết định độ bền kéo, khả năng chịu nhiệt và độ sắc nét của đường sơn. Mỗi loại vật liệu màng mang lại những đặc tính kỹ thuật riêng biệt phù hợp với từng chu trình sấy cụ thể.
Màng Polyester (PET)
Màng Polyester là vật liệu phổ biến nhất trong ngành sơn tĩnh điện nhờ sự cân bằng hoàn hảo giữa hiệu suất và chi phí. Thông thường, loại màng này chịu được nhiệt độ lên đến khoảng 204°C (400°F).
Màng Polyester là loại màng nền phổ biến nhất trong ngành sơn tĩnh điện nhờ sự cân bằng giữa hiệu suất kỹ thuật và chi phí.
- Đặc tính nhiệt: Thông thường chịu được nhiệt độ lên đến 400°F (204°C) trong khoảng 30-60 phút.
- Độ bền cơ học: Có khả năng chống rách cao, độ bền kéo tốt và tính trơ hóa học, giúp màng không bị biến chất khi tiếp xúc với các bể xử lý bề mặt bằng axit hoặc kiềm.
Ứng dụng theo màu:
Polyester xanh lá (Green PET): Độ dày tiêu chuẩn màng nền thường là 2.0 mils (tổng độ dày băng keo khoảng 3.2 – 3.5 mils), là giải pháp che phủ bề mặt phẳng đa năng nhất.
Polyester xanh biển (Blue PET): Có lớp nền mỏng hơn (1.0 mil), cung cấp độ dẻo và khả năng ôm khít vượt trội cho các bề mặt cong, gồ ghề hoặc hình học phức tạp.
Polyester màu cam hoặc đỏ rỉ sét (Rusty Red): Được thiết kế để chịu nhiệt cao hơn một chút, khoảng 425°F (218°C), nhằm giảm thiểu hiện tượng co ngót màng phim ở các đỉnh nhiệt cao.
Polyester màu vàng (Yellow PET): Lớp nền dày hơn (5.0 – 6.5 mils), tạo ra rào cản vật lý chắc chắn cho các lớp phủ sơn tĩnh điện dày mà không để lại mép răng cưa như vải thủy tinh.
Màng Polyimide (Kapton)
Polyimide là vật liệu màng cao cấp nhất, thường được nhận diện dưới tên thương mại Kapton, dành cho các quy trình sấy khắc nghiệt hoặc yêu cầu độ chính xác tuyệt đối.
- Đặc tính nhiệt: Chịu nhiệt liên tục lên tới 500°F (260°C) và có thể chịu được các đỉnh nhiệt ngắn hạn lên đến 700°F (371°C).
- Độ ổn định kích thước: Cấu trúc phân tử đặc biệt giúp màng Polyimide hầu như không bị co ngót, cong vênh hay biến dạng ngay cả dưới nhiệt bức xạ hồng ngoại cường độ cao. Điều này đảm bảo mép sơn luôn thẳng và không bị tràn sơn.
- Ứng dụng: Lý tưởng cho ngành điện tử (bảo vệ các điểm hàn), hàng không vũ trụ và các bộ phận kim loại lớn cần thời gian sấy lâu để đạt nhiệt độ bề mặt (PMT) cần thiết.
Màng vải sợi thủy tinh (Glass Cloth)
Khi quy trình che chắn đòi hỏi sự bảo vệ cơ học tối đa hoặc chịu đựng các tác động vật lý mạnh, màng vải thủy tinh là lựa chọn hàng đầu.
- Đặc tính vật lý: Có độ dày lớn (từ 7.0 đến 11.0 mils), mang lại khả năng chống cắt, chống rách và chịu được lực mài mòn cực tốt.
- Đặc tính nhiệt: Chịu nhiệt độ liên tục ở mức 500°F (260°C).
- Ứng dụng đặc biệt: Thường dùng để che phủ các thanh đồng (bus bar), hoặc trong các quy trình phun cát mài mòn và phun nhiệt plasma (HVOF) nơi màng polymer mỏng sẽ bị phá hủy ngay lập tức.
- Lưu ý: Do cấu trúc dệt, loại màng này sẽ để lại đường sơn dày và có vân dệt, không sắc nét bằng màng PET hay Polyimide.
Tư vấn chọn lớp màng nhanh
Thông tin mang tính tham khảo, vui lòng liên hệ để được tư vấn chi tiết.
| Loại vật liệu màng | Giới hạn nhiệt (Liên tục) | Độ dày lớp nền | Đặc tính nổi bật |
|---|---|---|---|
| Polyester (Mỏng) | 400°F (204°C) | 1.0 mil | Rất dẻo, ôm khít đường cong. |
| Polyester (Tiêu chuẩn) | 400°F (204°C) | 2.0 mils | Đa năng, kinh tế nhất. |
| Polyester (Rusty Red) | 425°F (218°C) | 2.0 mils | Chống co ngót tốt hơn PET xanh. |
| Polyimide | 500°F (260°C) | 1.0 – 2.0 mils | Không co ngót, đường sơn cực nét. |
| Vải thủy tinh | 500°F (260°C) | 7.0 mils | Chịu mài mòn, dùng cho lớp sơn dày. |
| Giấy Crepe | 325°F (163°C) | 5.0 – 7.0 mils | Chi phí thấp, dễ xé bằng tay. |
Lưu ý quan trọng: Luôn chọn màng nền có mức chịu nhiệt cao hơn ít nhất 20% so với nhiệt độ sấy thực tế để dự phòng các trường hợp dừng lò đột xuất hoặc nhiệt độ lò không ổn định. Đồng thời, bề mặt phôi cần được làm sạch dầu mỡ trước khi dán để lớp màng nền phát huy tối đa khả năng bám dính của keo.
Nên chọn lớp keo nào?
Việc lựa chọn hệ keo (Adhesive) là yếu tố sống còn quyết định khả năng bám dính trong lò sấy và tính dễ dàng khi bóc tách mà không để lại dư lượng. Trong ngành sơn tĩnh điện, các chuyên gia thường phải cân nhắc giữa ba dòng keo chính là Silicone, Cao su chịu nhiệt và Acrylic dựa trên nhiệt độ vận hành và yêu cầu bề mặt.
Hệ keo Silicone
Hệ keo Silicone được coi là lựa chọn ưu việt và phổ biến nhất trong các quy trình che chắn sơn tĩnh điện chuyên nghiệp. Với cấu trúc xương sống silicon-oxy bền vững, loại keo này duy trì được đặc tính đàn hồi nhớt và khả năng chịu cắt vượt trội trong dải nhiệt độ cực rộng từ −100∘F đến 500∘F (−73∘C đến 260∘C).
Một đặc tính kỹ thuật quan trọng của keo Silicone là lực dính ban đầu (initial tack) thường thấp hơn keo cao su, nhưng đây lại là một thiết kế có chủ đích nhằm đảm bảo băng keo có thể bóc ra sạch sẽ trong một mảnh từ các bề mặt kim loại như thép không gỉ hoặc nhôm sau khi sấy nhiệt mà không bị đứt đoạn hay để lại vết bẩn.
Ngoài khả năng chịu nhiệt, hệ keo này còn có tính kháng hóa chất, chống ẩm và tia UV tuyệt vời, giúp nó hoạt động ổn định ngay cả trong các quy trình tiền xử lý hóa chất phức tạp như anodizing.
Hệ keo Cao su chịu nhiệt
Mặc dù Silicone có hiệu suất cao, nhưng trong một số môi trường sản xuất nghiêm ngặt như ngành ô tô hoặc hàng không, sự hiện diện của dù chỉ một lượng vết Silicone cũng có thể gây ô nhiễm bề mặt và phá hủy độ bám dính của các lớp sơn lỏng hoặc keo dán tiếp theo.
Trong trường hợp này, các giải pháp băng keo sử dụng hệ keo cao su chịu nhiệt (Silicone-free) trở nên thiết yếu. Các dòng keo cao su chuyên dụng này có thể chịu được chu kỳ sấy ngắn hạn lên đến 400∘F (204∘C), cung cấp độ dính ban đầu cao và khả năng bám tốt ngay cả trên các bề mặt hơi có vân hoặc bị nhiễm bẩn nhẹ.
Tuy nhiên, người vận hành cần lưu ý rằng keo cao su có thể bị thoái hóa nếu trải qua các chu kỳ nhiệt kéo dài, dẫn đến khó khăn khi gỡ bỏ nếu vượt quá giới hạn chịu đựng của vật liệu.
Hệ keo Acrylic
Hệ keo Acrylic vốn nổi tiếng với độ dính ban đầu cực cao và khả năng chống tia cực tím tốt ở nhiệt độ phòng. Tuy nhiên, trong môi trường sơn tĩnh điện, các loại Acrylic tiêu chuẩn thường bị thoái hóa nhanh chóng khi tiếp xúc với nhiệt độ trên 300∘F (149∘C).
Dưới tác động của nhiệt độ cao, các chuỗi polymer trong keo Acrylic sẽ bị liên kết chéo quá mức (excessively cross-linked), khiến lớp keo bị khô cứng và bám chặt vĩnh viễn vào bề mặt kim loại. Việc loại bỏ dư lượng keo Acrylic bị “nướng chết” này cực kỳ tốn kém nhân công và thường đòi hỏi các biện pháp tẩy rửa hóa học mạnh hoặc cạo thủ công, dễ gây hư hại cho bề mặt phôi.
Vì vậy, hệ keo này thường chỉ được sử dụng cho các ứng dụng che chắn ở nhiệt độ thấp hoặc trung bình.
Tư vấn chọn lớp keo nhanh
Khi lựa chọn hệ keo, nguyên tắc an toàn quan trọng nhất là phải chọn loại có mức chịu nhiệt cao hơn ít nhất 20% so với nhiệt độ thực tế của lò sấy để dự phòng cho các trường hợp nhiệt độ tăng đột ngột hoặc dừng lò bất thường.
Ngoài ra, hiệu quả của hệ keo còn phụ thuộc nặng nề vào năng lượng bề mặt của vật liệu cần che chắn; các bề mặt như nhôm, đồng và thép không gỉ cho phép keo “ướt” bề mặt tốt và bám dính tối ưu, trong khi các bề mặt năng lượng thấp như Teflon sẽ khiến việc gắn kết trở nên khó khăn.
Để đảm bảo hiệu suất tốt nhất, người thi công cần làm sạch bề mặt khỏi dầu mỡ và bụi bẩn, sau đó sử dụng dụng cụ gạt chuyên dụng để kích hoạt áp lực, giúp chất kết dính chảy vào các vi hốc của kim loại, tạo ra một rào cản kín khít tuyệt đối chống lại sự xâm nhập của bột sơn nóng chảy.
Bảng so sánh các hệ keo che chắn sơn tĩnh điện
| Đặc tính kỹ thuật | Hệ keo Silicone | Hệ keo Cao su (Rubber) | Hệ keo Acrylic |
|---|---|---|---|
| Ngưỡng nhiệt (Liên tục) | Lên đến 500°F (260°C) | Lên đến 400°F (204°C) | Thường dưới 300°F (149°C) |
| Độ dính ban đầu (Tack) | Thấp đến Trung bình | Cao | Rất cao |
| Khả năng gỡ sạch | Xuất sắc, không để lại dư lượng ngay cả sau nhiệt cao | Tốt (trong chu kỳ nhiệt ngắn), dễ gỡ hơn silicone ở nhiệt độ phòng | Kém ở nhiệt độ cao; dễ bị “nướng chết” và để lại keo |
| Kháng hóa chất/UV | Rất tốt (kháng hóa chất tiền xử lý và tia UV) | Thấp (kém bền với tia UV và oxy hóa lâu dài) | Tốt với dung môi và tia UV |
| Ưu điểm lớn nhất | Chịu nhiệt cực cao, gỡ sạch một mảnh | Silicone-free: Không gây ô nhiễm silicone cho các công đoạn sau | Chi phí thấp, bám dính cực mạnh tức thì |
| Ứng dụng tiêu chuẩn | Sơn tĩnh điện, Anodizing, hàn linh kiện điện tử | Khu vực cấm silicone, sản xuất ô tô, máy bay | Đóng gói, dán nhãn, che chắn sơn nhiệt độ thấp |
Phân tích chuyên sâu để tối ưu lựa chọn
Việc lựa chọn không chỉ dựa vào giá thành mà phải dựa trên tổng chi phí sở hữu và các rủi ro kỹ thuật trong quá trình sản xuất.
- Tại sao Silicone là tiêu chuẩn vàng: Mặc dù có chi phí vật liệu cao nhất, keo silicone có cấu trúc xương sống silicon-oxy cực kỳ ổn định. Nó được thiết kế với lực dính thấp hơn để đảm bảo khi bóc ra, keo không bị xé rách hay để lại vệt trên các bề mặt đắt tiền như thép không gỉ hay nhôm. Đây là lựa chọn bắt buộc cho các quy trình sấy kéo dài hoặc nhiệt độ trên 200°C.
- Khi nào bắt buộc dùng hệ keo Cao su: Trong các nhà máy lắp ráp ô tô hoặc hàng không, dù chỉ một lượng vết silicone cũng có thể phá hủy độ bám dính của các lớp sơn hoặc keo dán tiếp theo (lỗi mắt cá). Hệ keo cao su chịu nhiệt cao (như dòng 3M 875/876) là giải pháp thay thế hoàn hảo để đảm bảo an toàn cho các công đoạn hạ nguồn.
- Cảnh báo với hệ keo Acrylic: Hệ keo này có xu hướng bị “liên kết chéo” quá mức khi gặp nhiệt độ cao, biến lớp keo thành một chất nhựa cứng bám chặt vĩnh viễn vào kim loại. Việc tẩy bỏ lớp keo này thường tốn nhiều chi phí nhân công hơn cả tiền mua băng keo cao cấp ngay từ đầu.
Các ứng dụng tiêu biểu
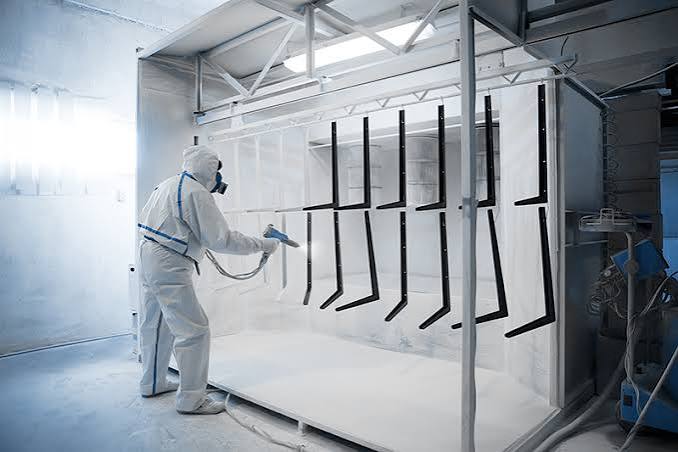
Băng keo che chắn sơn tĩnh điện đóng vai trò là một rào cản vật lý và điện từ quan trọng, giúp định vị chính xác khu vực cần phủ sơn và bảo vệ các bề mặt chức năng khỏi bột sơn khô trong quá trình phun tĩnh điện cũng như sự nóng chảy của polymer trong lò sấy. Dưới đây là các ứng dụng chi tiết của giải pháp này trong thực tế công nghiệp:
Bảo vệ các bề mặt chức năng và kỹ thuật
Trong chế tạo máy, nhiều vị trí yêu cầu phải giữ nguyên bề mặt kim loại trần để đảm bảo khả năng lắp ghép hoặc vận hành:
- Lỗ ren và lỗ mù: Việc che chắn ngăn bột sơn lọt vào các đường ren, giúp tránh tình trạng phải taro lại sau khi sấy, từ đó tiết kiệm nhân công và bảo vệ độ chính xác của chi tiết.
- Bề mặt tiếp điểm điện: Masking bảo vệ các điểm tiếp địa (grounding points), đầu nối dây điện, máy khởi động hoặc máy phát điện để đảm bảo tính dẫn điện sau khi hoàn thiện.
- Trục và mặt bích chính xác: Các vị trí lắp vòng bi (bearing shafts), mặt bích làm kín (sealing flanges) hoặc bề mặt khớp nối cần được che phủ để không làm thay đổi dung sai kích thước do độ dày lớp sơn.
Ứng dụng trong các ngành công nghiệp trọng điểm
Mỗi ngành công nghiệp có những yêu cầu đặc thù về nhiệt độ và hóa chất, đòi hỏi các ứng dụng che chắn khác nhau:
- Ngành Ô tô: Băng keo chịu nhiệt được dùng để bảo vệ các khu vực gần động cơ, hệ thống ống xả, kẹp phanh (brake calipers) và các bộ phận treo.
- Ngành Điện tử: Tapes (đặc biệt là Polyimide) được dùng để bảo vệ các “ngón tay vàng” trên bảng mạch PCB, bọc cách điện cho cuộn dây biến áp, tụ điện và bảo vệ các cell pin Lithium.
- Ngành Hàng không và Quốc phòng: Sử dụng để che chắn trong các quy trình khắc hóa chất, mạ điện hoặc phun nhiệt plasma (HVOF) đòi hỏi khả năng chịu nhiệt cực cao và chống mài mòn.
- Gia công kim loại tổng quát: Áp dụng cho các thiết bị gia dụng, đồ nội thất kim loại và vỏ tủ điện để tạo các khu vực sạch cho việc lắp ghép bản lề hoặc phụ kiện.
Tạo hình thẩm mỹ và trang trí
Băng keo không chỉ để bảo vệ mà còn là công cụ để nâng cao giá trị thẩm mỹ cho sản phẩm:
- Đường biên sắc nét: Sử dụng các loại băng keo có độ dày mỏng (thin caliper) để tạo ra các ranh giới tách màu hoàn hảo và chuyên nghiệp.
- Sơn hai màu (Two-tone): Masking khu vực đã sơn màu thứ nhất để phun màu thứ hai; thường yêu cầu các loại băng keo không chứa silicone (non-silicone) để đảm bảo độ bám dính của các lớp phủ tiếp theo.
- Bảo vệ logo và họa tiết: Che phủ các phần chạm khắc, logo thương hiệu hoặc tạo các hoa văn trang trí phức tạp trên bề mặt kim loại.
Các giải pháp che chắn tùy biến và hỗn hợp
Để tối ưu hóa thời gian và chi phí cho các cấu kiện phức tạp, các giải pháp sau thường được áp dụng:
- Miếng dán cắt sẵn (Die-cuts): Sử dụng các hình dạng định sẵn như hình tròn (dots), hình vuông hoặc hình donut để dán nhanh vào các vị trí lặp lại, loại bỏ việc cắt tỉa thủ công.
- Che phủ diện tích lớn: Kết hợp giấy Kraft chịu nhiệt hoặc lá nhôm để phủ các bề mặt rộng, sau đó dùng băng keo chịu nhiệt để cố định các mép biên.
- Giải pháp ống và túi: Sử dụng túi Polyester trùm lên các trục dài hoặc ống silicone cắt theo chiều dài để bọc các bu lông, giúp giảm thiểu không khí bị kẹt và ngăn hiện tượng “thổi bay” nút chắn trong lò sấy.
- Che chắn flanged (có vành): Ứng dụng các thiết kế nút chắn có vành như kiểu “chiếc ô” để tận dụng hiệu ứng lồng Faraday, giúp tạo ra các đường sơn mờ (feathering) và tránh hiện tượng cầu sơn (bridging) gây răng cưa ở mép.
Chuẩn bị bề mặt
Đề xuất quy trình chuẩn bị bề mặt chuẩn trong thi công băng keo che sơn tĩnh điện:
1. Loại bỏ tạp chất vật lý và hóa học
Bề mặt phôi cần phải được làm sạch triệt để khỏi tất cả các loại chất bẩn có thể cản trở độ ướt (wetting) của chất kết dính:
- Chất bẩn hữu cơ: Loại bỏ dầu gia công, mỡ bò, các hợp chất chống rỉ và dầu cắt gọt.
- Chất bẩn vô cơ: Làm sạch bụi xưởng, vảy cán thép (mill scale) và các vụn kim loại phát sinh trong quá trình cơ khí.
- Lớp phủ cũ: Nếu là sản phẩm làm lại, cần loại bỏ hoàn toàn lớp sơn cũ, rỉ sét hoặc lớp mạ bằng vật liệu mài mòn trước khi dán băng keo.
2. Phương pháp làm sạch chuyên dụng
Việc lựa chọn phương pháp làm sạch phụ thuộc vào loại vật liệu và quy mô sản xuất:
- Lau bằng dung môi: Sử dụng các dung môi bay hơi nhanh như Acetone hoặc Cồn Isopropyl (IPA) để lau thủ công vùng cần dán. Đây là phương pháp phổ biến để đảm bảo vùng biên của băng keo được sạch nhất.
- Hệ thống rửa đa giai đoạn: Sử dụng hệ thống rửa bằng nước (aqueous wash), steam cleaning hoặc các chất tẩy rửa chuyên dụng cho từng loại kim loại.
- Lưu ý quan trọng: Bề mặt phải được đảm bảo khô hoàn toàn và không còn hơi ẩm trước khi áp dụng băng keo.
3. Kiểm soát dầu da tay và ô nhiễm môi trường
Sau khi đã làm sạch, việc duy trì độ sạch cho đến khi dán băng keo là cực kỳ quan trọng:
- Sử dụng găng tay Nitrile: Người vận hành bắt buộc phải đeo găng tay Nitrile sạch khi xử lý phôi. Dầu từ da tay (human oils) là nguyên nhân hàng đầu gây ra lỗi bám dính cục bộ cho cả băng keo và bột sơn, dẫn đến hiện tượng “mắt cá” (fish eyes) trên bề mặt hoàn thiện.
- Cấm Silicone trong khu vực làm việc: Phải thực hiện lệnh cấm nghiêm ngặt đối với các chất bôi trơn dạng xịt chứa silicone (như WD-40 thông thường) vì các phân tử silicone rất dễ lây nhiễm qua không khí và bám vào bề mặt đã làm sạch, làm hỏng năng lượng bề mặt của kim loại.
4. Các bước xử lý bề mặt bổ trợ (nếu cần)
Tùy thuộc vào vật liệu đặc thù, có thể cần các bước sau:
- Tiền xử lý hóa học: Áp dụng các lớp phủ chuyển đổi như phốt phát sắt (iron phosphate) để tạo rào cản chống oxy hóa và tăng cường liên kết cho băng keo.
- Phun cát (Sandblasting): Giúp tạo ra một “profile” bề mặt nhám nhẹ, tăng diện tích tiếp xúc thực tế cho chất kết dính nhạy áp lực (PSA).
- Tiền sấy (Pre-baking): Đối với vật liệu đúc (nhôm đúc, gang), cần sấy phôi trước khi dán che chắn để giải phóng các túi khí hoặc độ ẩm kẹt trong cấu trúc xốp, tránh hiện tượng thoát khí (outgassing) làm bung băng keo hoặc nút chắn trong lò sấy.
5. Kiểm tra độ sạch thực tế
Trước khi tiến hành dán hàng loạt, kỹ thuật viên có thể sử dụng thử nghiệm giọt nước (Water Droplet Test) để xác nhận:
- Nếu nước trải đều trên bề mặt, kim loại đã đạt năng lượng bề mặt cao và sạch dầu mỡ.
- Nếu nước co lại thành hạt, bề mặt vẫn còn nhiễm dầu hoặc silicone và cần phải làm sạch lại.
Khắc phục các lỗi hay gặp
Khắc phục hiện tượng băng keo bị “nướng chết” và dư lượng keo
Một trong những cơn ác mộng kỹ thuật lớn nhất là khi băng keo không chịu nổi nhiệt độ lò sấy, dẫn đến việc chất kết dính bị oxy hóa và liên kết chéo quá mức (excessively cross-linked) với bề mặt kim loại. Hiện tượng này tạo ra một lớp nhựa cứng, bám chặt vĩnh viễn vào phôi, buộc kỹ thuật viên phải dùng biện pháp cạo thủ công hoặc dung môi hóa chất mạnh, dễ gây hư hại cho bề mặt hoàn thiện.
Để khắc phục triệt để, giải pháp cốt lõi là lựa chọn vật liệu có ngưỡng chịu nhiệt cao hơn nhiệt độ vận hành thực tế tối thiểu 20%. Đối với các chu trình sấy chuẩn khoảng 204∘C (400∘F), việc nâng cấp lên các dòng màng Polyester chịu nhiệt cải tiến (như loại màu đỏ rỉ sét hoặc cam) hoặc màng Polyimide là bắt buộc. Hệ keo Silicone luôn là tiêu chuẩn vàng nhờ cấu trúc xương sống silicon-oxy ổn định, giúp duy trì đặc tính đàn hồi và đảm bảo khả năng gỡ sạch trong một mảnh duy nhất ngay cả sau khi trải qua nhiệt độ cực cao.
Xử lý lỗi “Mắt cá” và ô nhiễm bề mặt thông qua kiểm soát Masking
Lỗi “mắt cá” (fish eyes) xuất hiện dưới dạng các vết lõm hình tròn hoặc miệng hố trên lớp sơn, thường do sự hiện diện của các chất nhiễm bẩn có năng lượng bề mặt cực thấp như dầu Silicone, mỡ bò hoặc dấu vân tay. Theo cơ chế nhiệt động lực học, khi bột sơn nóng chảy, nó sẽ co lại khỏi các điểm ô nhiễm này để giảm thiểu năng lượng tự do, để lại các lỗ hổng khó chịu.
Giải pháp che chắn hiệu quả bắt đầu từ việc sử dụng các thành phần Silicone đã được “hậu lưu hóa” (post-cured) ở nhiệt độ cao để loại bỏ hoàn toàn các hợp chất bay hơi (VOCs) có thể gây ra hiện tượng “bloom” hoặc Acidic powder trên bề mặt phôi. Việc sử dụng các nút chắn Silicone lưu hóa bằng bạch kim (platinum-cured) là một lựa chọn cao cấp vì quy trình này không tạo ra các sản phẩm phụ không mong muốn. Bên cạnh đó, việc tuân thủ nghiêm ngặt quy trình vệ sinh bề mặt bằng cồn Isopropyl hoặc Acetone và bắt buộc đeo găng tay Nitrile sạch khi dán băng keo sẽ loại bỏ rủi ro truyền dầu da tay lên phôi, từ đó triệt tiêu nguyên nhân gốc rễ của lỗi mắt cá.
Kiểm soát “Cầu sơn” và hiện tượng mép sơn răng cưa
Vì lớp sơn tĩnh điện có độ dày khá lớn (từ 2.0 đến 6.0 mils), bột sơn thường có xu hướng tích tụ dọc theo vách đứng của băng che chắn trong quá trình phun. Khi vào lò sấy, lượng bột này nóng chảy và liên kết mạng xuyên qua ranh giới giữa băng keo và phôi, tạo thành một “cây cầu” polymer liên tục. Nếu gỡ băng keo sau khi phôi đã nguội hoàn toàn, cầu sơn giòn này sẽ bị gãy không đều, gây ra mép sơn bị răng cưa, vỡ vụn hoặc bong tróc cục bộ.
Để khắc phục, kỹ thuật bóc tách đóng vai trò quyết định. Kỹ thuật viên nên gỡ băng keo khi phôi còn ấm (khoảng 40∘C đến 60∘C), lúc này lớp sơn đã định hình nhưng vẫn còn đủ độ dẻo để đứt rời một cách sắc nét tại mép dán. Thao tác bóc cần được thực hiện chậm rãi ở góc từ 45∘ đến 90∘ so với bề mặt. Ngoài ra, việc ứng dụng các thiết kế nút chắn có vành (flanged) kiểu “chiếc ô” sẽ tạo ra hiệu ứng lồng Faraday, giúp làm mờ dần (feathering) độ dày lớp sơn tại mép biên, từ đó loại bỏ hoàn toàn hiện tượng cầu sơn.
Ngăn chặn hiện tượng “Thấm sơn” và rò rỉ dưới mép dán
Hiện tượng rò rỉ bột sơn (powder bleed) xảy ra khi các hạt bột hoặc nhựa nóng chảy len lỏi vào bên dưới băng che chắn, tạo ra đường biên bị gợn sóng hoặc không thẳng. Nguyên nhân phổ biến nhất là do áp lực dán không đủ hoặc do băng keo bị kéo giãn quá mức trong khi thi công. Khi gặp nhiệt độ cao, “trí nhớ đàn hồi” của màng polymer sẽ khiến nó co lại, kéo mép keo ra khỏi vị trí ban đầu và mở đường cho sơn xâm nhập.
Để giải quyết vấn đề này, việc “kích hoạt áp lực” là bước không thể bỏ qua. Vì băng keo chịu nhiệt sử dụng chất kết dính nhạy áp lực (PSA), việc chỉ ấn bằng ngón tay là không đủ để lấp đầy các vi hốc trên bề mặt kim loại. Kỹ sư nên sử dụng dụng cụ gạt nhựa (squeegee) hoặc con lăn để ép chất kết dính chảy đều dọc theo toàn bộ đường mép. Đồng thời, trong quá trình dán, cần tránh tuyệt đối việc kéo căng băng keo, đặc biệt là quanh các bề mặt cong hoặc gồ ghề. Việc sử dụng các loại băng keo có lớp nền mỏng và độ ôm khít cao (conformability) sẽ giúp bám dính chắc chắn hơn mà không cần dùng lực kéo quá mạnh.
Khắc phục lỗi thoát khí (Outgassing) và túi khí trong cấu trúc xốp
Các kim loại đúc như nhôm đúc, gang hoặc thép mạ kẽm thường chứa các túi khí, hơi ẩm hoặc dư lượng dầu gia công bên trong cấu trúc lỗ rỗng của chúng. Dưới nhiệt độ cao của lò sấy, các tác nhân này giãn nở mạnh mẽ và thoát ra ngoài qua lớp sơn đang đóng rắn, tạo thành các lỗ kim (pinholes) hoặc bong bóng vỡ. Đôi khi, khí thoát ra từ các lỗ ren không được bịt kín cũng có thể thổi bay các nút chắn (plug blowout).
Chiến lược khắc phục hiệu quả nhất là thực hiện quy trình “tiền sấy” (pre-baking) phôi ở nhiệt độ cao hơn nhiệt độ sấy sơn khoảng 10∘C−20∘C trước khi tiến hành masking và phun bột. Bước này giúp đuổi hết các hợp chất dễ bay hơi ra khỏi vật liệu. Đối với các lỗ mù (blind holes), việc sử dụng các loại nút chắn có rãnh thông hơi (vented plugs) hoặc nút rỗng (hollow plugs) sẽ cho phép khí giãn nở thoát ra một cách kiểm soát, ngăn chặn hiện tượng áp suất tích tụ làm bung mặt nạ che chắn trong quá trình sấy.