Trong bối cảnh ngành công nghiệp sản xuất xe đạp toàn cầu đang trải qua sự chuyển đổi mạnh mẽ, các phương pháp liên kết cơ học truyền thống và hàn nhiệt đang dần nhường chỗ cho công nghệ liên kết hóa học tiên tiến. Sự dịch chuyển này được thúc đẩy bởi nỗ lực không ngừng nhằm giảm trọng lượng, tăng độ cứng cấu trúc và tích hợp các vật liệu phức tạp, không đồng nhất như polymer gia cường sợi carbon (CFRP), titanium và hợp kim nhôm module cao.
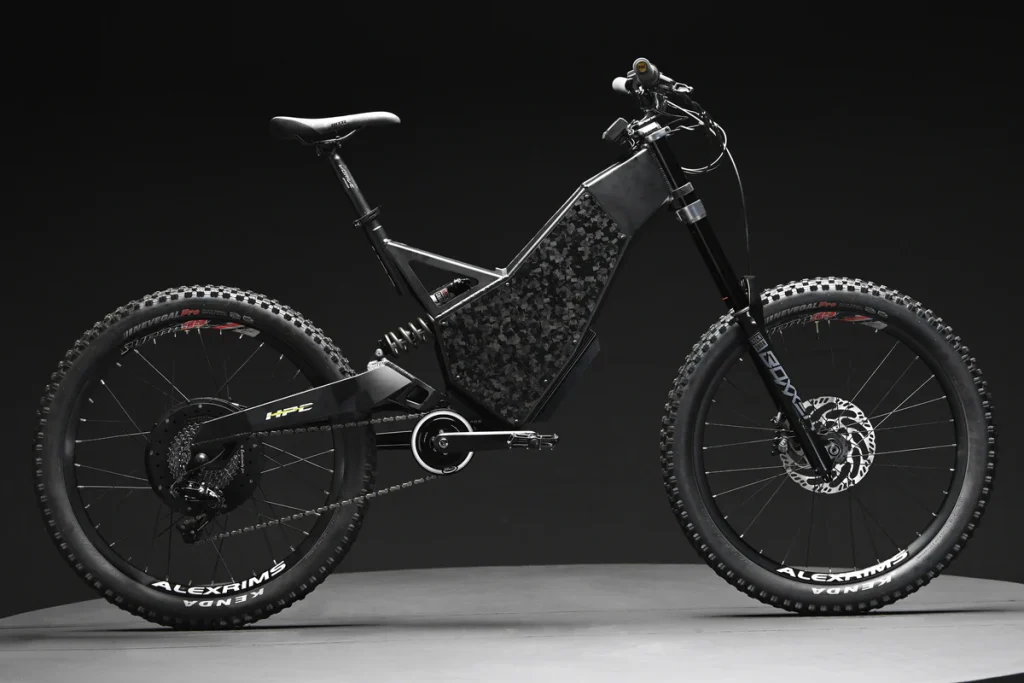
Khi thị trường hướng tới các dòng xe đạp đua đường trường hiệu suất cao và xe đạp điện (e-bike) tối tân, keo dán công nghiệp đã trở thành “xương sống” cấu trúc thầm lặng trên các dây chuyền lắp ráp. Giải pháp keo dán không chỉ đơn thuần cung cấp khả năng gắn kết; chúng mang lại khả năng phân bổ ứng suất đồng đều, cách điện chống ăn mòn, triệt tiêu rung động và tính linh hoạt trong thiết kế mà các phương pháp hàn hoặc bắt vít thông thường không thể đạt được.
Thông tin liên hệ
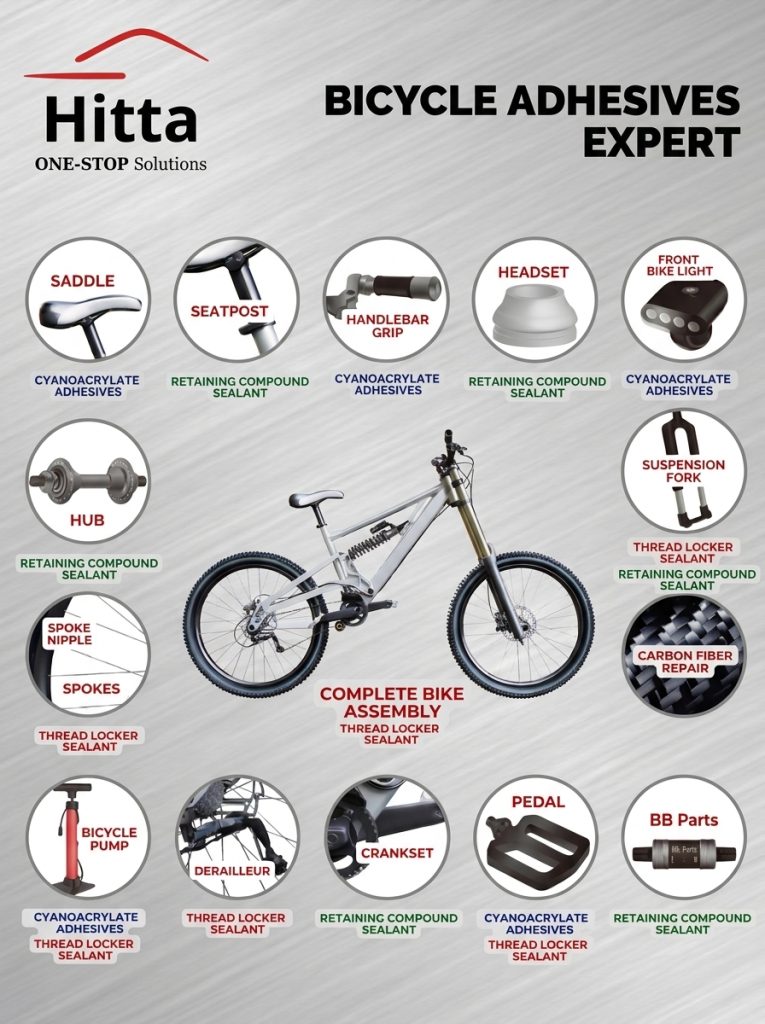
Hitta hiện là đơn vị cung cấp đa dạng giải pháp keo dán và băng keo lắp ráp từ các thương hiệu hàng đầu thế giới. Với đội ngũ kỹ thuật giàu kinh nghiệm thực chiến trong nhiều lĩnh vực ứng dụng, chúng tôi không chỉ cung cấp sản phẩm mà còn tư vấn các giải pháp tối ưu quy trình hiện có, phù hợp với từng yêu cầu cụ thể và thách thức của khách hàng.
Nếu bạn đang tìm kiếm một giải pháp kết dính hiệu quả, bền vững và đáng tin cậy — hãy để HITTA đồng hành cùng bạn từ bước tư vấn đến triển khai.
Liên hệ với Hitta ngay hôm nay để được hỗ trợ giải pháp phù hợp nhất.
- ☎️ Hotline: 0565.336.879
- ✉️ Email: hittajsc@hitta.vn
Tại Sao Keo Dán Công Nghiệp Lại Thay Thế Phương Pháp Cố Định Truyền Thống Trong Sản Xuất Xe Đạp?
Ứng dụng kết dính công nghiệp trong ngành xe đạp phụ thuộc vào sự cân bằng giữa lực bám dính (lực hút giữa keo và bề mặt nền) và lực gắn kết (sức mạnh nội tại của chính chất keo). Để một mối nối có thể tồn tại trong suốt vòng đời khắc nghiệt của một chiếc xe đạp hiệu suất cao, keo dán phải đạt được tương tác ở cấp độ phân tử với bề mặt nền thông qua lực van der Waals, liên kết hóa học hoặc khóa cơ học.
Giảm Trọng Lượng, Tối Ưu Khí Động Học Và Phân Bổ Ứng Suất
Trọng lượng là yếu tố cốt lõi trong hiệu suất đạp xe, đặc biệt ở các dòng xe đạp đua (racing) và xe đạp đường trường (road bike) siêu nhẹ. Một khung xe đạp đường trường siêu nhẹ sử dụng vật liệu sợi carbon tiên tiến có thể giảm từ 15% đến 20% trọng lượng khung trung bình, cải thiện đáng kể hiệu suất leo dốc và khả năng xử lý linh hoạt.
Theo các phân tích kỹ thuật, các mối nối bằng keo dán thể hiện hệ số tập trung ứng suất thấp hơn đáng kể (chỉ từ 1.18 đến 1.28) so với các chốt cơ học hoặc mối hàn, vốn có thể làm tăng ứng suất cục bộ tại mối nối lên tới 300%. Sự phân bổ đồng đều này cho phép nhà sản xuất sử dụng các vật liệu mỏng hơn và nhẹ hơn, góp phần giảm tới 30% trọng lượng tổng thể của cấu trúc khung. Ngoài ra, việc loại bỏ các đai ốc, bu lông, đinh tán và vòng đệm dư thừa cũng loại bỏ “khoản phạt trọng lượng” của phần cứng cố định. Hơn nữa, keo dán cấu trúc mang lại vẻ ngoài thẩm mỹ cao hơn thông qua các mối nối vô hình và đường keo mượt mà, giúp tối ưu hóa luồng khí động học trên khung xe.
Ngăn Ngừa Ăn Mòn Điện Hóa Giữa Các Vật Liệu Khác Biệt
Việc thiết kế xe đạp hiện đại thường kết hợp nhiều loại vật liệu khác nhau, chẳng hạn như dán ống carbon vào các vấu (lugs) bằng nhôm hoặc titanium. Nhôm dễ dàng bị ăn mòn khi tiếp xúc trực tiếp với sợi carbon do sự khác biệt đáng kể về điện thế ăn mòn điện hóa giữa hai vật liệu này. Ăn mòn gây ra rủi ro không chỉ đối với các vấu nhôm dán vào ống carbon, mà còn ở các khu vực như vỏ trục giữa (bottom bracket shells), ống cổ xe (head tube), ống xả yên, các vấu bắt gá kẹp bình nước và vấu sang số.
Khi sử dụng keo dán, lớp keo hoạt động như một rào cản cách điện, ngăn cách hoàn toàn sự tiếp xúc trực tiếp giữa các vật liệu kim loại và carbon, từ đó ngăn chặn triệt để hiện tượng ăn mòn điện hóa. Một số nhà thiết kế sử dụng các loại keo đặc biệt chứa đầy hạt thủy tinh (glass-filled adhesive) trong các bộ phận được liên kết trong đồ gá nhằm đảm bảo các bộ phận không chạm vào nhau trong quá trình đông rắn của keo, tối đa hóa khả năng cách điện.
Triệt Tiêu Tiếng Ồn Và Hấp Thụ Rung Động (Damping)
Một lợi ích đặc biệt của keo dán trong thiết kế khung xe đạp là khả năng hoạt động như một lớp giảm chấn, hấp thụ các cú sốc thay vì khuếch đại chúng. Đặc tính này đóng góp vào “hiệu ứng thảm thần” (magic carpet effect) được tìm thấy ở các dòng xe đạp đường trường cao cấp, mang lại sự êm ái, giảm mệt mỏi cho người lái trên những chặng đường dài và cải thiện tuổi thọ mỏi (fatigue life) của toàn bộ hệ thống lắp ráp. Các mối ghép cứng do keo tạo ra giúp chống lại sự rung lắc, giảm thiểu rủi ro các bộ phận lỏng lẻo phát ra tiếng ồn không mong muốn.
Keo UV
Keo Đóng Rắn Bằng Tia UV (UV-Curing Adhesives) đang thực sự tạo ra một cuộc cách mạng trên các dây chuyền sản xuất xe đạp hiện đại, đặc biệt là trong phân khúc xe đạp điện (e-bike) và các hệ thống điện tử tích hợp. Không giống như các loại keo truyền thống cần thời gian dài hoặc nhiệt độ cao để khô, keo UV mang đến một khái niệm sản xuất hoàn toàn mới: “Cố định tức thì theo yêu cầu”.
Cơ Chế Hoạt Động
Keo UV thường là các hệ keo một thành phần (1K) có gốc hóa học là Epoxy, Acrylic, hoặc Cyanoacrylate. Điểm khác biệt cốt lõi là chúng được pha trộn thêm các phân tử “chất khơi mào quang học” (photo-initiators). Khi tiếp xúc với ánh sáng cực tím (UV) hoặc ánh sáng nhìn thấy ở các bước sóng cụ thể (thường là 365 nm hoặc 405 nm từ đèn LED), các phân tử này ngay lập tức phân tách, tạo ra các gốc tự do hoặc cation, kích hoạt phản ứng tạo liên kết chéo và làm keo đông cứng chỉ trong vài giây.
Tuy nhiên, trong lắp ráp cơ khí, ánh sáng UV không thể chiếu xuyên qua các vật liệu mờ đục (như kim loại hay carbon) để chạm tới lớp keo ở giữa mối ghép. Để giải quyết vấn đề “vùng khuất sáng” (shadow areas) này, các kỹ sư sử dụng Công nghệ đóng rắn kép (Dual-Curing):
- Bước 1 – Cố định bằng ánh sáng (Light Fixation): Phần keo tràn ra ngoài rìa mối ghép được chiếu UV sẽ cứng lại ngay lập tức (dưới 10 giây), hoạt động như một chiếc “kẹp tàng hình” giữ chặt linh kiện tại chỗ.
- Bước 2 – Đóng rắn vùng khuất: Phần keo nằm sâu bên trong bóng tối tiếp tục tự đóng rắn thông qua cơ chế kỵ khí (thiếu oxy), độ ẩm, hoặc thông qua một chu trình gia nhiệt nhẹ sau đó.
Ứng Dụng Chuyên Sâu Trong Lắp Ráp Xe Đạp Và E-Bike
Với tốc độ chớp nhoáng, keo UV là giải pháp sinh ra để phục vụ tự động hóa và sản xuất khối lượng lớn (tăng chỉ số UPH – Units Per Hour).
Gắn Nam Châm Cho Động Cơ Xe Đạp Điện (E-Motor)
Trong các động cơ e-bike nhỏ gọn, việc cố định các thanh nam châm đất hiếm (neodymium) vào lõi rotor/stator là một thách thức lớn. Các kẹp cơ học làm tăng trọng lượng và có nguy cơ làm vỡ nam châm.
Sử dụng keo UV đóng rắn kép là tiêu chuẩn hiện tại. Hãng sản xuất động cơ xe đạp điện nổi tiếng Fazua đã ứng dụng công nghệ này cho khối động cơ siêu nhẹ (chỉ 4 kg) của họ. Robot bơm một lớp keo siêu mỏng (<100 micron) vào khe hở, định vị nam châm, sau đó đèn UV chiếu vào để chốt cứng linh kiện ngay tức thì mà không cần bất kỳ đồ gá kẹp (fixation-aid-free) cơ học nào. Phần keo bên dưới nam châm sau đó tự chín nhờ cơ chế kỵ khí. Phương pháp này không chỉ siêu nhanh mà lớp keo còn giúp hấp thụ rung động, giảm tiếng ồn vận hành của động cơ e-bike một cách rõ rệt.
Bảo Vệ Linh Kiện Điện Tử, Cảm Biến Và Màn Hình (Glob Tops & Potting)
Xe đạp điện và các dòng xe đua hiện đại tích hợp rất nhiều cảm biến (mô-men xoắn, nhịp đạp), bộ điều khiển, và thậm chí là camera lùi.
- Phủ bo mạch (Glob Tops/Encapsulation): Keo UV (thường là gốc epoxy) chứa hàm lượng ion cực thấp được nhỏ lên các chip điện tử hở trên bo mạch. Nó đông cứng tức thì dưới tia UV tạo thành một lớp khiên bảo vệ (dielectric) chống lại độ ẩm, muối và ăn mòn.
- Thiết bị quang học: Đối với việc dán màn hình hiển thị trên ghi-đông hoặc thấu kính camera, các loại keo UV quang học đặc biệt (Optically Clear Adhesives) có độ trong suốt tuyệt đối và độ co ngót cực thấp (low shrinkage) được sử dụng để tránh làm mờ kính hoặc gây ứng suất làm nứt thấu kính.
Sửa Chữa Thẩm Mỹ Khung Carbon Và Phụ Kiện Nhựa
Một ứng dụng cực kỳ tinh tế khác của keo UV là trên bề mặt khung carbon.
- Xử lý khuyết tật bề mặt: Trong quá trình đúc khung carbon, thi thoảng sẽ xuất hiện các lỗ kim (pinholes) cực nhỏ. Keo UV được lấp vào và chiếu đèn khô ngay lập tức, sau đó chà nhám nhẵn thín trước khi sơn trong.
- Gắn phụ kiện thẩm mỹ: Dán logo, bảng tên kim loại, hoặc các nút chặn cáp âm sườn. Các dòng keo UV hiện đại được thiết kế để “low outgassing” (rất ít bay hơi), nghĩa là nó khô ngay mà không hề để lại các quầng sương mù màu trắng (blooming) xung quanh mối dán – một yếu tố bắt buộc đối với các dòng xe đạp cao cấp có bề mặt hoàn thiện bóng bẩy. Nó cũng bám dính cực tốt trên các loại nhựa khó dán (năng lượng bề mặt thấp) như PP và PE.
Tóm lại: Keo UV không phải là loại keo để bạn tự dán lại một khung xe bị gãy ở nhà. Nó là một “vũ khí công nghệ cao” trên các dây chuyền lắp ráp hiện đại. Bằng cách loại bỏ sự phụ thuộc vào các thiết bị kẹp giữ và thời gian chờ đợi keo khô, keo UV đóng vai trò then chốt giúp các hãng xe đạp tăng tốc độ sản xuất hàng loạt các linh kiện phức tạp, nhỏ gọn, đặc biệt là đưa công nghệ xe đạp điện (e-bike) lên một tầm cao mới về độ tinh xảo và hiệu suất.
Keo Epoxy Cấu Trúc
Keo Epoxy cấu trúc (Structural Epoxies) là vật liệu kết dính không thể thiếu và đóng vai trò như “xương sống” trong việc chế tạo và lắp ráp xe đạp khung sợi carbon (CFRP). Do vật liệu composite carbon không thể được hàn bằng nhiệt như kim loại thông thường, và việc sử dụng ốc vít cơ học sẽ làm suy giảm tính toàn vẹn của cấu trúc, keo epoxy đã trở thành giải pháp tối ưu nhất.
Dưới đây là phân tích chuyên sâu về lý do tại sao keo Epoxy cấu trúc lại được thiết kế đặc biệt cho khung carbon, các đặc tính nổi bật, cũng như các dòng keo tiêu biểu trong ngành:
Tại Sao Keo Epoxy Là Lựa Chọn Hàng Đầu Cho Khung Carbon?
- Bảo vệ cấu trúc sợi carbon: Việc khoan lỗ trên khung carbon để bắt đinh tán hoặc ốc vít sẽ cắt đứt các sợi carbon, tạo ra điểm bắt đầu cho sự phân tách các lớp (delamination), làm tăng đột biến sự tập trung ứng suất và giảm tuổi thọ mỏi của khung. Keo epoxy liên kết các bộ phận mà không cần phá vỡ cấu trúc sợi, phân bổ tải trọng đồng đều trên toàn bộ đường keo thay vì tập trung tại một điểm.
- Sức mạnh chịu lực cực cao: Keo epoxy cấu trúc mang lại cường độ chịu lực tổng thể cao nhất trong các loại keo dưới nhiều ứng suất khác nhau như lực cắt, bóc tách, kéo và va đập. Độ bền cắt trượt (lap shear strength) của các loại epoxy cao cấp dùng trong khung xe đạp có thể đạt từ 15 đến 50 MPa (tương đương vài nghìn psi).
- Ngăn ngừa ăn mòn điện hóa (Galvanic Corrosion): Sợi carbon có tính dẫn điện. Khi khung carbon được ghép nối trực tiếp với các bộ phận kim loại (đặc biệt là nhôm) trong môi trường có chất điện phân như nước, muối đường hay mồ hôi, nhôm sẽ bị oxy hóa nhanh chóng và phá hủy mối nối. Keo epoxy đóng vai trò như một rào cản cách điện (dielectric insulating barrier), ngăn cách hoàn toàn sự tiếp xúc điện giữa carbon và kim loại, từ đó triệt tiêu hiện tượng ăn mòn này.
- Khả năng điền đầy khe hở (Gap-filling): Trong quá trình sản xuất khung carbon dạng ống và vấu (lugs), luôn có những sai số gia công nhất định. Keo epoxy có khả năng điền đầy khoảng trống từ 0.1mm đến 5mm rất tốt (ít bị co ngót khi đông rắn), giúp bù đắp các dung sai này và đảm bảo hình học cuối cùng của khung xe chính xác, chắc chắn.
- Hấp thụ rung động và chống sốc (Toughened Formulations): Các thế hệ keo epoxy hiện đại thường được “gia cường độ dai” (toughened). Chúng chứa các chất phụ gia đặc biệt giúp lớp keo không bị giòn, có khả năng chịu được biến dạng linh hoạt để chống lại các cú sốc, va đập mạnh và rung động tần số cao liên tục khi đạp xe trên địa hình đồi núi hoặc đổ đèo.
Yêu Cầu Khắt Khe Về Chuẩn Bị Bề Mặt
Điểm hạn chế lớn nhất của keo Epoxy cấu trúc so với các loại keo khác (như keo MMA) là nó đòi hỏi khâu chuẩn bị bề mặt cực kỳ nghiêm ngặt. Nếu bề mặt dính dầu mỡ hoặc chất chống dính khuôn (thường còn sót lại sau khi đúc ống carbon), mối dán sẽ thất bại.
Để đạt được sức mạnh tối đa, quy trình chuẩn bị bề mặt khung carbon để dán Epoxy thường bao gồm:
- Tẩy nhờn bằng dung môi như Isopropanol (không được dùng cồn công nghiệp hay xăng trắng vì sẽ để lại cặn).
- Mài mòn cơ học nhẹ bằng giấy nhám mịn (như loại 320 grit) hoặc miếng cước Scotchbrite để loại bỏ lớp bóng bề mặt và tăng diện tích tiếp xúc.
- Tẩy nhờn lần thứ hai để lau sạch hoàn toàn các hạt bụi carbon vừa bị mài ra, sau đó phải để khô hoàn toàn trước khi bôi keo.
Chính vì tính chất khắt khe này, một số nhà máy sản xuất xe đạp hiện đại đã chuyển sang sử dụng công nghệ xử lý bề mặt bằng Plasma để làm sạch ở cấp độ phân tử thay vì mài nhám thủ công.
Tóm lại, nếu được chuẩn bị bề mặt đúng cách và thiết kế khớp nối tối ưu, keo Epoxy cấu trúc tạo ra một mối nối vĩnh viễn, truyền tải lực hoàn hảo, giúp khung xe carbon phát huy tối đa ưu điểm siêu nhẹ, chống rung và siêu cứng của mình.
Keo Methyl Methacrylate (MMA)
Keo Methyl Methacrylate (MMA) là hệ keo dán cấu trúc gốc acrylic hai thành phần (gồm nhựa và chất đóng rắn), thường được pha trộn thêm thành phần cao su và các chất tăng cường độ dai. Trong các ngành sản xuất hiện đại như xe đạp, hàng không và ô tô, MMA nổi lên như một giải pháp thay thế đột phá cho keo epoxy nhờ khả năng cân bằng hoàn hảo giữa tốc độ đóng rắn siêu tốc và độ bền cơ học vượt trội.
Dưới đây là các đặc điểm chuyên sâu khiến keo MMA trở thành “trợ thủ đắc lực” trên các dây chuyền lắp ráp:
Tốc độ đóng rắn “theo yêu cầu” ở nhiệt độ phòng
Tốc độ là điểm mạnh tuyệt đối của MMA so với nhiều dòng keo cấu trúc khác. Chúng có khả năng đóng rắn cực nhanh ở nhiệt độ phòng mà không cần cấp nhiệt. Thời gian cố định (fixture time) của MMA thường chỉ mất từ 5 đến 15 phút, giúp bộ phận được lắp ráp có thể nhanh chóng chuyển sang công đoạn tiếp theo. Khả năng đạt lực liên kết nhanh chóng này đặc biệt hữu ích trong việc tăng tốc độ chu kỳ sản xuất (cycle times) khối lượng lớn.
Độ bền chống sốc và chống bóc tách vượt trội
Mặc dù đóng rắn nhanh, keo MMA không hề phải đánh đổi sức mạnh. Chúng cung cấp lực cắt trượt (lap shear strength) vững chắc từ 20 đến 30 MPa. Tuy nhiên, điểm tạo nên sự khác biệt của MMA so với epoxy truyền thống là tính linh hoạt và độ đàn hồi cao hơn, ít bị giòn hơn. Điều này mang lại cho MMA độ bền bóc tách (peel strength), khả năng chống va đập và chống mỏi (fatigue resistance) cực kỳ xuất sắc. MMA giúp hấp thụ các cú sốc động học rất tốt và có khả năng điền đầy các khe hở (gap-filling) lớn trong mối ghép.
Khả năng dung sai với khâu chuẩn bị bề mặt (Surface Tolerance)
Đây là một “cứu cánh” thực sự giúp tiết kiệm cả chi phí nhân công và vật tư. Trong khi keo epoxy đòi hỏi các bước chà nhám cơ học và tẩy nhờn cực kỳ nghiêm ngặt, thì keo MMA yêu cầu khâu chuẩn bị bề mặt ở mức tối thiểu. Trong hầu hết các trường hợp, chỉ cần lau nhanh bề mặt bằng dung môi hoặc cồn để làm sạch là đủ. Đáng kinh ngạc hơn, cơ chế hóa học của MMA cho phép chúng tạo liên kết vô cùng chắc chắn ngay cả khi bề mặt vẫn còn dính một lớp màng dầu nhẹ, hoặc là các bề mặt kim loại/nhựa “nguyên bản” chưa qua xử lý. Hệ thống này cũng cho phép dung sai tỷ lệ pha trộn khá tốt (off-ratio mixing) mà không làm suy giảm chất lượng mối nối.
Chuyên gia liên kết đa vật liệu
MMA là lựa chọn lý tưởng khi kỹ sư cần ghép nối các vật liệu hoàn toàn khác biệt, có hệ số giãn nở nhiệt không đồng nhất. MMA bám dính xuất sắc trên nhiều loại chất nền:
- Kim loại: Nhôm, thép, thép không gỉ.
- Composite: Sợi carbon (CFRP), sợi thủy tinh.
- Nhựa (Thermoplastics): ABS, Polycarbonate, PVC, và cả nhựa Acrylic. Trong chế tạo xe đạp, MMA thường được sử dụng để gắn các chi tiết bằng nhôm (như thanh dẫn hướng cáp) vào khung carbon đã sơn, gắn các chi tiết nhựa vào cấu trúc xe, hoặc cố định nam châm vào vỏ kim loại của động cơ e-bike. Chúng cũng cung cấp đặc tính chống chịu môi trường, chống thời tiết và hóa chất bền bỉ dù xe phải hoạt động ngoài trời.
Một số nhược điểm cần lưu ý của keo MMA:
- Mùi nồng và tính bắt lửa: Keo MMA khi chưa đóng rắn tỏa ra mùi hóa chất rất gắt và có đặc tính dễ cháy. Do đó, khu vực ứng dụng bắt buộc phải có hệ thống thông gió/hút mùi tốt và tuân thủ các quy tắc an toàn cháy nổ.
- Giới hạn nhiệt độ: Khả năng chịu nhiệt độ tối đa của keo MMA thường nằm trong khoảng -50°C đến 150°C. Đối với các ứng dụng đòi hỏi chịu nhiệt độ khắc nghiệt hơn nữa, các hệ epoxy hoặc keo chuyên dụng chịu nhiệt mới có thể đáp ứng được.
Keo Kỵ Khí
Bên cạnh các keo dán cấu trúc kết nối khung xe, keo kỵ khí đóng vai trò sống còn trong việc đảm bảo các bộ phận cơ học của xe đạp không bị lỏng lẻo. Đặc điểm độc đáo của hóa học kỵ khí là chúng chỉ đóng rắn trong điều kiện thiếu oxy và có sự hiện diện của các ion kim loại hoạt động, chẳng hạn như sắt hoặc đồng.
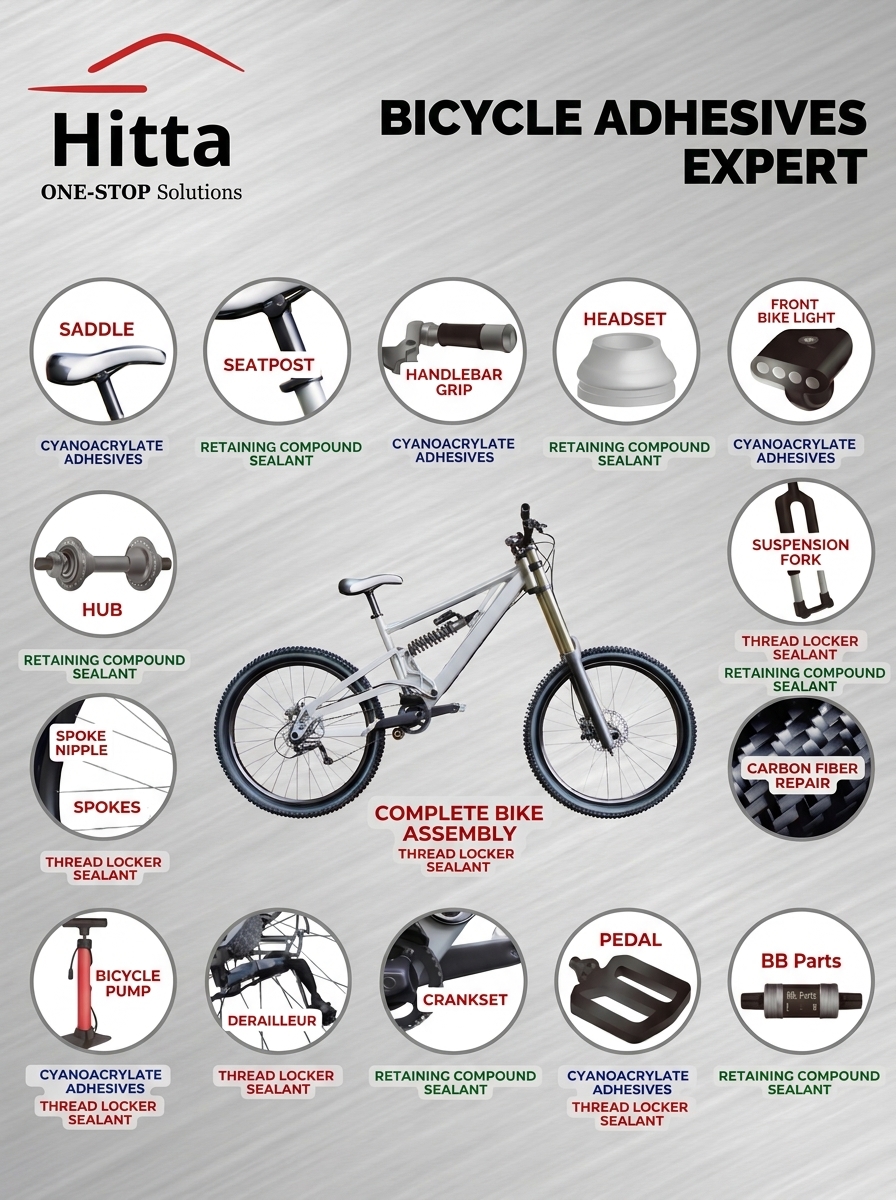
Keo khóa ren (Threadlockers): Xe đạp chịu rung động tần số cao liên tục và các cú sốc đa trục có thể khiến các ốc vít có ren mất lực kẹp, thường xảy ra trong vòng 50 đến 100 chu kỳ dao động mạnh. Keo khóa ren, điền đầy các khe hở vi mô giữa các ren ăn khớp và cứng lại thành một lớp nhựa nhiệt rắn. Điều này không chỉ ngăn chặn ốc vít tự tháo lỏng mà còn bịt kín các ren để chống ẩm và hóa chất, ngăn ngừa gỉ sét và kẹt chết ren. Chúng được phân loại theo cường độ:
Keo cố định trục (Retaining Compounds): Là keo kỵ khí có cường độ cao, thiết kế để cố định các bộ phận hình trụ không có ren. Trong lắp ráp xe đạp hiện đại, ngày càng được sử dụng nhiều để cố định trục giữa ép (press-fit bottom brackets), chén cổ (headset cups) và vòng bi vào đùm hoặc khung xe. Một vấn đề phổ biến ở khung carbon là tiếng “cót két” (creaking), thường gây ra bởi chuyển động vi mô giữa vòng bi và vỏ của nó. Keo cố định trục điền đầy các khe hở không khí và đảm bảo tiếp xúc bề mặt 100%, loại bỏ sự dịch chuyển và tiếng ồn, đồng thời tăng độ bền xoắn và cắt của cụm lắp ráp. Việc sử dụng các hợp chất này cho phép kỹ sư nới lỏng dung sai gia công kim loại, chuyển từ kỹ thuật lắp chặt ép (interference fit) cực kỳ chính xác và tốn kém, dễ làm hỏng khung carbon, sang kiểu “lắp trượt” (slip fit) kết hợp cùng keo dán để đạt kết quả bền chắc và an toàn hơn.
Keo Cyanoacrylate
Keo Cyanoacrylate (CA), thường được biết đến rộng rãi với tên gọi “keo siêu dính” (super glue) hay keo tức thì (instant adhesives), là một trong những loại keo một thành phần phổ biến nhất trong công nghiệp nhờ đặc tính đóng rắn với tốc độ cực nhanh.
Khác với keo Epoxy hay MMA cần trộn hai thành phần để tạo phản ứng hóa học, keo Cyanoacrylate đóng rắn ở ngay nhiệt độ phòng thông qua một quá trình gọi là trùng hợp anion (anionic polymerization). Quá trình này được kích hoạt bởi chính hơi ẩm tự nhiên (nước) có sẵn trên bề mặt vật liệu. Do đó, keo không cần pha trộn, không cần cấp nhiệt và loại bỏ hoàn toàn nhu cầu sử dụng các thiết bị kẹp giữ cố định trong lúc chờ keo khô.
- Tốc độ “Thần tốc”: Đây là lợi thế lớn nhất của CA. Keo có khả năng đạt lực cố định (fixture time) chỉ từ 5 đến 30 giây và đạt lực tối đa trong vòng 24 giờ.
- Khả năng bám dính đa vật liệu: Keo CA tiêu chuẩn bám dính xuất sắc trên kim loại, các loại nhựa kỹ thuật (như ABS, Polycarbonate), và cao su (kể cả cao su EPDM hay silicone).
- Vượt qua rào cản bề mặt trơ: Đối với các loại nhựa khó dán có năng lượng bề mặt thấp (LSE) như Polyethylene (PE), Polypropylene (PP) hay Teflon, kỹ sư chỉ cần quét trước một lớp chất lót (primer), keo CA vẫn có thể tạo ra liên kết phá hủy vật liệu (vật liệu rách trước khi mối keo đứt).
- Thẩm mỹ cao: Các dòng CA cơ bản thường trong suốt và không màu, tạo ra đường ron vô hình.
- Lực cắt trượt (Shear strength): Nằm ở mức khá tốt, từ khoảng 10 đến 25 MPa (tương đương 1450 – 3600 psi) tùy thuộc vào bề mặt vật liệu.
Mặc dù tiện lợi, keo CA truyền thống có hai nhược điểm chí mạng:
- Độ giòn: Dù có lực kéo đứt và lực cắt rất tốt, keo CA lại rất giòn, dẫn đến lực chịu va đập (impact) và lực bóc tách (peel strength) kém.
- Giới hạn về khe hở: Keo CA dạng lỏng chỉ hoạt động hiệu quả khi hai bề mặt ép sát vào nhau với khe hở siêu nhỏ (thường dưới 0.1mm). Nếu khe hở quá lớn, keo sẽ không thể tự đóng rắn.
Trong bối cảnh lắp ráp thiết bị, máy móc và xe đạp hiện đại:
- Là lựa chọn hàng đầu cho các cụm lắp ráp chi tiết nhỏ, gắn biển tên kim loại, tấm phản quang, đệm cao su hoặc các miếng ốp trang trí bằng nhựa/sợi carbon.
- Chế tạo vòng ron (O-ring) ngay tại chỗ: Kỹ sư thường kết hợp keo CA với cuộn dây cao su để cắt và dán thành các vòng ron O-ring kín nước chỉ trong vài giây. Điều này loại bỏ hoàn toàn việc phải lưu trữ hàng trăm linh kiện ron cao su với đủ loại kích cỡ khác nhau.
- Sửa chữa và tháo gỡ: Khi cần gỡ bỏ một mối dán CA, các dung môi như acetone, nitromethane hoặc các hóa chất tháo keo (debonder) chuyên dụng sẽ được sử dụng để làm mềm liên kết nhựa mà không phá hủy bề mặt phụ tùng.
Keo Polyurethane (PU)
Keo Polyurethane (PU) là một dòng keo dán cấu trúc và vật liệu làm kín vô cùng quan trọng, nổi bật với đặc tính linh hoạt cực cao, khả năng hấp thụ năng lượng và chống sốc tuyệt vời. Trong khi keo Epoxy và MMA thường được dùng để tạo ra các mối nối cứng cáp chịu tải trọng cho khung xe, thì keo PU lại tỏa sáng ở những khu vực chịu nhiều rung động, va đập hoặc yêu cầu độ kín khít chống nước tuyệt đối trên xe đạp và xe đạp điện (e-bike).
Đặc Tính Kỹ Thuật Cốt Lõi:
- Linh hoạt và chống mỏi: Keo PU có khả năng hấp thụ lực tác động, chống sốc và rung động rất tốt nhờ vào modulus đàn hồi thấp. Mối dán PU có thể bù trừ sự co giãn do thay đổi nhiệt độ (chu kỳ nhiệt) khác nhau giữa các vật liệu mà không làm nứt gãy mối nối. Lực cắt trượt (lap shear strength) thường dao động từ 5 đến 15 MPa và chịu được dải nhiệt độ từ -40°C đến 100°C.
- Bám dính đa vật liệu: PU liên kết xuất sắc với vật liệu composite (sợi carbon), nhựa kỹ thuật, cao su, gỗ, bê tông và một số loại kim loại.
- Đảm bảo tính thẩm mỹ (Low shrinkage): Keo PU có độ co ngót cực thấp khi đóng rắn. Điều này đặc biệt quan trọng vì nó không để lại “vết hằn” (read-through) làm biến dạng bề mặt của các tấm vật liệu composite mỏng cao cấp.
- Đa dạng phân loại: Keo PU được chia thành các dòng: linh hoạt (flexible), bán cứng (semi-rigid) và keo nóng chảy phản ứng PUR (Polyurethane Reactive hot melts).
Ứng Dụng Thực Tế Trên Xe Đạp Và E-Bike:
- Dán ốp bảo vệ khung xe (Protective Guards): Trên xe đạp địa hình (MTB), các miếng ốp cao su hoặc nhựa dày bảo vệ ống sên (chainstay) và ống dưới (down tube) khỏi đá văng thường được gắn bằng keo polyurethane lỏng (ví dụ: E6000). Đặc tính “không giòn” (non-brittle) giúp lớp keo hấp thụ động năng của các cú va đập từ môi trường mà không bị bong tróc như keo Epoxy cứng.
- Công nghệ tạo gioăng bọt bịt kín pin E-bike (FIPFG): Đây là một ứng dụng đột phá của PU. Các khối pin e-bike cần đạt chuẩn chống nước IP67/IP68. Thay vì dùng gioăng cao su đúc sẵn truyền thống, cánh tay robot sẽ bơm keo bọt polyurethane hai thành phần trực tiếp lên viền nắp vỏ pin. Lớp bọt này sẽ giãn nở và đóng rắn ở nhiệt độ phòng (không còn dính tay chỉ sau khoảng 3.5 phút) để tạo thành một lớp gioăng đàn hồi liền mạch.
- Bảo trì và tái chế dễ dàng (Circularity): Điểm đặc biệt của gioăng bọt PU là khả năng phục hồi hình dáng tốt (resilience). Lớp gioăng này cho phép nắp hộp pin có thể được mở ra và đóng lại nhiều lần để bảo trì, sửa chữa hoặc tháo dỡ tái chế mà không làm giảm mức độ kín khít của hệ thống.
- Đổ khuôn linh kiện (Potting): Keo PU cũng được dùng để đổ khuôn, bọc kín bảo vệ các bo mạch ở những vị trí đòi hỏi vật liệu cách ly có tính mềm dẻo để chống rung.
Biến Thể Đột Phá: Keo PUR (Polyurethane Reactive)
Keo PUR là loại keo một thành phần kết hợp tốc độ cố định ban đầu của keo nến (hot melt) với sức mạnh vĩnh cửu của keo dán cấu trúc.
- Tốc độ: Chúng đạt được lực xử lý (handling strength) cực kỳ nhanh chóng sau khi dán, giúp loại bỏ hoàn toàn việc phải dùng dụng cụ kẹp giữ cơ học (clamping) trên dây chuyền.
- Hiệu suất: Không cần pha trộn, kết dính cực tốt với các loại nhựa khó dán (như nylon), thủy tinh, gỗ và có các mức thời gian thao tác (open time) đa dạng để phù hợp với từng nhịp độ của dây chuyền lắp ráp tự động.
Tóm lại, nếu Epoxy và MMA cung cấp “xương sống” cứng cáp để truyền tải lực cho khung xe, thì Polyurethane chính là “lớp đệm” linh hoạt giúp cỗ máy hấp thụ va đập, chống lại độ ẩm môi trường và đảm bảo tính nguyên vẹn cho các hệ thống phụ trợ.
Ứng Dụng Chuyên Sâu Trong Từng Khu Vực Của Xe Đạp Và Xe Đạp Điện (E-Bike)
Sự phức tạp của xe đạp hiện đại, đặc biệt là sự trỗi dậy của E-bike, đã đẩy các yêu cầu đối với vật liệu kết dính lên một tầm cao mới.
Lắp Ráp Khung Xe Carbon Và Các Mối Nối Kim Loại
Khung xe sợi carbon đòi hỏi quy trình cực kỳ khắt khe. Tại các nhà máy hàng đầu như Giant Bicycles ở Đài Loan, khung và phuộc composite không bắt đầu từ các tấm carbon tẩm sẵn (pre-preg) thông thường, mà từ các cuộn sợi carbon khô được xếp thành các tấm đơn hướng. Những tấm này được truyền các loại nhựa epoxy hai phần tùy chỉnh trong một quy trình vô cùng nghiêm ngặt. Các khung được lắp ráp từ hơn 500 mảnh sợi carbon riêng lẻ, được cắt bằng laser với độ chính xác kinh ngạc từ 0.5 cm đến 20 cm, sau đó dán lên các khuôn bên trong và bên ngoài. Sau khi các thành phần thô được nung và tạo hình, chúng được làm sạch, và các cụm phụ (subassemblies) này lại tiếp tục được dán lại với nhau (thường là bằng epoxy chuyên dụng), đóng rắn trong các đồ gá căn chỉnh (alignment jigs), trước khi hoàn thiện bề mặt và sơn.
Khi kết nối khung carbon với các phụ tùng kim loại (ống nối, vấu gá), các kỹ sư ưu tiên sử dụng vật liệu titanium thay vì nhôm hoặc thép, do titanium có hệ số giãn nở nhiệt tương đương với sợi carbon và hoàn toàn miễn nhiễm với ăn mòn điện hóa.
Động Cơ Điện (E-Motor) Và Hệ Thống Truyền Động E-Bike
Bên trong động cơ của xe đạp điện, keo dán là phương pháp được ưu tiên hàng đầu để cố định các nam châm vĩnh cửu vào lõi thép stator (lamination stack). Các kẹp cơ học truyền thống nặng nề và có thể làm hỏng vật liệu từ tính giòn hoặc lớp phủ bảo vệ của chúng. Liên kết bằng keo bảo vệ tốt hơn lớp thụ động hóa của nam châm và đảm bảo việc nhúng tối ưu vào ngăn xếp, để lại khe hở nhỏ nhất có thể giữa nam châm và cuộn dây nhằm đạt hiệu suất động cơ tối đa.
Các nhà sản xuất động cơ như Fazua sử dụng các loại keo đóng rắn kép cho các động cơ siêu nhỏ gọn nặng chỉ 4 kg. Công nghệ này cho phép:
- Cố định bằng ánh sáng (Light Fixation): Phản ứng kích hoạt bằng tia UV làm cứng các mép keo lộ ra ngoài trong chưa đầy 10 giây, cho phép rotor được xử lý ngay lập tức trên dây chuyền mà không cần đến các thiết bị kẹp cơ học rườm rà. Quá trình này gia tăng đáng kể số đơn vị sản xuất mỗi giờ (UPH).
- Đóng rắn vùng khuất (Shadow Curing): Chất keo ở những vùng tối—nơi ánh sáng không thể chiếu tới—tiếp tục đóng rắn thông qua cơ chế kỵ khí hoặc nhiệt, đảm bảo một liên kết cấu trúc toàn diện, chịu lực tốt trên toàn bộ bề mặt nam châm. Những loại keo này cũng cung cấp đặc tính triệt tiêu rung động, giảm tiếng ồn vận hành – một yếu tố bắt buộc đối với thiết kế e-bike cao cấp.
Lắp Ráp Và Bịt Kín Khối Pin (Battery Pack) E-Bike
Các khối pin Lithium-ion của e-bike yêu cầu niêm phong tinh vi để đạt tiêu chuẩn IP67 hoặc IP68, đảm bảo chúng hoàn toàn không thấm nước ngay cả khi bị ngâm. Các miếng đệm cơ học truyền thống thường bị thay thế hoặc gia cố bởi công nghệ Gioăng bọt tạo hình tại chỗ (Formed-In-Place-Foam-Gaskets – FIPFG), sử dụng một cánh tay robot phun bọt polyurethane hoặc silicone dạng lỏng, giãn nở và đóng rắn trực tiếp trên nắp vỏ pin.
Điểm đặc biệt của công nghệ keo cho ứng dụng này là tính năng có thể tháo rời dễ dàng (removable) và mềm dẻo để duy trì độ kín khí sau nhiều chu kỳ mở/đóng, phục vụ cho quá trình bảo trì và tái chế vòng đời thứ hai của pin (circularity), một định hướng quan trọng của công nghiệp xe điện hiện tại. Khả năng quản lý nhiệt (thermal management) cũng được cung cấp bởi các loại keo silicone hoặc epoxy dẫn nhiệt cao, kết nối các cell pin để truyền lượng nhiệt tỏa ra đến hệ thống làm mát hiệu quả.
Bảo Vệ Hệ Thống Cảm Biến, Bo Mạch Bằng Keo Đổ Khuôn (Potting & Encapsulation)
Các cảm biến mô-men xoắn, cảm biến vòng đạp và bộ điều khiển điện tử (ECU) của e-bike được bảo vệ thông qua công nghệ “đổ khuôn” (potting), trong đó toàn bộ tổ hợp mạch điện tử được bọc kín trong một khối nhựa epoxy hoặc silicone lỏng. Lớp vỏ bọc này cung cấp một tấm khiên vĩnh viễn chống lại độ ẩm, bụi bẩn, muối đường và sự tấn công hóa học từ các chất tẩy rửa xe đạp, đồng thời tạo ra giá đỡ cơ học vững chắc cho các kết nối dây nối mỏng manh trước rung động tần số cao của hệ thống truyền động. Các công ty như Kohesi Bond cung cấp epoxy đổ khuôn tùy chỉnh với khả năng quản lý nhiệt tuyệt vời và hệ số giãn nở nhiệt (CTE) thấp giúp kiểm soát kích thước vượt trội, không tạo ra áp lực bẻ gãy linh kiện khi nhiệt độ thay đổi.
Cố Định Tay Nắm (Grip), Chân Đế Phanh Và Phụ Kiện Ngoại Vi
Bên ngoài các bộ phận kết cấu, keo dán cũng xử lý tốt tính công thái học và thẩm mỹ của xe đạp. Tay nắm vô lăng (handlebar grips) phải nằm chắc chắn dưới lực tì của tay người lái nhưng vẫn phải tháo rời được khi bảo dưỡng. Các loại “keo dán tay nắm” (grip glues) chuyên dụng được pha chế để có khả năng chống thấm nước và chống mài mòn, bám dính tuyệt vời vào kim loại, composite và cao su, chịu được nhiệt độ từ hệ thống sưởi tay nắm nhưng lại không trở nên quá giòn gây nứt nẻ. Các thanh dẫn hướng cáp (cable guides) bằng nhôm thường được thiết kế với keo dính sẵn ở mặt dưới, giúp chúng uốn cong ôm sát hình dạng của bất kỳ ống khung nào và giữ chắc chắn dây cáp phanh, cáp đề một cách gọn gàng, liền mạch.
Chuẩn Bị Bề Mặt Và Tự Động Hóa Trong Lắp Ráp Bằng Keo
Sự trường tồn của một liên kết bằng keo dán cuối cùng được quyết định bởi chất lượng của quá trình chuẩn bị bề mặt. Trong ngành công nghiệp xe đạp, nơi khung thường được làm từ kim loại có lớp oxit không ổn định hoặc các loại nhựa không phân cực (non-polar plastics), bề mặt liên kết là điểm hỏng hóc phổ biến nhất.
Xử Lý Bề Mặt Bằng Plasma Và Làm Sạch Hóa Học
Quy trình chuẩn bị truyền thống thường bao gồm ba bước: tẩy dầu mỡ bằng dung môi dễ bay hơi (như cồn isopropyl), mài mòn cơ học (chà nhám bằng giấy nhám 320 grit hoặc miếng Scotchbrite) để loại bỏ oxit và tăng diện tích bề mặt, và cuối cùng là làm sạch lần nữa để loại bỏ mảnh vụn. Tuy nhiên, đối với các dây chuyền tự động hóa khối lượng lớn, chà nhám thủ công không đảm bảo tính nhất quán.
Công nghệ xử lý bề mặt bằng Plasma (Plasma surface treatment) đã nổi lên như một giải pháp thay thế mang tính cách mạng. Plasma làm sạch bề mặt ở cấp độ phân tử, loại bỏ hoàn toàn các chất ô nhiễm hữu cơ và kích hoạt các bề mặt trơ về mặt hóa học mà không cần sử dụng hóa chất lỏng. Việc chuẩn bị bằng plasma giúp các chất kết dính cấu trúc có được bề mặt nền bám dính cực kỳ đáng tin cậy, ngăn chặn triệt để hiện tượng phân tách (delamination) của CFRP.
Tích Hợp Robot Tự Động Hóa Trong Quy Trình Bôi Keo
Ngành công nghiệp xe đạp (Industry 4.0) đang ngày càng áp dụng các hệ thống robot để đảm bảo độ chính xác cần thiết cho các liên kết keo hiệu suất cao. Tại nhà máy Impec của BMC, robot công nghiệp được sử dụng cho toàn bộ quá trình tết sợi và đúc ống carbon, tối ưu hóa tiết diện cho các tải trọng cụ thể. Các bước tiếp theo liên quan đến việc robot bơm nhựa—một hình thức liên kết cấu trúc thẩm thấu vào toàn bộ kiến trúc sợi. Giant Group sử dụng “Công nghệ cán màng thông minh” (Smart Laminate Technology), trong đó cánh tay robot có cảm biến đa trục đặt chính xác từng miếng trong số 200 đến 500 miếng vải sợi carbon cần thiết cho một khung xe đạp, đảm bảo các đường keo dán giữa các lớp luôn đồng nhất và không có khuyết tật. Tương tự, “Sản xuất nhôm hỗ trợ bởi AI” của Giant giúp tay máy cắt và hàn với độ chính xác cao để đảm bảo động cơ điện và pin hoàn toàn vừa vặn với khung.
Việc tích hợp chất kết dính vào các dây chuyền tự động cũng cho phép kiểm soát chất lượng (QC) theo thời gian thực. Các chất đánh dấu huỳnh quang UV (UV-fluorescent tracers) được thêm vào keo, cho phép các hệ thống thị giác máy (machine vision) dưới ánh sáng tia cực tím xác minh sự hiện diện và thể tích của đường keo trước khi các bộ phận được ghép nối. Mức độ lặp lại này đảm bảo mọi khung xe hoặc bộ pin đều đáp ứng các tiêu chuẩn an toàn ngặt nghèo.
Tiêu Chuẩn Kiểm Định Quốc Tế (ISO 4210 & ASTM D429)
Các liên kết bằng keo trong xe đạp phải vượt qua các tiêu chuẩn thử nghiệm quốc tế khắt khe, chủ yếu là ISO 4210: “Cycles—Safety requirements for bicycles”.
- Kiểm tra độ mỏi (Fatigue Testing): Khung và phuộc xe đạp chịu tải trọng xen kẽ (ví dụ: dao động ±800 N) trong hơn 300.000 chu kỳ để đảm bảo liên kết keo không bị suy giảm dưới ứng suất lặp đi lặp lại.
- Kiểm tra va đập (Impact Testing): Một khối lượng lên tới 225 N được thả rơi từ một độ cao định sẵn để mô phỏng sự cố va chạm hoặc sập ổ gà lớn. Các mối nối bằng keo phải chống lại sự gãy vỡ và biến dạng vĩnh viễn.
- Chống chịu môi trường (Environmental Conditioning): Thông qua tiêu chuẩn ASTM D429, mẫu keo dán phải chịu ngâm hóa chất để kiểm tra sức kháng với chất tẩy nhờn, dầu và bụi muối, đảm bảo mối nối tồn tại trong nhiều năm sử dụng ngoài trời. Thử nghiệm bóc tách góc 90° và 180° cùng với thử nghiệm cắt (Method C) đánh giá chính xác lực cần thiết để làm một vật liệu trượt lên vật liệu kia, mô phỏng chế độ tải trọng chính trong các cụm khớp nối khung xe.
Hướng Dẫn Chọn Lọc Giải Pháp Keo Dán Tối Ưu Cho Doanh Nghiệp Sản Xuất
Đối với các nhà sản xuất xe đạp (OEM/ODM), việc lựa chọn chất kết dính công nghiệp là một quyết định kỹ thuật đa biến (multi-variable) đòi hỏi sự xem xét có hệ thống. Khung quyết định bao gồm:
Đánh Giá Yêu Cầu Chịu Tải Và Vật Liệu
- Xác định chất nền (Substrates): Kim loại với kim loại, nhựa với kim loại, hay carbon với kim loại? Ví dụ: Carbon liên kết với kim loại thì MMA hoặc Epoxy là lựa chọn hàng đầu, trong khi dán cao su thì Cyanoacrylate lại phù hợp hơn.
- Xác định loại tải trọng (Load Type): Mối ghép sẽ chịu lực kéo (tensile), lực cắt (shear), lực bóc tách (peel) hay lực tách nêm (cleavage)? Epoxy cứng xuất sắc trong việc chịu lực cắt trượt; chất kết dính linh hoạt như Polyurethane xử lý lực bóc tách và rung động tốt hơn.
- Chu kỳ nhiệt (Thermal Cycling): Khi xe đạp/e-bike vận hành ngoài trời, nhiệt độ liên tục thay đổi gây ra sự co giãn khác nhau giữa chất nền và keo (hệ số CTE khác nhau). Sự lặp lại hàng nghìn lần này gây mỏi liên kết. Do đó, đối với các thành phần điện tử công suất hoặc động cơ, cần ưu tiên chất kết dính có độ giãn dài cao hơn để hấp thụ biến dạng.
- Khoảng hở (Gap Size): Keo Cyanoacrylate chỉ hoạt động hiệu quả khi khe hở cực nhỏ (<0.1mm), trong khi Epoxy có thể điền đầy từ 0.1mm đến 5mm.
Tối Ưu Hóa Quy Trình Sản Xuất
Thời gian là tiền bạc trên dây chuyền. Nhà sản xuất cần cân nhắc thời gian làm việc (open time) và thời gian đông rắn hoàn toàn. Nếu dây chuyền yêu cầu tính liên tục, keo đông rắn bằng tia UV (cố định trong vài giây) hoặc keo MMA (cố định trong 5-15 phút không cần nhiệt) sẽ vượt trội hơn so với Epoxy cần nung nóng hoặc cần nhiều giờ để đạt cường độ chịu tay (handling strength).