Tóm tắt giải pháp
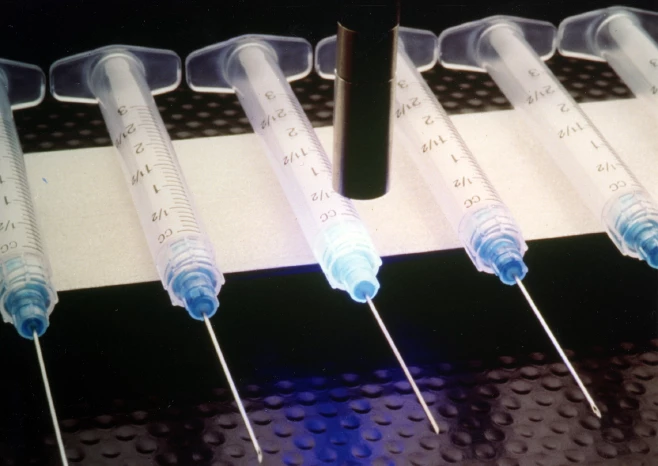
Do nhu cầu về chức năng khác nhau nên cấu trúc thiết kế của kim tiêm cũng có nhiều thay đổi, chủng loại vật liệu ngày càng đa dạng hơn đi kèm với nhu cầu về vật liệu kết dính cũng rộng rãi hơn, tiêu chuẩn kiểm tra cũng khắc nghiệt hơn. Yêu cầu về độ ổn định cho sản xuất hàng loạt là rất cao, trong khi phạm vi chấp nhận kiểm tra chất lượng và độ ổn định chất lượng khá hẹp. Đó là bởi vì khối lượng sản phẩm sản xuất hàng ngày của ngành này có thể lên đến hàng chục triệu, hàng trăm triệu hoặc hàng tỷ chiếc.
Tính chất vật lý của sản phẩm như sau:
- Các loại keo epoxy có màu sắc đa dạng phù hợp với cấp độ y tế khác nhau, bao gồm loại keo một thành phần và hai thành phần phù hợp với các lựa chọn vật liệu khác nhau và các thông số đóng rắn ở nhiệt độ khác nhau.
- Keo UV được sử dụng chủ yếu trong ứng dụng cho các vật liệu khó liên kết như PP và nhựa PC, PVC, hoặc kim loại như thép không gỉ.
- Keo đạt tốc độ khô nhanh và độ nhớt ổn định, thích hợp cho quy trình sản xuất liên tục.
Lợi ích mang lại:
- Đóng rắn tức thì: từ hàng giờ → vài giây
- Giảm CAPEX: loại bỏ lò sấy lớn
- Tiết kiệm không gian & năng lượng
- Bảo vệ nhựa mỏng: không biến dạng do nhiệt
Liên hệ tư vấn
Hitta hiện là đơn vị cung cấp đa dạng giải pháp keo dán và băng keo lắp ráp từ các thương hiệu hàng đầu thế giới. Với đội ngũ kỹ thuật giàu kinh nghiệm thực chiến trong nhiều lĩnh vực ứng dụng, chúng tôi không chỉ cung cấp sản phẩm mà còn tư vấn các giải pháp tối ưu quy trình hiện có, phù hợp với từng yêu cầu cụ thể và thách thức của khách hàng.
Nếu bạn đang tìm kiếm một giải pháp kết dính hiệu quả, bền vững và đáng tin cậy — hãy để HITTA đồng hành cùng bạn từ bước tư vấn đến triển khai.
Liên hệ với Hitta ngay hôm nay để được hỗ trợ giải pháp phù hợp nhất.
☎️ Hotline: 0565.336.879
✉️ Email: hittajsc@hitta.vn
Tầm quan trọng của giải pháp keo kết dính
Trong sản xuất thiết bị y tế độ chính xác cao, mối liên kết giữa ống kim thép không gỉ (cannula) và phần đế nhựa (hub) không chỉ đơn thuần là một cơ chế cố định; đó là một thành phần an toàn mang tính sống còn. Giao diện này phải chịu được các tải trọng cơ học khắc nghiệt, bao gồm lực kéo cao trong quá trình sử dụng lâm sàng và ứng suất nhiệt trong quá trình tiệt trùng.
Ở góc độ chiến lược, “ý nghĩa cốt lõi” của việc lựa chọn keo nằm ở việc giảm thiểu nguy cơ hỏng liên kết tiềm ẩn—một rủi ro nghiêm trọng mà các hệ keo hai thành phần truyền thống thường gặp phải do sai số trong quá trình trộn thủ công.
Việc lựa chọn giải pháp keo UV hiện đại tác động trực tiếp đến an toàn bệnh nhân, năng suất sản xuất và khả năng tuân thủ quy định, thông qua việc đảm bảo liên kết ổn định, có thể lặp lại và đạt độ toàn vẹn cao trong suốt vòng đời sản phẩm y tế. Do đó, chuyển đổi từ hệ keo truyền thống sang epoxy đóng rắn UV tiên tiến là một yêu cầu nền tảng trong lắp ráp thiết bị y tế hiện đại.
Công nghệ keo UV tiên tiến
Trong bối cảnh sản xuất công nghiệp hiện đại, nhu cầu về độ chính xác, tốc độ và độ bền kết cấu đã thúc đẩy việc ứng dụng rộng rãi công nghệ đóng rắn bằng ánh sáng.
Keo dán UV, một dòng keo kỹ thuật cao, sử dụng bức xạ điện từ trong phổ tia cực tím để kích hoạt quá trình trùng hợp diễn ra nhanh chóng. Khác với các hệ keo truyền thống dựa trên dung môi hoặc epoxy hai thành phần (phụ thuộc vào bay hơi hoặc phản ứng trộn hóa học), keo UV cho phép chuyển đổi gần như tức thì từ trạng thái lỏng sang rắn, mang lại khả năng kiểm soát vượt trội cho các chu kỳ lắp ráp.
Hóa học của keo đóng rắn bằng ánh sáng
Về bản chất, keo UV được cấu thành từ sự phối trộn chính xác giữa chất khơi mào quang (photoinitiator), monomer và oligomer. Khi tiếp xúc với các bước sóng cụ thể—thường trong khoảng từ 365 nm đến 405 nm—các chất khơi mào sẽ hấp thụ năng lượng ánh sáng và tạo ra các gốc tự do hoặc cation.
Những tác nhân phản ứng này kích hoạt quá trình liên kết chéo giữa các chuỗi polymer, chuyển hóa keo thành một dạng nhựa nhiệt rắn. Quá trình này, gọi là quang trùng hợp, diễn ra chỉ trong vài giây, tạo ra mối liên kết có độ bền cơ học cao và khả năng kháng hóa chất tốt.
Độ nhạy bước sóng và đặc tính đóng rắn
Việc lựa chọn nguồn sáng phù hợp là yếu tố then chốt để đạt được độ đóng rắn toàn diện. Keo UV công nghiệp thường được tối ưu theo các phổ bước sóng cụ thể:
- 365 nm (UVA): Phù hợp cho đóng rắn sâu và làm khô bề mặt, thường dùng trong liên kết kính – kim loại yêu cầu độ trong suốt cao.
- 405 nm (ánh sáng khả kiến): Thường dùng cho nhựa đã ổn định UV hoặc các chi tiết dày, nơi khả năng xuyên thấu ánh sáng bị hạn chế.
Thông số kỹ thuật và lợi ích kỹ thuật
Keo UV được các bộ phận kỹ thuật ưa chuộng nhờ các chỉ số hiệu suất có thể đo lường rõ ràng. Chúng được thiết kế để chịu được các điều kiện kiểm tra khắc nghiệt như rung động cao và chu kỳ nhiệt. Các đặc tính nổi bật gồm:
- Kiểm soát độ nhớt: Từ 50 cPs (dòng chảy mao dẫn cho khe hẹp) đến dạng gel thixotropic (phù hợp cho khe hở theo phương thẳng đứng).
- Độ ổn định nhiệt: Nhiều công thức chịu được nhiệt độ vận hành liên tục từ -55°C đến +150°C.
- Độ bền kéo: Có thể vượt độ bền nội tại của vật liệu nền, đạt tới 25–30 MPa trên thép không gỉ và kính.
- Độ co ngót thấp: Giảm thiểu co thể tích khi đóng rắn, đảm bảo căn chỉnh quang học và giảm ứng suất nội trong các linh kiện nhạy cảm.
Ưu điểm so với phương pháp truyền thống
So với các phương pháp cơ khí hoặc epoxy đóng rắn nhiệt, keo UV có nhiều lợi thế rõ rệt:
- Tăng năng suất: Đóng rắn trong vài giây thay vì hàng giờ, giảm diện tích lưu kho và hàng tồn trong quá trình sản xuất (WIP).
- Định vị chính xác: Keo vẫn ở trạng thái lỏng cho đến khi chiếu sáng, cho phép điều chỉnh vị trí trước khi cố định.
- Thân thiện môi trường: Hầu hết là 100% chất rắn, không chứa VOC, giúp dễ tuân thủ quy định và an toàn cho người lao động.
- Một thành phần: Không cần trộn hoặc khử bọt, giảm sai sót và lãng phí vật liệu.
Tối ưu hóa quá trình đóng rắn
Để đạt độ bền liên kết tối đa, cần xem xét các yếu tố như “cường độ bức xạ” (mW/cm²) và “mật độ năng lượng” (mJ/cm²). Khoảng cách giữa nguồn sáng và vị trí keo, cũng như độ trong suốt của vật liệu, ảnh hưởng trực tiếp đến hiệu quả đóng rắn. Đối với vật liệu không xuyên sáng, có thể sử dụng hệ keo đóng rắn kép (dual-cure) kết hợp thêm cơ chế đóng rắn bằng độ ẩm hoặc nhiệt để đảm bảo các vùng bị che khuất vẫn được liên kết hoàn toàn.
Việc tư vấn kỹ thuật là cần thiết để lựa chọn độ lưu biến (rheology) phù hợp với hệ thống cấp keo trong dây chuyền sản xuất số lượng lớn. Hiệu chuẩn đúng giúp đảm bảo tính lặp lại và độ tin cậy lâu dài.
Các ứng dụng công nghiệp chính
Tính linh hoạt của keo UV khiến nó trở thành giải pháp không thể thiếu trong nhiều ngành công nghiệp yêu cầu độ tin cậy tuyệt đối.
- Sản xuất thiết bị y tế: Trong lĩnh vực y tế, keo phải đáp ứng các tiêu chuẩn tương thích sinh học nghiêm ngặt như ISO 10993. Keo UV thường được sử dụng để dán đầu kim tiêm, lắp ráp catheter và sản xuất mặt nạ hô hấp. Khả năng tạo kín khí và chống chịu các phương pháp tiệt trùng như hấp tiệt trùng (autoclave) hoặc khí Ethylene Oxide (EtO) giúp chúng trở thành tiêu chuẩn ngành.
- Điện tử và quang điện tử: Trong lắp ráp PCB, keo UV được dùng làm lớp phủ bảo vệ, vật liệu đóng gói (encapsulation) và vật liệu đệm (underfill). Chúng bảo vệ vi mạch khỏi độ ẩm và sốc cơ học. Trong lĩnh vực quang học, chiết suất thấp và độ trong suốt cao cho phép căn chỉnh chính xác thấu kính, lăng kính và bộ ghép sợi quang mà không bị ố vàng theo thời gian.
- Hàng không vũ trụ và quốc phòng: Trong ngành hàng không, đặc tính phát thải khí thấp (theo tiêu chuẩn NASA) là cực kỳ quan trọng. Keo UV được sử dụng trong liên kết màn hình buồng lái và đóng gói cảm biến, nơi cần kiểm soát giãn nở nhiệt để tránh bong tách ở độ cao lớn.
So sánh keo UV với keo epoxy
Thông số có tính tham khảo, vui lòng liên hệ HITTA để được tư vấn
| Tiêu chí | UV-Curable Epoxy (1 thành phần) | Heat-Cure Epoxy (1 thành phần) | Epoxy 2 thành phần (RT cure) |
|---|---|---|---|
| Cơ chế đóng rắn | Quang trùng hợp (UV/Visible) | Nhiệt (80–150°C) | Phản ứng hóa học (tỏa nhiệt) |
| Độ dễ sử dụng | Rất cao (không cần trộn) | Rất cao | Thấp (phải trộn chính xác) |
| Pot Life | Không giới hạn (trước chiếu UV) | Dài | Rất ngắn, phụ thuộc tỷ lệ |
| Rủi ro kỹ thuật | Thấp (không lệch tỷ lệ) | Thấp | Cao (±2% ratio error) |
| Tính ổn định polymer | Đồng nhất, crosslink cao | Tốt | Có thể không hoàn toàn nếu trộn sai |
| Nguy cơ leaching | Rất thấp | Thấp | Cao nếu còn nhóm chưa phản ứng |
| Thiết bị cần thiết | Đèn UV LED | Lò nhiệt / gia nhiệt | Hệ trộn + cấp keo |
| Kiểm soát quy trình | Rất cao (cure on demand) | Trung bình | Thấp hơn (phụ thuộc thao tác) |
Từ góc nhìn khoa học vật liệu, rủi ro lớn nhất của hệ hai thành phần là “sai số tỷ lệ trộn” (±2%). Sai lệch này dẫn đến các nhóm chức chưa phản ứng trong mạng polymer. Những nhóm này không chỉ làm giảm cơ tính mà còn gây rủi ro rò rỉ hóa học (leaching), nơi các phân tử có thể di chuyển ra ngoài trong môi trường lâm sàng, ảnh hưởng trực tiếp đến tính tương thích sinh học. Hệ keo UV một thành phần loại bỏ hoàn toàn biến số này.
Tương thích vật liệu và kiểm soát độ nhớt
Thông số có tính tham khảo, vui lòng liên hệ HITTA để được tư vấn
Việc liên kết vật liệu khác nhau—đặc biệt là thép không gỉ với nhựa như ABS, Polycarbonate (PC), PVC hoặc Acrylic—đặt ra thách thức kỹ thuật đáng kể. Thành công phụ thuộc vào việc lựa chọn keo có độ nhớt phù hợp với hình học và phương pháp cấp keo.
Chuẩn độ nhớt:
- ~100 cPs: thẩm thấu mao dẫn vào khe hẹp
- ~52.500 cPs: dạng gel để lấp khe và chống chảy lan
Phân tích độ bền cơ học:
- Cường độ cắt kéo: 12–25 MPa
- Yếu tố an toàn: liên kết mạnh hơn vật liệu nền → vật liệu hỏng trước keo
Các mối liên kết này thường đạt độ cứng 60D–90D Shore D, đảm bảo chống nứt gãy trong quá trình sử dụng.
Tương thích sinh học và khả năng chịu tiệt trùng
Keo sử dụng trong y tế phải đạt chuẩn “Medical Grade”:
- ISO 10993: Đánh giá độc tính tế bào, kích ứng, độc tính hệ thống
- USP Class VI: Thử nghiệm in-vivo về phản ứng sinh học
Khả năng chịu tiệt trùng
- Autoclave (121–134°C): yêu cầu nhiệt độ chuyển thủy tinh (Tg) cao.
- Gamma (25–50 kGy): không giòn hóa.
- EtO: không hấp thụ khí.